Begränsningar i produktionsplanering: så bygger du scheman som matchar fabrikens verklighet
Bygg mer realistiska tillverkningsscheman utifrån begränsad kapacitet, flaskhalsar, materialberedskap, personalens kompetenser och sammankopplat produktionsutförande.
Capar Labs21 min läsningProduktionsplaneringSchemaläggningTillverkning
En planeringstavla kan se övertygande ut en måndag morgon. Varje order har start- och slutdatum, maskinerna verkar belagda med vettiga intervall och kundens leveransdatum är fortfarande gröna.
På onsdag ser läget annorlunda ut. Ett ställ tar längre tid än teknikavdelningens uppskattning. Ett kritiskt material anländer men har inte frisläppts av kvalitet. En kvalificerad ställtekniker är frånvarande. Bearbetningen blir klar sent och skjuter arbete mot en monteringsavdelning som redan ligger nära full kapacitet.
Schemat har inte nödvändigtvis tagits fram slarvigt. Det kan ha beräknats utifrån data som tekniskt fanns tillgängliga men var operativt ofullständiga.
Realistisk produktionsplanering handlar om att matcha kundens efterfrågan med fabrikens faktiska resurser, beredskapsförutsättningar, processberoenden och normal variation. Det är inte bara att placera order i lediga luckor i en kalender.
Det mest användbara produktionsschemat är ett som medarbetare kan genomföra, förstå och medvetet justera när omständigheterna förändras.
1Varför ett komplett produktionsschema fortfarande kan vara omöjligt att genomföra
Tillverkare börjar ofta planera med efterfrågan, en operationsföljd, förväntade bearbetningstider och en kalender. Det är nödvändiga indata, men de beskriver inte fullt ut tillverkningsberedskap.
En maskin kan vara ledig på papperet men otillgänglig på grund av planerat underhåll. Material kan finnas registrerat i lager men hållas för inspektion. En medarbetare kan vara närvarande men sakna behörighet för en viss operation. En ritning eller tillverkningsinstruktion kan fortfarande kräva tekniskt godkännande.
Ett vanligt planeringsmisstag är att behandla schemalagd, tillgänglig och redo att genomföra som samma tillstånd. Det är de inte.
Tänk på tre frågor som bör vara besvarade innan ett jobb bindes:
Kan det göras? Finns erforderlig utrustning, verktyg, personal, material och godkända instruktioner, och uppfyller de processkraven?
När kan det göras? Finns tillräckligt med verkligt tillgänglig kapacitet kvar efter andra åtaganden, ställ, planerade stopp och beroenden?
Vad påverkar det? Om vi schemalägger den här ordern här – vilka andra order, nedströmsoperationer och leveransåtaganden förändras?
Produktionsschemaläggning handlar alltså om mer än maskinbeläggning. Det är ett samordningsproblem mellan produktion, teknikavdelning, lager, kvalitet, underhåll och kundens efterfrågan.
Association for Supply Chain Management (ASCM) beskriver kapacitetshantering som processen att etablera, mäta, övervaka och justera kapacitet på flera planeringsnivåer, från övergripande behov till in-/utstyrning. Det är en nyttig påminnelse: ett månatligt produktionsmål och en genomförbar sekvens på maskinnivå svarar på olika frågor.
Material
Kan finnas i lager men vänta fortfarande på frisläpp.
Tekniskt underlag
En ritning eller instruktion kan fortfarande behöva godkännande.
Utrustning
En maskin kan verka ledig men ändå vara otillgänglig.
Personal
En medarbetare kan vara närvarande men sakna behörighet för jobbet.
2Förstå skillnaden mellan oändlig och begränsad kapacitet
Oändlig kontra begränsad kapacitetsplanering
Oändlig kapacitet (teoretisk)
Överbelastning
Order AOrder BOrder C
Illustrativ överbelastning — 108 % av en period
Begränsad kapacitet (realistisk)
Genomförbar
Order AOrder BOrder C
Oschemalagt arbete förblir synligt
En planeringsberäkning med oändlig kapacitet kan placera arbete i en period även när den samlade arbetsbelastningen överstiger tillgänglig kapacitet. Det kan vara användbart för att identifiera efterfrågatryck eller bedöma vilket extra kapacitetsbehov som skulle krävas, men det ska inte förväxlas med ett genomförbart schema.
Schemaläggning med begränsad kapacitet tar hänsyn till kapacitet som redan reserverats för annat arbete och söker en ledig plats för en operation. Den kan visa när önskat färdigdatum är ogenomförbart med nuvarande resursantaganden.
Microsofts dokumentation om schemaläggning med begränsad kapacitet illustrerar skillnaden: resursens tillgängliga kapacitet, befintliga reservationer och den definierade operationssekvensen påverkar när arbete kan schemaläggas.
Även ett schema med begränsad kapacitet kan dock vara fel om underliggande antaganden är fel. Felaktig cykeltid, saknat ställ, orealistiskt personalantagande eller otillgängligt material kan göra en matematiskt konsekvent plan omöjlig att genomföra.
Begränsad kapacitet är inte samma sak som verifierad genomförbarhet. Modellen måste fortfarande spegla fabriken.
Därför skiljer erfarna planerare på vad ett schemaläggningsverktyg beräknar och vad driften faktiskt har bekräftat.
3Börja med den begränsning som styr flödet
Kapacitet per operation · illustrativt
A
69%
B
115%
C
69%
Operation B behöver 46 timmar men har 40 timmar tillgängliga.
När en fabrik har flera maskiner och avdelningar räcker det inte att summera alla tillgängliga maskintimmar.
Anta en illustrativ produktionsväg med tre operationer:
Operation
Tillgängliga timmar per vecka
Erforderlig arbetsbelastning
Kapacitetsbelastning
A
80
55
69%
B
40
46
115%
C
70
48
69%
Fiktiva siffror till illustration; procenttal är avrundade.
Operation B är överbelastad med sex timmar. Den är den omedelbara kapacitetsbegränsningen för den här arbetsbelastningen. Att lägga timmar på operation A löser inte den bristen om arbetet ändå måste passera B.
Planeraren kan behöva granska ordermixen, verklig bearbetningstid vid B, ställmöjligheter, alternativa godkända resurser eller möjligheten att lägga till kapacitet lagligt och säkert.
En begränsning är inte nödvändigtvis en maskin. Det kan vara en specialisttekniker, ett verktyg som delas mellan flera maskiner, en värmebehandlingsoperation, inspektionskapacitet eller ett material som anländer för sent.
Begränsningar kan också flyttas. När en överbelastad operation förbättras kan en annan resurs bli nästa begränsande faktor.
Den praktiska lärdomen är att styra produktionsflödet genom den begränsande resursen, inte bara maximera varje enskild maskins utnyttjande. Att hålla alla icke-flaskhalsmaskiner sysselsatta kan skapa överflödigt pågående arbete utan att öka färdig output.
Lean-vägledning gör en liknande poäng: produktionsstyrning bör beakta hela värdeflödets takt, inte bara effektiviteten i enskilda operationer.
4Validera planeringstider mot tekniskt underlag och erfarenhet från produktionen
Ett produktionsplaneringssystem är bara så trovärdigt som de tider och förutsättningar det använder.
Anta att det tekniska underlaget uppskattar en cykeltid på 30 sekunder per detalj. Om maskin och process under normala, godkända förhållanden uppnår 38 sekunder kan en stor order ta betydligt längre tid än planeringstavlan förutsätter.
Innan standarden ändras, utred orsaken. Längre historisk körtid kan spegla fel uppskattning, men kan också omfatta ovanliga haverier, väntan, skrot, extra inspektion eller en annan produktvariant.
En användbar valideringsmetod kombinerar tre källor:
Historiskt utförande. Jämför tidigare order för samma eller jämförbar artikel. Separera aktiv produktionstid från ställ, planerade stopp, avbrott och rapporteringsfel där det är möjligt.
Fysisk observation. Prata med operatörer och tekniker, observera faktiska ställ och cykler, och utred skillnader mellan registrerad data och utfört arbete.
Det här är ingen tävling mellan ingenjörer och operatörer. Båda perspektiven behövs. Det tekniska underlaget ger en kontrollerad processdefinition; produktionserfarenheten testar om planeringsantagandena beskriver processen korrekt.
När en process förändras bör relevant planeringsstamdata granskas och uppdateras enligt företagets definierade ansvar.
5Räkna hela operationen – inte bara tiden maskinen producerar detaljer
Exempel: ett åtta timmars produktionsfönster
Ställ och förberedelse 60 minProduktion igång 360 minRengöring och byte 30 minPlanerade stopp eller annat utrymme 30 min
Illustrativ fördelning. Faktisk skifttillgänglighet beror på process och arbetssätt.
Ett frekvent planeringsfel är att behandla hela skiftet som tillgänglig produktionstid.
Tillverkningsorder kan kräva förberedelse, materialframtagning, verktygsställ, godkännande av första detalj, körtid, stickprov, rengöring och byte. De kan också dela resurser med annat arbete.
Tänk ett illustrativt schemalagt produktionsfönster på åtta timmar:
Aktivitet
Varaktighet
Ställ och förberedelse
60 minuter
Produktiv körning
360 minuter
Rengöring och byte
30 minuter
Planerade stopp eller annat utrymme
30 minuter
Totalt fönster
480 minuter
Illustrativ fördelning, inte en universell skiftstandard. Raster, betald tid och tillgängliga produktionstimmar beror på gällande avtal och faktisk process.
Om planeraren modellerar åtta timmar ren körning kan förväntad output överskattas.
Motsatt fel är också möjligt: en planeringsmodell kan anta att varje ställaktivitet måste stoppa maskinen när viss förberedelse kan ske i förväg.
Lean Enterprise Institutes förklaring av SMED (Single-Minute Exchange of Die) lyfter skillnaden mellan interna ställaktiviteter, som kräver stoppad utrustning, och externa ställaktiviteter som kan slutföras medan utrustningen kör.
Exempelvis kan förberedelse av nästa verktyg och materialframtagning vara möjlig innan nuvarande order avslutas, enligt fabrikens rutiner. Att minska onödig ställtid kan förbättra tillgänglig kapacitet utan att låtsas att maskinen har fler timmar på dygnet.
Rengöring kräver särskild omsorg. Det kan vara ett tidskrav inom eller mellan tillverkningsoperationer snarare än en fristående operation i produktens operationsföljd. Hur det representeras ska matcha faktisk process och godkänd dokumentation.
Träffsäker schemaläggning bygger på total tid och resursbehov per operation – inte bara nominell maskincykeltid.
6Planera utifrån tillgängliga kompetenser, inte bara antal anställda
En fabrik kan ha sex tillgängliga maskiner och sex medarbetare men sakna förmåga att köra sex operationer samtidigt.
En operation kan kräva kvalificerad ställtekniker, certifierad inspektion, specialistkunskap om verktyg eller utbildad personal som kan övervaka en viss process.
Personalkapacitet har därför flera dimensioner: tillgängliga timmar, krävd behörighet, kompetensfördelning, behov av övervakning och i vilken utsträckning personer säkert kan täcka flera aktiviteter.
Ett praktiskt exempel är en tekniskt kvalificerad medarbetare som ställer flera maskiner medan andra behöriga medarbetare kör etablerad produktion. Ett annat exempel är att övervaka två kompatibla långcykeloperationer när processen medger det och säkerhets- och kvalitetskontroller upprätthålls.
Ingen av modellerna ska antas vara universellt säker eller lämplig.
Planeringsprocessen måste skilja tillgänglig personalkapacitet från att tilldela en namngiven person till en maskin eller uppgift. Behörighetsinformation kan avgöra om ett schema är realistiskt, medan det dagliga ansvaret för individuella tilldelningar kan ligga hos arbetsledare eller en annan godkänd bemanningsprocess.
Övertid kräver också försiktighet. Fler arbetstimmar är inte automatiskt mer säker eller produktiv kapacitet. Forskning och vägledning från US Occupational Safety and Health Administration (OSHA) pekar på trötthetsrelaterade risker vid långa och oregelbundna arbetsscheman.
Den rätta frågan är inte bara ”Kan någon stanna längre?” utan ”Kan det erforderliga arbetet utföras kompetent, säkert och inom gällande arbetstidsregler?”
7Skilj fysisk materialtillgång från produktionsberedskap
Ett leveransdatum på en inköpsorder är inte samma sak som ett bekräftat materialklart datum.
Tänk en komponent som förväntas anlända onsdag morgon. Artikeln kan fortfarande behöva tas emot, identifieras, inspekteras, frisläppas eller transporteras till relevant arbetsstation.
För realistisk schemaläggning hjälper det att skilja:
Materialstatus
Planeringsinnebörd
Förväntat från leverantör
Uppskattning eller åtagande, inte fysiskt tillgängligt
Mottaget i lager
På plats, men kan vänta på hantering eller inspektion
Spärrat av kvalitet eller annat skäl
Inte tillgängligt för berörd användning förrän lämpligt frisläppt
Frisläppt och oallokerat
Potentiellt tillgängligt, med förbehåll för plats och kvantitet
Reserverat eller framtaget för order
Mer specifik beredskapsindikation för planerat arbete
Teknisk beredskap skapar en liknande utmaning. En ritning eller tillverkningsinstruktion kan vara under revision. En tillverkningsorder kan ha tillräckligt material och maskinkapacitet men sakna godkänd dokumentation för att starta.
Planeraren bör se relevanta spärrar och beredskapsinformation i en tolkbar form, utan att behandla ett prognostiserat frisläppdatum som bevis på godkännande.
I reglerad och strängt kontrollerad tillverkning kan godkända driftsförhållanden, personalens kompetens och produktens överensstämmelse införa ytterligare begränsningar för utrustnings- eller processbyten. Tillämpliga krav beror på bransch och tillverkarens kvalitetssystem.
En order är redo först när förutsättningarna för genomförande är uppfyllda – inte bara när materialet finns någonstans i lagret.
8Planera hela operationsföljden och konsekvenserna nedströms
01Kapning
02Bearbetning
03Montering
04Kvalitetskontroll
Ett tillverkningsschema är mer än en samling oberoende maskinkalendrar.
Om bearbetningen blir klar sent kan montering starta sent. Om kvalitetskontroll följer montering kan produktfrisläpp och slutleverans påverkas i sin tur.
Men utfallet är inte oundvikligt. Montering kan ha otilldelad tid, en annan order kan bli klar tidigt, eller den försenade operationen kan ha tillräcklig schemaläggningsflexibilitet för att absorbera en mindre avvikelse.
Därför kan allvarlighetsgraden i en produktionsförsening inte bedömas enbart utifrån minuter sent. Det beror på nedströmssekvens, resursbelastning, delade verktyg, nödvändiga inspektioner, kundåtaganden och hur mycket användbar tid som återstår.
En användbar distinktion är mellan operationsförsening och leveransrisk. En operation kan vara sen medan slutleveransen fortfarande är möjlig. En annan kan vara bara något sen men omedelbart blockera en hårt belastad flaskhals nedströms.
NIST-forskning om simuleringsintegrerad produktionsplanering förklarar att statiska planeringsantaganden kan bli ogenomförbara när händelser på produktionsgolvet förändras, och att utvärdering av realistiska resursförhållanden kan förbättra planeringsbeslut.
Ledningslärdomen kräver inte avancerad simuleringsprogramvara. Även en enkel visuell genomgång av väg och beroenden kan hjälpa planerare att se om en lokal försening blivit ett systemproblem.
9Skapa utrymme för variation utan att fylla varje minut
Ett schema beräknat för att använda varje minut av varje kritisk resurs har nästan inget utrymme för normal variation.
Ställ kan ta längre tid än förväntat. Utrustning kan stanna kort. Inspektion kan kräva extra kontroll. En leverantör kan leverera sent. En föregående operation kan bli klar tidigt.
Planeraren måste avgöra var begränsad flexibilitet är mest värdefull.
Beroende på process kan det handla om hanterbart tidsutrymme, medvetet valda buffertar i pågående arbete, alternativ godkänd kapacitet eller en sekvens som undviker onödiga byten.
Buffertar ska vara medvetna. Överdrivet pågående arbete kan dölja problem, ta golvyta och förlänga ledtider. Att godtyckligt lägga tid i varje operation kan göra schemat onödigt långsamt.
Leans begrepp heijunka handlar om värdet av att nivåindela produktmix och volym i lämpliga miljöer och minska störningar från stora svängningar i vad processen ombeds göra.
Det finns ingen enskild schemaläggningsregel som passar en högmixverkstad, ett repetitivt monteringsband, batchprocess och ett reglerat renrum. Rätt mängd och placering av flexibilitet beror på efterfrågemönster, bytekonomi, processstabilitet och kundkrav.
Målet är inte noll dötid. Det är ett stabilt produktionsflöde som kan hålla sina åtaganden.
Bra skäl att inkludera flexibilitet
Ställ kan ta längre tid än standard
Utrustning kan stanna oväntat
Inspektion kan kräva extra kontroller
Leverantörers leveransuppskattningar kan ändras
Undvik överdrivna buffertar
Onödigt pågående arbete
Extra lager och golvyta
Längre tillverkningsledtider
Problem döljs i stället för åtgärdas
Exemplen illustrerar avvägningar i schemaläggning, inte universella driftsmål.
10Håll planeringen kopplad till faktiskt produktionsutförande
När en fabrik kör 20 eller 30 maskiner kan planeraren inte kontinuerligt verifiera varje operation genom att fysiskt besöka hela golvet.
En visuell planeringstavla kan ge en användbar överblick över planerade order, operationssekvenser, faktiskt framsteg och relevanta begränsningar. Men värdet beror på aktuell, trovärdig information.
Operatörer kan till exempel ha avslutat ett jobb utan att rapportera klart. En maskin kan ha stannat utan snabb registrering. Ett skift kan ha lämnat över ofärdigt arbete utan att uppdatera orderstatus.
En visuellt imponerande plan kan därför bli opålitlig inom några timmar.
Den internationella standardfamiljen ISA-95 / IEC 62264 ger ett användbart ramverk för att skilja affärsplanering från tillverkningsoperationsstyrning och för att beskriva information som utbyts mellan funktionerna. Den kräver inte att all planering och allt utförande ligger i samma applikation.
Ett sammankopplat arbetsflöde bör låta planerare jämföra schemalagt, pågående, avslutat och begränsat arbete med konsekventa definitioner. Systemet bör också bevara tillräcklig historik för att förstå varför plan och utförande divergerade.
Operativt mål är inte att samla mest data. Det är att ge informationen som behövs för nästa välgrundade beslut.
11Inte varje försening motiverar ett nytt schema
Reagera på påverkan, inte bara försening
Bevaka
20 minuter sent; nästa operation har fortfarande användbar tid.
Utvärdera
Två timmar sent; nedströmsmontering är redan hårt belastad.
Illustrativa scenarier, inte universella trösklar.
Produktionsplanering lider ofta av två motsatta beteenden: att ignorera verkliga problem för länge, eller att reagera på varje liten avvikelse genom att ordna om hela planen.
En mer användbar utlösare för ingripande är den sannolika konsekvensen av avvikelsen.
Situation
Möjlig konsekvens
Rimligt första steg
Operation A är 20 minuter sen och nästa operation har ledig tid
Liten omedelbar nedströmseffekt
Bevaka befintlig plan
Operation B är två timmar sen och blockerar en överbelastad monteringsresurs
Flera order kan påverkas
Utred alternativ skyndsamt
Operation C är fyra timmar sen men slutåtagandet har verifierad flexibilitet
Ingen aktuell leveransrisk
Bevaka medan återstående antaganden valideras
Illustrativa situationer. Tid ensam definierar inte en tröskel för ingripande.
Att ändra ordersekvens kan orsaka extra ställ, materialflytt och förvirring för arbetsledare. Om justeringar sker ständigt vet medarbetarna kanske inte vilket schema som gäller.
En praktisk operativ rytm kan skilja ett relativt stabilt närtidsutförandeschema från en längre plan som är enklare att justera. Undantag behöver fortfarande definierad väg för granskning och godkännande.
Ett stabilt schema är värdefullt, men stabilitet är inte samma sak som att vägra reagera på verklig operativ risk.
12Utvärdera återhämtningsalternativ i hela fabrikens perspektiv
När en försening inte kan absorberas kan planeraren ha flera val. Varje alternativ har fördelar och konsekvenser.
Förläng tillgänglig arbetstid
Extra skift, övertid eller helgarbete kan återvinna kapacitet med färre utrustningsbyten. Men det kan öka kostnad, trötthetsexponering och behov av stödfunktioner. Extra produktionstimmar är bara användbara om nödvändiga operatörer, underhåll, material och inspektionsresurser också finns.
Använd alternativ kvalificerad resurs
En annan maskin kan ha kapacitet, men att flytta arbete kan kräva verktygsbyten, ställ, processverifiering, reviderad dokumentation eller kund-/kvalitetsgodkännande där det gäller. En ledig maskin är inte automatiskt en lämplig maskin.
Ändra ordersekvens
Att köra kompatibla jobb tillsammans kan minska ställtid. Att prioritera ställeffektivitet framför brådskande kundleverans kan vara ett dåligt byte. Planeraren måste jämföra den bredare effekten.
Justera leveransåtagande
Om realistisk återhämtning inte är genomförbar bör planering kommunicera risken till rätt kommersiell funktion i tid för att hantera kundförväntningar. En försenad komponent kan hindra en hel flerrads kundorder från att skickas.
Ett disciplinerat beslut jämför vilka alternativ som är tekniskt möjliga, lagliga, säkra och kommersiellt rimliga – och dokumenterar sedan vald schemaändring och kommunicerar till dem som ska genomföra den.
Omplanering är ett ledningsbeslut, inte en bieffekt av programvara.
13Vad tillverkningsstandarder och europeiska arbetstidsregler betyder för planering
God planering måste vara förenlig med de kontroller fabriken arbetar under.
Kvalitetsledning och produktionskontroller
ISO 9001:2026 publicerades den 16 september 2026. Standarden omfattar bland annat processkontroll, riskbaserat tänkande och ständiga förbättringar.
För produktionsplanering innebär det praktiskt att schematryck inte får åsidosätta godkända produktionsförhållanden, nödvändig kompetens, kvalitetskontroller eller lämpligt godkännande. ISO 9001 är en ledningssystemstandard snarare än en universell regel för schemaläggning. Certifiering och övergångsarrangemang beror på organisation och certifieringsorgan.
Ytterligare branschspecifika krav kan gälla inom medicinteknik, läkemedel, flyg- och rymdindustrin eller annan reglerad tillverkning. Tillverkare bör utvärdera reglerna innan utrustning byts, obligatoriska processsteg kortas eller godkända metoder ändras.
Arbetstid och övertid inom EU
EU:s arbetstidsdirektiv (2003/88/EG) ger gemensamma minimiskydd, inklusive genomsnittlig maximal arbetsvecka på 48 timmar inklusive övertid, minst 11 sammanhängande timmars dygnsvila per 24-timmarsperiod, samt regler om veckovila och raster.
Det är minimikrav på EU-nivå med implementeringsdetaljer, referensperioder och möjliga undantag eller opt-out beroende på omständigheter och nationell lag. Kollektivavtal och nationella regler kan ge ytterligare skydd.
En planeringschef som utvärderar övertid måste därför kontrollera tillämplig nationell lagstiftning, kollektiva avtal och individuella arbetstidsförhållanden – inte anta att vilken medarbetare som helst kan lägga till ett skift.
Säkerhet och trötthet kvarstår som överväganden även när övertidsarrangemang är lagligt tillåtna. OSHA:s vägledning pekar på minskad vakenhet och ökad säkerhetsrisk vid långa eller oregelbundna arbetsscheman.
Produktionsdeadlines tar inte bort juridiska, säkerhets- eller kvalitetskrav.
14Mät planeringens effektivitet – inte bara maskinutnyttjande
Ett schema bör utvärderas utifrån om det hjälper fabriken leverera tillförlitliga resultat, inte bara om planeringstavlan ser full ut.
En liten, noggrant definierad uppsättning mått kan hjälpa:
Mått
Vad det kan avslöja
Schemaefterlevnad
Om operationer startar och avslutas enligt överenskommen plan
Belastning kontra tillgänglig kapacitet
Var överbindning eller obalanserade resurser kvarstår
Planerad kontra faktisk bearbetnings- och ställtid
Vilka tidsstandarder som behöver verifieras
Flaskhalsgenomströmning
Om den begränsande resursen stödjer erforderlig output
Pågående arbete och väntetid
Var arbete samlas mellan operationer
Orderavslut och leverans i tid
Om schemat stödjer kundåtaganden
Frekvens och orsaker till omplanering
Om data, instabilitet eller beslut skapar onödig förändring
Mått behöver tydliga definitioner. Till exempel kan ”avslutat” betyda att operationen fysiskt är klar, eller att produkten passerat nödvändiga kvalitetskontroller. Det är olika händelser och ska inte blandas.
ISO 22400 ger ett ramverk för att definiera KPI:er för tillverkningsoperationer. Publicerad del 2 beskriver indikatorers formler och egenskaper, medan en reviderad utgåva var under utveckling i oktober 2026.
Syftet är att lära av avvikelser, inte bestraffa medarbetare för att rapportera sanningen. Om planeringsdata konsekvent är felaktig kan förbättrad data ge mer värde än att justera planeringsalgoritmen.
92%Schemaefterlevnad
38 minAvvikelse ställtid
94%Leverans i tid
78%Maskinutnyttjande
Illustrativa indikatorer. Definitioner måste matcha fabrikens faktiska händelser, inte blandade statusar.
15Ett praktiskt sätt att förbättra produktionsschemaläggning
Tillverkare behöver inte börja med en dyr, fabriksomfattande teknikersättning.
En fokuserad förbättring kan starta med en produktfamilj, en överbelastad resurs eller ett återkommande planeringsfel.
Först, observera det faktiska arbetsflödet. Granska tillverkningsorder, intervjua operatörer och planerare, och identifiera gapet mellan schema och verkligt utförande. Titta särskilt på flaskhalsen och dess stödjande resurser.
För det andra, rätta planeringsantagandena. Kontrollera operationsföljder, verkliga cykeltider, utrymme för ställ och rengöring, arbetstidskalendrar, kompetenskrav, materialstatus och godkända processbegränsningar.
För det tredje, bygg en genomförbar sekvens. Belasta viktiga resurser enligt verkligt tillgänglig kapacitet och koppla orderns beroende operationer. Gör antaganden och olösta risker synliga.
För det fjärde, enas om utförande och undantagshantering. Säkerställ att medarbetare förstår schemat, vet hur framsteg rapporteras och vem som är behörig att ändra prioriteringar vid störningar.
Slutligen, verifiera med verkliga order. Jämför planerat och faktiskt resultat över representativa perioder, lär av avvikelser och förbättra modellen innan ni expanderar till andra områden.
Detta följer en princip genom operationsförbättring: teknik är mest användbar när den förstärker en sund process i stället för att kompensera för en odefinierad.
16Var sammankopplad tillverkningsteknik passar in
Tillverkningsplanering blir mer pålitlig när relevant information är sammankopplad mellan planering, produktionsutförande, lager, kvalitet, underhåll och personalprocesser.
Ett planeringssystem kan hjälpa till att visa maskinbelastning, relevanta begränsningar, operationsberoenden och uppdateringar från utförandet. Beroende på programvara och verifierade funktioner kan det också hjälpa planeraren utvärdera alternativ eller granska förslag.
Men en visuell planeringstavla bevisar inte att indata är korrekt. Applikationen ska inte heller i tysthet ändra prioriteringar eller åsidosätta godkända produktionsbegränsningar.
På Capar Labs stödjer vi tillverkare med rådgivning kring produktionsplanering och drift, processförbättring, industriell data och systemintegration. Arbetet kan handla om att förbättra befintliga verktyg, inte bara införa ny programvara.
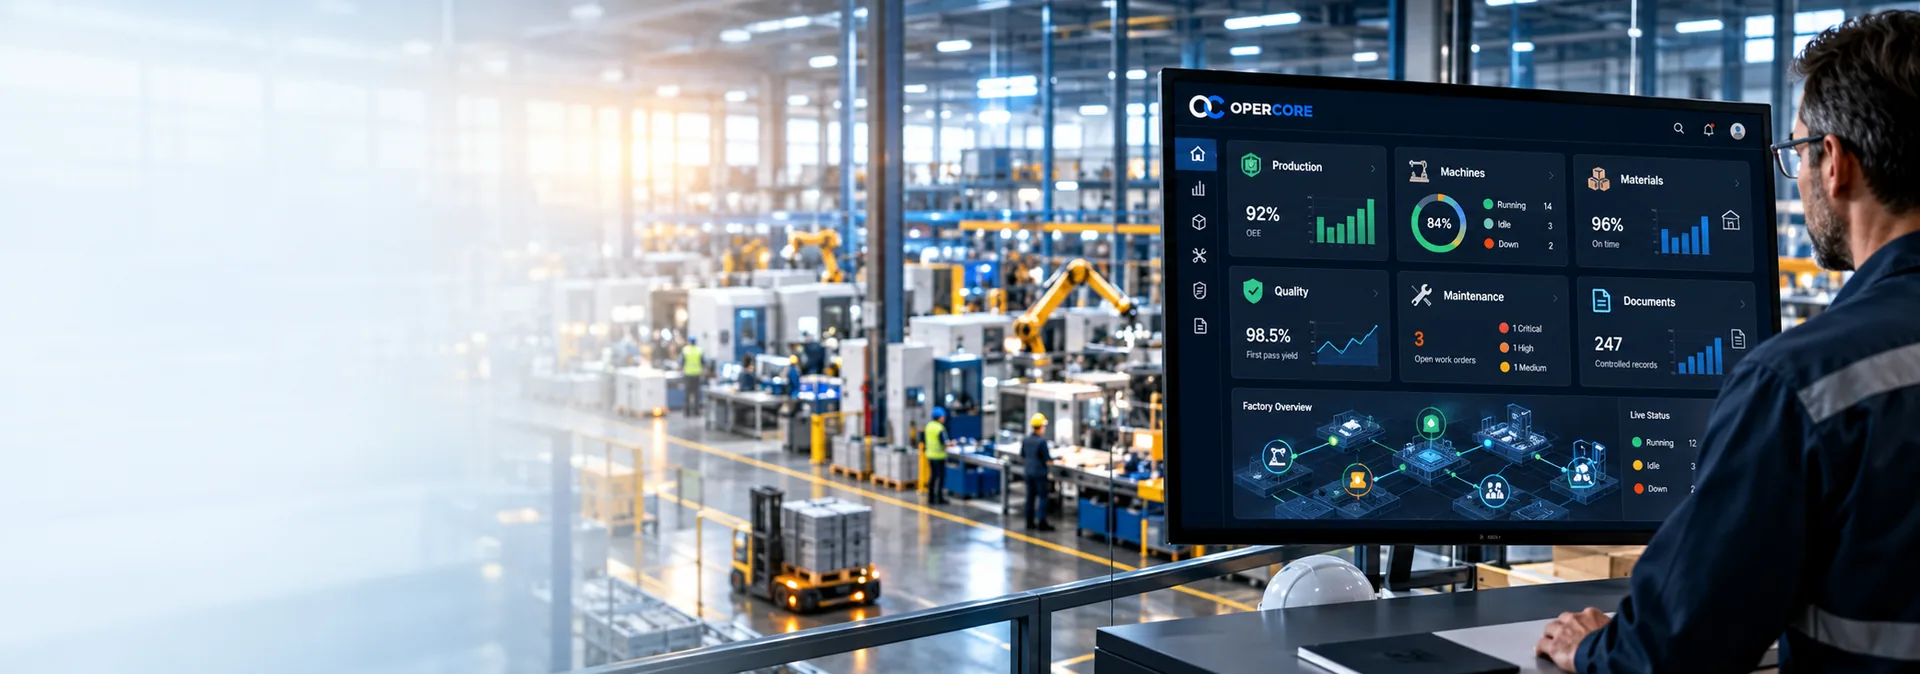
OPERCORE — Connects Operations är vår flaggskeppsplattform för tillverkningsoperationer. Planeringsinriktningen sätter planeraren i centrum: den ska hjälpa planerare förstå arbetsbelastning och relevanta operativa förhållanden, utvärdera möjligheter och behålla ansvar för det schema som tillämpas.
OPERCORE föreslår. Planeraren beslutar.
Avsedd effekt är bättre sammankopplade operativa beslut – inte ett autonomt schemaläggningssystem som driver fabriken på egen hand. Detaljerade produktpåståenden och integrationspåståenden bör verifieras mot implementationen före publicering.
Vanliga frågor
Vilka är huvudsakliga begränsningar i produktionsplanering?
Typiska begränsningar omfattar utrustningstillgänglighet, flaskhalskapacitet, kvalificerad personal, verktyg, materialberedskap, ställ- och bytekrav, underhåll, inspektionskapacitet, godkänd dokumentation och beroenden mellan operationer.
Vad är schemaläggning med begränsad kapacitet?
Schemaläggning med begränsad kapacitet försöker placera arbete inom tillgänglig kapacitet hos relevanta resurser med hänsyn till befintliga åtaganden. Det kan ge en mer realistisk sekvens än beläggning utan kapacitetsgränser, men bygger fortfarande på korrekt resurs-, tids- och beredskapsdata.
Hur kan tillverkare förbättra träffsäkerheten i planeringstider?
Jämför tekniska standardtider med historiska tillverkningsorder och fysiska observationer. Utred skillnader i ställ, rengöring, cykeltid, stopp och rapportering innan planeringsdata uppdateras via rätt process.
Kräver en sen tillverkningsorder alltid omplanering?
Nej. Planeraren bör bedöma effekt på nedströmsoperationer, kritiska resurser och leveransåtaganden. Små avvikelser kan ibland absorberas utan schemaändring, medan kort försening vid en begränsning kan kräva omedelbar åtgärd.
Är övertid ett tillförlitligt sätt att återvinna förlorad kapacitet?
Ibland, men det är inte obegränsad kapacitet. Övertid beror på nödvändig personal och stödresurser, trötthetsaspekter, kvalitetskrav och gällande arbetstidslagar eller avtal.
Kan en operatör övervaka flera maskiner?
I vissa godkända processer, ja. Beslutet beror på cyklegenskaper, övervakningskrav, kompetens, säkerhet, processkontroller och företagets rutiner. Det ska inte antas som universell bemanningsregel.
Ersätter schemaläggningsprogram planeraren?
Nej. Programvara kan stödja överblick, kapacitetsberäkningar, scenarioanalys och kommunikation. Planeraren och ansvariga operativa team måste fortfarande utvärdera avvägningar, godkännanden och faktiska fabriksförhållanden.
Slutsats: Bygg scheman som fabriken faktiskt kan genomföra
Problemet med många tillverkningsscheman är inte brist på detaljer. Det är att de är detaljerade representationer av ofullständiga antaganden.
Realistisk planering börjar med fabrikens begränsande resurser, verifierade processtider, kvalificerad personal, materialberedskap och teknisk beredskap samt verkliga beroenden mellan operationer.
Den tar hänsyn till ställ och byte, skapar lämpligt utrymme för normal variation och använder tillförlitlig rapportering från produktionen för att visa när utförandet divergerar från planen.
Den kräver också omdöme. Inte varje försening kräver omplanering, och inte varje återhämtningsalternativ är acceptabelt bara för att det får plats på planeringstavlan.
Det bästa produktionsschemat är inte det som ser perfekt ut på skärmen. Det är det fabriken realistiskt kan genomföra – och som teamet kan hantera ansvarsfullt när verkligheten förändras.
Capar Labs hjälper tillverkare stärka produktionsplanering, operativa processer och sammankopplad information genom praktisk rådgivning och digital teknik.
Läs om Capar Labs tjänster inom tillverknings- och verksamhetsutveckling eller se OPERCORE — Connects Operations.
Redaktionell not: Exempel och beräkningar är fiktiva. Juridiska krav varierar mellan jurisdiktioner och anställningsvillkor. Standarder och tekniska referenser ger sammanhang, inte bevis på Capar Labs eller OPERCORE-certifiering eller produktöverensstämmelse.
Om Capar Labs
Capar Labs är ett tillverkningsteknikbolag och en helhetspartner för digital transformation. Våra tillverkningsinsikter kombinerar praktisk tillverknings- och processkompetens med oberoende branschforskning för att hjälpa tillverkare att fatta bättre operativa beslut.
OPERCORE
OPERCORE föreslår. Planeraren beslutar.
OPERCORE kan ge planeraren samlad information om kapacitet, beroenden och utförande som stöd för välgrundade schemabeslut.
 Capar Labs