Datasilor i tillverkning: så kopplar du ihop planering, produktion och kvalitet
Varför planering, produktion och kvalitet ser olika operativa fakta – och hur tillverkare kopplar ihop tillförlitlig information i sina arbetsflöden.
Capar Labs18 min läsningTillverkningsverksamhetDataKvalitet
En produktionsplanerare går igenom schemat och ser en order på 1 000 komponenter som ska levereras på fredag. Produktionen rapporterar att alla 1 000 detaljer är tillverkade. Men när lagret ska förbereda utleveransen finns bara 930 tillgängliga för frisläpp.
Var är de andra 70?
Kvalitet har spärrat dem i väntan på inspektion. Informationen finns, men den har inte nått alla som behöver den. Försäljning kan ha bekräftat ett leveransdatum utifrån planerad kvantitet. Planering kan redan ha reserverat kapacitet för nästa order. Produktion kan tro att jobbet är klart, medan kvalitet och lagret arbetar utifrån en annan definition av färdig.
Ingen behöver ha matat in ett felaktigt tal. Avdelningarna tittar på olika delar av samma tillverkningsverklighet.
Så här ser datasilor inom tillverkning ut i vardagen. De skapar osäkerhet mellan vad som planerades, vad som faktiskt hände, vad som godkändes i inspektion och vad som verkligen kan levereras.
Att koppla ihop tillverkningsinformation handlar inte bara om att länka samman programvarusystem. Det handlar om att rätt personer ska kunna se, lita på och agera utifrån samma operativa fakta.
1Vad är en datasilo inom tillverkning?
En datasilo inom tillverkning uppstår när viktig information är isolerad, inkonsekvent eller svår att använda för de personer och processer som är beroende av den.
Informationen kan finnas i olika applikationer: affärssystem (ERP), produktionsuppföljning (MES), kvalitetsledning (QMS), lagersystem, underhållssystem, ingenjörsverktyg eller maskinstyrning.
Men silos finns också inom en och samma applikation. Två avdelningar kan använda olika statusdefinitioner, ha egna kalkylblad eller uppdatera en order vid olika tidpunkter. ERP och MES kan båda ha korrekta register inom sina respektive ansvarsområden och ändå lämna medarbetare osäkra på orderns aktuella läge.
Tänk på några vanliga tillverkningsfrågor:
Finns materialet fysiskt i lager, reserverat för en annan order, avvaktar inspektion eller godkänt för användning?
Är en produktionsorder färdig för att maskinen stannade, för att operatören rapporterade klart, eller för att alla nödvändiga kvalitetskontroller är godkända?
Gäller den senaste ritningsrevisionen för ordern som redan kör, eller bara för order som frisläpps efter en konstruktionsändring?
Är en maskin tillgänglig enligt schemat men otillgänglig för att underhåll har tagit den ur drift?
Om svaren kräver flera telefonsamtal och kontroller i kalkylblad är problemet inte bara brist på information. Det saknas operativt sammanhang och koppling.
US National Institute of Standards and Technology (NIST) har studerat utmaningen att koppla design-, tillverknings- och inspektionsinformation genom en digital tråd. Forskningen gör en viktig distinktion: information kan finnas över livscykelsteg utan att vara fullständigt länkad eller lätt att använda tillsammans. Se NIST:s forskning om digital tråd och studien om integration av information från design till inspektion.
Planering
Kvantitet och tidpunkt planerad för produktion.
Produktion
Faktiska detaljer och framsteg på produktionsgolvet.
Kvalitet
Inspektion, spärrar och godkänd output.
Lager
Färdigvara som verkligen kan levereras.
2Varför blir tillverkningsinformation frånkopplad?
De flesta fabriker designar inte medvetet frånkopplade processer. Silos växer gradvis i takt med att verksamheten förändras.
Lagret inför ett system anpassat för lagerstyrning. Planering håller ett kalkylblad eftersom tillgänglig programvara inte speglar verkliga begränsningar på produktionsgolvet. Kvalitet lägger till inspektionsregister. Teknikavdelningen styr ritningar i en annan applikation. Underhåll har sina egna arbetsorder. Varje beslut kan vara rimligt lokalt.
Svårigheten uppstår när en aktivitet är beroende av en annan.
En planerare kan till exempel se tillräckligt material i lagersaldot medan lagret vet att materialet ännu inte är frisläppt. En produktionschef kan få en uppdaterad ritning via e-post medan originalversionen fortfarande är kopplad till den aktiva ordern. Kvalitet kan registrera en spärr som syns för sitt team men inte för dem som förbereder utleverans.
Tre underliggande orsaker återkommer:
Olika definitioner
Avdelningar är oeniga om vad tillgänglig, färdig eller frisläppt faktiskt betyder.
Olika timing
Information flyttas via skiftrapporter eller manuella exportfiler, så beslut fattas på redan gammal data.
Otydligt ansvar
Ingen har uttryckligen ansvar för vilket system som håller en status, revision eller resultat.
Olika definitioner. Avdelningar är oeniga om vad en status som tillgänglig, färdig eller frisläppt faktiskt innebär.
Olika timing. Information överförs via skiftrapporter, manuella exportfiler eller uppdateringar i slutet av dagen, så beslut fattas på information som redan är inaktuell.
Otydligt ansvar. Ingen har uttryckligen ansvar för vilket system som håller materialstatus, ritningsrevision, produktionsresultat eller kvalitetsdisposition.
Det här är organisatoriska lika mycket som tekniska frågor. NIST:s arbete kring informationsstyrning för smart tillverkning betonar konsekvent, repeterbar och pålitlig hantering av industriell data. Att koppla applikationer utan att lösa motstridiga definitioner kan bara sprida förvirringen snabbare.
3En produktionsorder, tre olika svar
ILLUSTRATIV PRODUKTIONSORDER
Tre olika svar. En tillverkningsverklighet.
Planerad1 000Planerad output
Tillverkad1 000Producerad kvantitet
Frisläppt930Godkänd för nästa steg
70 detaljer i kvalitetsspärr. Spärr innebär inte automatiskt skrot; disposition återstår.
Ta en illustrativ order på 1 000 komponenter.
Perspektiv
Registrerad kvantitet
Vad det betyder
Planering
1 000 planerade
Avsedd produktionsoutput
Produktion
1 000 tillverkade
Kvantitet som fysiskt rapporterats som producerad
Kvalitet / godkännande
930 godkända
Kvantitet som för närvarande är godkänd för nästa steg eller utleverans
De återstående 70 detaljerna är i kvalitetsspärr. De är inte automatiskt skrot: de kan fortfarande kräva inspektion, utredning, omarbete eller formell disposition.
Alla tre talen kan vara korrekta. Misslyckandet uppstår när någon presenterar ett av dem som svar på en annan fråga.
Försäljning behöver veta kvantiteten som verkligen kan utlovas eller levereras. Planering behöver veta om ordern fortfarande binder kapacitet eller kräver mer arbete. Produktion behöver förstå kvarvarande aktivitet. Kvalitet behöver bevara skillnaden mellan avslutad operation och godkänd produkt.
Ett sammankopplat arbetsflöde ska göra dessa skillnader synliga utan att medarbetare måste gissa vilket avdelningstal som är senast.
Det är ett starkare mål än att bara visa 1 000, 1 000 och 930 på samma instrumentpanel. Informationen måste inkludera sin betydelse, status, timing och relation till ordern.
4Den verkliga kostnaden för osammankopplad tillverkningsdata
Den mest synliga följden av en silo är ofta bortslösad administrativ tid. Medarbetare lägger tid på att kontrollera register, ringa, exportera rapporter och stämma av siffror.
Den djupare kostnaden är osäkerhet i operativa beslut.
Planering blir mindre pålitlig
Scheman ser genomförbara ut tills en saknad begränsning syns.
Kvalitet kommer för sent
En spärr som inte når produktion eller utleverans kan låta arbetet fortsätta.
Förtroendet minskar
Team bygger egna kalkylblad när systemet inte stämmer med fabriken.
Förbättring blir svårare att mäta
Utbyte, stopp och ledtid går inte att jämföra om definitionerna skiljer sig.
Planeringsbeslut blir mindre pålitliga
Ett schema baserat på ofullständig material-, maskin- eller kvalitetsinformation kan se genomförbart ut även när en viktig begränsning saknas. Planerare måste då bygga om planen när problemet blir synligt.
Kvalitetsbeslut kommer för sent
Om en avvikelse eller spärr inte når relevanta arbetsflöden för produktion, planering och lager kan nästa operation starta eller en utleverans förberedas innan begränsningen är känd.
Förtroendet minskar
När operatörer och arbetsledare upprepade gånger upptäcker att systemet inte stämmer med fabriken skapar de egna register som kompensation. Kalkylbladen eller informella anteckningarna kan lösa ett akut problem, men de skapar ännu en version av informationen.
Förbättring blir svårare att mäta
En fabrik kan inte utvärdera schemaefterlevnad, utbyte, stopp eller ledtid konsekvent om avdelningar använder olika händelsetider, kvantiteter eller definitioner.
Kostnaden behöver inte visa sig som ett dramatiskt systemhaveri. Den kan ackumuleras genom små förseningar, upprepade kontroller, onödig väntan och beslut med ofullständigt sammanhang.
5Koppla ihop hela tillverkningskedjan – inte bara planering och produktion
01Kundbehov
02Teknisk beredskap
03Materialtillgång
04Produktionsplanering
05Produktionsutförande
06Kvalitetsdisposition
07Färdigvarulager
08Leverans
Tillverkning är en följd av beroende beslut och aktiviteter. Ett sammankopplat informationsflöde ska spegla den sekvensen.
Flera stödjande kontroller interagerar med kedjan, bland annat utrustningsunderhåll, bemanning och kompetens, verktyg och styrda dokument.
Tänk på vad relevanta team behöver veta:
Aktivitet
Väsentlig information som måste hållas sammankopplad
Försäljning och orderhantering
Kundbehov, orderändringar, erforderliga kvantiteter och leveransåtaganden
Teknikavdelningen
Godkänd produktdefinition, ritningar, revisioner, flöden och tillverkningsinstruktioner
Inköp och lager
Materialidentitet, tillgänglig kvantitet, allokering och status för kvalitetsgodkännande
Produktionsplanering
Realistisk kapacitet, sekvens, begränsningar och avsedda orderdatum
Produktionsutförande
Faktiskt framsteg, materialförbrukning, producerade kvantiteter, avbrott och avvikelser
Kvalitet
Nödvändiga inspektioner, resultat, spärrar, omarbete och beslut om kvalitetsgodkännande
Underhåll och utrustning
Relevanta tillgänglighetsbegränsningar, skick och servicestatus
Färdigvara och utleverans
Godkänt lager, spårbart saldo och faktisk utleveransstatus
Det betyder inte att varje företag måste samla alla funktioner i en applikation. Det betyder att relationer och beslut mellan funktioner måste vara sammanhängande.
En etablerad referens för att tänka kring informationsutbyte mellan affär och fabrik är ISA-95 / IEC 62264-serien. Poängen är inte att fabriken behöver en viss leverantör, utan att tillverkningsverksamhet och affärssystem har skilda ansvar som måste kommunicera tydligt.
6Koppla planerad, faktisk och godkänd information
01 / PLANERAD
Vad vi avser att göra
Scheman, flöden, kvantiteter
02 / FAKTISK
Vad som faktiskt hände
Utförandehändelser, materialanvändning
03 / GODKÄND
Vad som får fortsätta
Kvalitetsgodkännande, materialberedskap
Registren hänger ihop, men de är inte utbytbara.
Ett av de mest användbara sätten att designa sammankopplad tillverkningsdata är att skilja tre vyer av en order.
Planerad: Vad organisationen avser att göra. Det omfattar efterfrågan, material, produktionsflöde, schemalagda operationer, förväntade kvantiteter och timing.
Faktisk: Vad som hände under utförandet. Det omfattar start- och sluthändelser, materialanvändning, output, stopp, avvikelser och registrerade resultat.
Godkänd eller frisläppt: Vad ansvariga personer eller funktioner accepterat för nästa åtgärd. Det kan omfatta tekniskt godkännande, materialfrisläpp, kvalitetsdisposition och tillstånd att leverera.
De hänger ihop men är inte utbytbara.
Att en maskin producerar 1 000 detaljer betyder inte automatiskt att 1 000 godkända detaljer är redo för leverans. Att material finns i lager betyder inte att det passerat nödvändiga kontroller. Att ett dokument finns tillgängligt bevisar inte att det är den godkända revisionen för en viss produktionsorder.
NIST beskriver den bredare utmaningen att länka information as-designed, as-planned, as-executed och as-inspected. Det perspektivet är användbart eftersom tillverkningsbeslut beror på relationer mellan dessa vyer, inte på ett enskilt register isolerat.
Ett bra sammankopplat arbetsflöde bevarar också historik. Om en order omplaneras eller en ritning revideras kan användare behöva veta både nuläget och vad som gällde när arbetet utfördes.
7Gör operativa begränsningar synliga innan de blir problem
Informationsintegration handlar inte bara om att rapportera resultat efteråt. Den ska också hjälpa medarbetare att se när arbete inte kan fortsätta som förväntat.
Här är fyra vanliga begränsningar:
Material
Ankomst garanterar inte inspektion, frisläpp och fysisk tillgänglighet.
Tekniskt underlag
En reviderad ritning eller instruktion kan fortfarande vänta på godkännande.
Maskiner och verktyg
En maskin kan se ledig ut i kalendern och ändå vara otillgänglig.
Kvalitet
En spärr måste påverka beslut i produktion, lager och utleverans.
Material. Råmaterial väntas imorgon, men ankomst garanterar inte att det inspekteras, frisläpps och är fysiskt tillgängligt när produktionen behöver det.
Tekniskt underlag. En reviderad ritning eller tillverkningsinstruktion väntar fortfarande på godkännande. Den aktuella ordern kanske inte är redo att starta, beroende på företagets rutiner.
Maskiner och verktyg. En maskin ser ledig ut i planeringskalendern men är otillgänglig på grund av underhåll, kvalificering, service eller annan begränsning.
Kvalitet. En batch eller komponent spärras. Status måste påverka efterföljande beslut i produktion, lager och utleverans enligt godkänd process.
Att koppla dessa signaler betyder inte att programvara själv ska bestämma hur en hel fabrik omorganiseras.
Systemet kan till exempel visa att en schemalagd operation är i riskzonen, peka ut relaterade order och göra möjliga alternativ enklare att utvärdera. Planeraren kan då väga kundåtaganden, nedströms arbete, tillgängliga resurser och gällande begränsningar innan något ändras.
Syftet med sammankopplad information är att stödja ansvarstagande mänskliga beslut, inte att dölja operativa konsekvenser bakom automation.
8Ge varje viktigt register en tydlig ägare
Tillverkare svarar ibland på fragmentering genom att försöka göra en enda stor databas till master för allt.
Det är inte alltid nödvändigt eller önskvärt.
En mer praktisk fråga är: Vilket system eller vilket ansvarigt område äger varje informationstyp, och hur görs informationen tillgänglig för andra?
Ett företag kan till exempel ha kundorder och inköp i ERP, tekniska produktdefinitioner i dokument- eller PLM-system, faktiska utföranderegister i ett tillverkningsoperationssystem och formella kvalitetsbeslut i etablerade kvalitetsflöden.
I ett annat företag kan flera av dessa funktioner redan finnas samlade.
Det viktiga är att upplägget är förstått. En produktionsorder ska inte få två konkurrerande slutförandestatus utan gemensam förklaring. Ett gränssnitt på produktionsgolvet ska inte i tysthet hålla en separat siffra för materialtillgång som kan glida isär från auktoritativa lagersaldon.
Tulips publicerade vägledning för ERP/MES-integration gör en liknande poäng: befintliga externa system och operativa applikationer kan vara auktoritativa för olika information, förutsatt att ansvar är tydligt och informationen är kopplad för relevant arbetsflöde.
Användbara frågor för varje delat register:
Vem har behörighet att skapa eller ändra det?
Vad betyder varje status för nästa avdelning?
När behövs uppdatering: direkt, vid en definierad händelse eller via kontrollerad periodisk överföring?
Hur upptäcks och hanteras fel, misslyckade överföringar och korrigeringar?
Kan användaren se när informationen senast uppdaterades och vilken order, artikel eller batch den avser?
Så går organisationer från frånkopplade siffror till pålitlig operativ information.
9Produktionsrapportering måste passa hur människor faktiskt arbetar
Teknikintroduktion lyckas eller misslyckas ofta där medarbetaren förväntas registrera information.
Produktionsoperatörer ansvarar för att tillverka produkter säkert och korrekt. Rapportering är nödvändig, men den ska inte kräva flera orelaterade skärmar eller upprepning av information som redan finns i en godkänd order.
Där det passar ska arbetsgränssnittet redan känna till produktionsorder, relevant operation, gällande instruktioner och förväntat material. Medarbetaren ska kunna bekräfta eller registrera den faktiska händelsen: start av operation, förbrukning av materialbatch, färdig kvantitet, avvikelse eller obligatorisk kvalitetskontroll.
Rapporteringsmetoden kan vara fast station, terminal på produktionsgolvet, surfplatta eller lämplig mobil enhet, beroende på miljö och krav.
Vissa händelser kan fångas från utrustning eller skannrar. Andra kräver observation eller bekräftelse av en person. Automation kan minska repetitivt arbete, men den kan inte automatiskt etablera sanningen i varje fysisk handling.
Gör korrekt rapportering till det enklaste rimliga sättet att göra jobbet.
Det kräver utbildning, tydligt ansvar, praktisk gränssnittsdesign och återkoppling från dem som ska använda arbetsflödet varje dag.
10Gör sammankopplade registreringar till användbara beslutsunderlag
När tillverkningsdata är sammankopplad och trovärdig kan chefer ställa bättre frågor.
I stället för att bara titta på ett schema kan de jämföra plan med faktiskt utfall. I stället för att behandla produktionsoutput som färdigvarutillgång kan de se hur mycket som är godkänt, väntar kontroll eller är begränsat. I stället för att granska stopp utan sammanhang kan de bedöma effekten på pågående verksamhet och framtida åtaganden.
Exempel på användbara operativa mått:
Fråga
Relevant underlag
Går produktionsorder fram enligt plan?
Schemalagda operationer kontra faktiska starter, avslut och kvarvarande arbete
Hur mycket tillverkad output är användbar?
Producerade, godkända, underkända och spärrade kvantiteter med tydliga definitioner
Varför missade en order sitt mål?
Materialbegränsningar, underhållsrestriktioner, produktionshändelser och kvalitetsutfall
Påverkar materialförseningar framtida arbete?
Behövda datum, leverantörsstatus, lagertillgång och frisläppsstatus
Kan vi lita på vårt leveransåtagande?
Godkända tillgängliga kvantiteter, återstående operationer och realistisk kapacitet
Ramverk för tillverknings-KPI, till exempel ISO 22400, understryker vikten av konsekventa definitioner när tillverkningsverksamhet mäts. Exakt KPI-uppsättning ska väljas för att stödja fabrikens beslut, inte för att varje tillgänglig siffra ska få en instrumentpanel.
Sammankopplad data är också grund för mer avancerad analys och AI. Men sofistikerad analys kan inte kompensera opålitliga händelseregister eller motsägelsefulla material- och kvalitetsstatus. Första prioritet är trovärdigt operativt underlag.
11Så börjar du koppla ihop tillverkningsdata utan att störa fabriken
Förbättring blir hanterbar när den börjar med ett verkligt operativt beslut i stället för ambitionen att integrera alla system på en gång.
Steg 1 — Välj ett problem med högt värde
Välj en återkommande situation som betyder något för verksamheten: leveranslöften baserade på ofullständig orderstatus, kvalitetsspärrar som planering inte ser, eller materialtillgång som kräver manuell verifiering.
Definiera hur ett lyckat beslut ska se ut. Till exempel: Innan en utleverans bekräftas – kan försäljning och lagret pålitligt se kvantiteten som faktiskt är frisläppt?
Steg 2 — Följ hela arbetsflödet på produktionsgolvet
Gå igenom hur information skapas och används. Följ en order från planering via utförande, inspektion och lager. Notera var medarbetare måste ringa någon, mata in data igen eller öppna separata kalkylblad.
Anta inte att problemet alltid är ett saknat API. Ibland ligger orsaken i dåligt definierad process eller otydlig status.
Steg 3 — Enas om betydelser och ansvar
Definiera identifierare, tillstånd och ansvariga funktioner som behövs för det valda arbetsflödet.
Skilj till exempel tillverkad, väntar inspektion, spärrad, godkänd och tillgänglig för utleverans om de är meningsfulla steg i företagets process.
Steg 4 — Koppla nödvändig information och åtgärder
Gör relevant order-, material-, produktions- och kvalitetsinformation tillgänglig för dem som använder den. Behåll befintliga systemägare där det passar, och säkerställ att överföring eller delad vy bevarar identitet, timing och status.
Bygg arbetsflödet kring vad medarbetare behöver åstadkomma, inte kring de tekniska kopplingarna i sig.
Steg 5 — Testa med verkliga driftssituationer
Kör representativa fall: materialspärr, kvalitetsunderkännande, sen operation, maskin som blir otillgänglig och godkänd dokumentrevision.
Verifiera att berörda team förstår samma läge och att ingen kan förväxla planerad kvantitet med frisläppt färdigvara.
Steg 6 — Mät och förbättra
Se om förändringen minskade manuell avstämning, förbättrade informationens aktualitet, förhindrade inkonsekventa status eller gjorde beslut enklare att förklara. Expandera till andra arbetsflöden först när det första visat sig användbart.
Det speglar en bredare lärdom från integrationspraxis inom tillverkning: syftet med integration är att en viss affärsprocess ska fungera bättre, inte att samla så många systemkopplingar som möjligt.
12Vanliga misstag när man försöker eliminera datasilos
Byta system innan processen förstås. En ny plattform kan inte själv rätta en oklar definition av orderslutförande eller materialfrisläpp.
Bygga instrumentpaneler innan pålitliga register finns. En snygg instrumentpanel kan reproducera ofullständig eller motsägelsefull information snabbare.
Duplicera register utan att definiera auktoritet. Att kopiera samma material, order eller status till flera ställen skapar nya tillfällen för oenighet om uppdateringar och ansvar inte styrs.
Koppla allt i ett stort projekt. Integrationsomfattningen växer snabbt när varje avdelning och historiskt undantag tas med samtidigt. Prioritera arbetsflöden som tar bort konkret operativ friktion.
Ignorera operatörer och arbetsledare. En lösning som ser utmärkt ut i konferensrummet kan misslyckas när medarbetare står under produktionstryck.
Anta att automation ska fatta varje beslut. Information kan stödja begränsningskontroller och rekommendationer, men operativt ansvar och nödvändiga godkännanden kvarstår.
13Var Capar Labs och OPERCORE passar in
På Capar Labs ser vi sammankopplad tillverkning som både en operativ och en teknologisk utmaning.
Det kan handla om att bedöma hur avdelningar utbyter information, förbättra underliggande arbetsflöden, definiera dataägarskap och integrera befintliga system. Rätt lösning är inte alltid att ersätta programvaran tillverkaren redan använder.
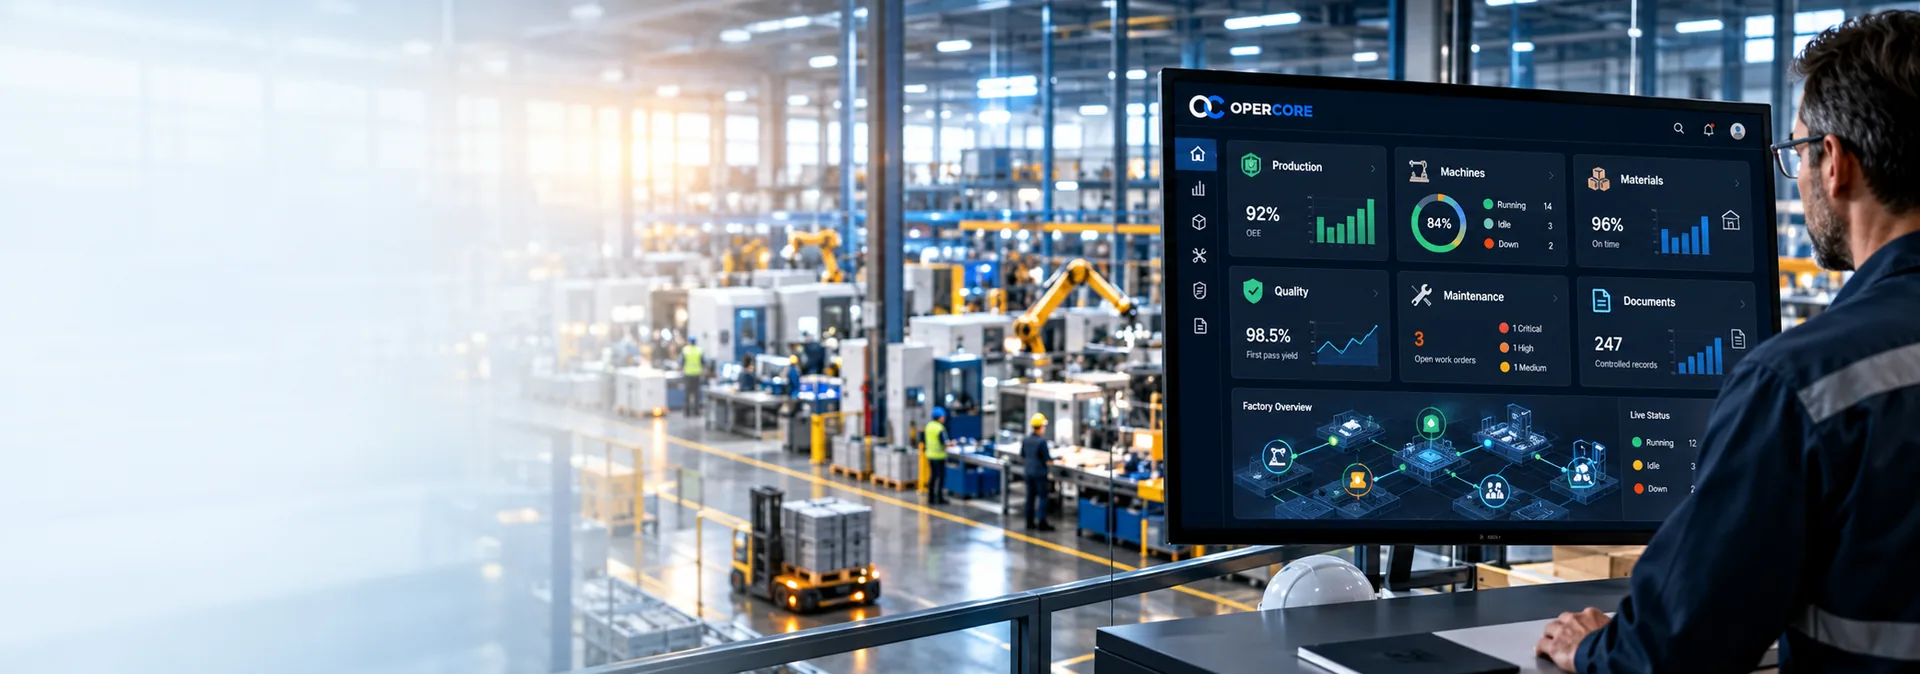
OPERCORE — Connects Operations är Capar Labs plattform för tillverkningsverksamhet, utformad kring sammankopplade operativa arbetsflöden och pålitlig tillverkningsinformation. Riktningen speglar samma princip som genomsyrar artikeln: produktion, planering, material, kvalitet och relevanta stödaktiviteter ska inte behandlas som orelaterade öar.
Capar Labs konsulttjänster är bredare än OPERCORE. Tillverkare kan arbeta med Capar Labs kring tillverknings- och processförbättring, strategi för digital transformation, industriell data och systemintegration oberoende av att plattformen införs.
Programvarans kapacitet, integrationsomfattning och eventuella krav i reglerade miljöer ska alltid bedömas mot faktisk implementation och avsedd användning; en sammankopplad applikation är inte i sig bevis på operativ korrekthet eller efterlevnad.
Vanliga frågor
Vad orsakar datasilos inom tillverkning?
Vanliga orsaker är separata system, motstridiga statusdefinitioner, manuella överföringar, försenade uppdateringar, inkonsekventa identifierare och otydligt ansvar för information. Silos kan också finnas inom ett och samma system när avdelningar tolkar samma process olika.
Vad är skillnaden mellan ERP och MES inom tillverkning?
ERP stödjer ofta affärsplanering, inköp, lager och orderhantering, medan MES eller tillverkningsoperationssystem ligger närmare utförande och operativa register. Den exakta gränsen beror på programvara och implementation. Det viktiga är om nödvändig information flyttas pålitligt mellan affärsplanering och fabriksutförande.
Måste varje tillverkningssystem ersättas med en plattform?
Nej. Separata system kan vara lämpliga när de har tydliga ansvar och utbyter information som medarbetare och affärsprocesser behöver. En sammankopplad operativ upplevelse är viktigare än att tvinga in varje funktion i en databas.
Behövs realtidsdata alltid?
Inte för varje register. En maskinbegränsning eller kvalitetsspärr som påverkar omedelbara beslut kan kräva snabb synlighet, medan annan information kan utbytas vid definierade punkter i arbetsflödet. Nödvändig hastighet beror på beslut, risk och operativ process.
Kan små och medelstora tillverkare dra nytta av sammankopplad data?
Ja. Även en liten fabrik kan drabbas av förseningar när planering, materialtillgång, produktionsrapportering och kvalitetsfrisläpp bygger på frånkopplade kalkylblad eller muntliga uppdateringar. En fokuserad förbättring av ett viktigt arbetsflöde kan vara mer värdefull än ett stort programvarubyte.
Betyder sammankopplad tillverkningsdata att AI ska köra produktionsplanering?
Nej. Bättre information kan stödja analys, identifiera begränsningar och hjälpa till att utvärdera möjliga förändringar, men planeringsbeslut behöver fortfarande mänskligt ansvar och lämpliga kontroller. Sammankopplad data stödjer omdöme; den tar inte bort ansvarstagande.
Slutsats: Koppla beslut, inte bara databaser
Tillverkare saknar sällan information. Oftare finns den på olika ställen, betyder olika saker för olika avdelningar eller når människor för sent för beslutet framför dem.
Att koppla planering, produktion och kvalitet börjar med att klargöra vad varje team behöver veta och vilka register de kan lita på. Det fortsätter med att koppla kundbehov, teknisk beredskap, materialstatus, operativt utförande, kvalitetsbeslut och tillgång till färdigvara.
Målet är inte att samla varje datapunkt eller tvinga in en hel fabrik i en applikation. Det är att skapa en pålitlig bild av vad som är planerat, vad som faktiskt hände, vad som är godkänt och vad som behöver uppmärksamhet härnäst.
När tillverkningsinformation speglar fabrikens verklighet lägger medarbetare mindre tid på att stämma av siffror och mer tid på informerade operativa beslut.
Läs om Capar Labs tjänster inom tillverknings- och verksamhetsutveckling och system, integration och implementering, eller läs mer om OPERCORE — Connects Operations.
Capar Labs är ett tillverkningsteknikbolag och en helhetspartner för digital transformation. Våra tillverkningsinsikter kombinerar praktisk tillverknings- och processkompetens med oberoende branschforskning för att hjälpa tillverkare att fatta bättre operativa beslut.
OPERCORE
Koppla planering, produktion och kvalitet med OPERCORE
OPERCORE samlar produktionsplanering, produktionsutförande, materialhantering, kvalitet och operativa arbetsflöden i en sammanhängande miljö.
 Capar Labs