Spårbarhet i tillverkning: så ser den ut i verklig drift
En praktisk guide till materialets spårbarhetskedja från leverantör till leverans, faktisk produktionshistorik, spårbarhet framåt och bakåt samt tillverkningsutredningar.
Capar Labs15 min läsningSpårbarhetKvalitetMaterialgenealogi
En kund rapporterar att en tillverkad plastkomponent slits snabbare än förväntat. En annan kund använder en komponent tillverkad från samma råmaterialbatch men har inte rapporterat något problem. Var materialet defekt, eller ändrades något under produktionen? Vilka andra produkter kan vara berörda?
Att svara på dessa frågor kräver mer än att hitta ett batchnummer. Tillverkaren kan behöva ursprunglig leverantör, materialrelationer, produktionshistorik, maskiner, verktyg, godkända instruktioner, faktiska processförhållanden, kontroller och kundleveranser.
Spårbarhet inom tillverkning är förmågan att identifiera och rekonstruera relevant historik för material, komponenter och produkter när de rör sig genom tillverkningsprocessen och försörjningskedjan. Informationen måste också vara tillförlitlig, sammankopplad och tillgänglig när den behövs.
1Spårbarhet börjar före produktion
Tillverkare associerar ofta spårbarhet med ögonblicket då en operatör registrerar material på produktionsgolvet. I praktiken börjar tillförlitlig spårbarhet hos leverantören: materialidentifiering, dokumentation och förmågan att koppla en leverans till relevanta produktions- och inspektionsregister.
Innan materialet anländer bör tillverkaren förstå vilken identifiering, dokumentation och spårbarhetsunderlag leverantören kan tillhandahålla, exempelvis batchnummer, specifikation och intyg när det är tillämpligt. Kan leverantören koppla leveransen till en specifik tillverkningsbatch? Om ett materialproblem upptäcks månader senare, kan den identifiera andra berörda leveranser? Kan den förklara hur avvikande material och ändringar kommuniceras? Lämpliga kontroller kan omfatta leverantörsutvärdering, dokumentationsgranskning, provning, historisk kvalitetsprestanda eller revisioner, beroende på process och risk. Certifiering eller leverantörsgodkännande i sig är inte bevis på att varje leverans är korrekt.
American Society for Quality behandlar leverantörsprestanda, kapacitet och verifiering som del av leverantörskvalitetsstyrning.
Leverantör och mottagning
Bevara ursprung och koppling mellan leverantörs- och internbatch.
Tillverkningshändelser
Registrera faktisk förbrukning, utrustning och godkända revisioner.
Färdiga produkter och leverans
Koppla mellanresultat till levererade produkter.
2Inkommande material: Bevara kopplingen mellan leverantörs- och internbatch
Färdiga produkter och leveranserSpårning framåt och bakåt
← Bakåtspårning: färdig produkt till indataFramåtspårning: indata till produkter →
Många lager tilldelar interna materialidentifierare när inkommande leveranser tas emot eller delas upp i mindre hanteringskvantiteter. Det kan stödja lagring och lagerstyrning, förutsatt att relationen till ursprunglig leverantörsbatch fortfarande är tillgänglig.
En leverantör kan leverera 100 kilogram plastråmaterial som batch S-100, medan lagret skapar I-101 för 40 kilogram och I-102 för 60 kilogram. Det är rimligt för fysisk hantering, men ingen intern etikett får radera kopplingen till S-100. Om leverantören senare rapporterar en misstänkt batch behöver utredare nå båda interna identiteterna och alla produkter som tillverkats från dem.
Mottagning bör också bevara tillräckligt sammanhang för att skilja finns i lager från frisläppt för användning. Inkommande material kan finnas fysiskt i lagret och ändå vänta på inspektion, identifiering eller disposition. Om ett system säger ”tillgängligt” medan ett annat säger ”spärrat” ska operatören inte behöva gissa.
Leverantörsbatch
Intern batch
Kvantitet
S-100
I-101
40 kg
S-100
I-102
60 kg
Fiktiva batcher och kvantiteter, för att förklara vikten av att bevara källrelationer.
3Följ material genom varje tillverkningsomvandling
01Leverantörsbatch
02Internt material
03Komponentbatch
04Färdig produkt
05Leverans
Råmaterial blir komponenter. Komponenter kan få egna batchidentifierare och användas i flera färdiga produkter. En tillförlitlig spårbarhetskedja för material bevarar relationerna som skapas vid varje omvandling.
Vid en senare tillverkningsoperation kan en komponent monteras in i flera färdiga produkter. Färdiga produkter får nya identifierare, men mellankomponenten och dess ursprungliga indatarelationer bör fortfarande gå att spåra. Detta beskrivs ofta som produktens eller materialets spårbarhetskedja. Relationerna bör bygga på faktiska förbruknings- och omvandlingsregister; en planerad stycklista i sig är inte bevis på fysisk användning.
Framåtspårning kan hjälpa tillverkaren avgöra vilka produkter som kan innehålla en potentiellt berörd leverantörsbatch, hur mycket som potentiellt finns kvar i lager och vilka produkter som kan ha levererats. Bakåtspårning utgår från en enskild produkt eller batch och rekonstruerar dess indata. Precisionen i båda fallen beror på vilken spårningsnivå som faktiskt upprätthålls: vissa register identifierar en grupp potentiellt berörda produkter, medan detaljerade serienummer eller förbrukningsunderlag kan möjliggöra en snävare utredning.
4Spårbarhet är mer än materialbatchnummer
Tänk på en plastkomponent som slits tidigare än förväntat. En materialbatch kan vara relevant, men utredningen kan också granska maskiner, verktyg, godkända instruktioner, ritningsrevisioner, processförhållanden och registrerade kvalitetskontroller.
Tillverkningshistorik kan behöva omfatta produktionsorder, maskinidentitet, relevanta verktyg och formar, operatörs- eller teknikeråtgärder, tidsstämplar, faktiska processinställningar och kvalitetskontroller. Styrda ritningar och instruktioner är särskilt viktiga: en utredare kan behöva fastställa vilken revision som gällde när en batch tillverkades, även efter att dokumentet sedan ändrats.
Godkänd instruktion och faktiskt processunderlag får inte förväxlas. En instruktion kan ange särskild temperatur eller kylprofil, men att den finns i ordern bevisar inte att förhållandena uppnåddes. När parametern är kritisk kan faktiska mätningar, inställningar eller lämpliga övervakningsregister behövas.
Tillverkningsunderlag
Varför det kan spela roll
Material och batcher
Identifiera faktiska indata
Utrustning och verktyg
Utreda processspecifika orsaker
Instruktioner och ritningsrevisioner
Identifiera krav som gällde vid tillfället
Faktiska processförhållanden
Jämför uppmätt beteende med specificerade förhållanden
Inspektioner och avvikelser
Koppla produktbeslut till registrerat underlag
5Tillverkningsförhållanden och historiskt sammanhang kan spela roll
Vissa processer är känsliga för temperatur, luftfuktighet, torkförhållanden eller andra miljöfaktorer. Om en produktreklamation kommer månader efter produktionen kan relevanta historiska mätningar stödja en utredning.
Tänk på en polymerprocess där fukt är relevant. En ovanligt fuktig dag kan ge utredare en ledtråd om processen inte ställdes in lämpligt, men det fastställer inte orsak. Den hypotesen måste prövas mot materialegenskaper, registrerade förhållanden, utrustning och kvalitetsregister. Vissa operationer kräver miljöloggning per skift eller vid definierade intervall; andra kan hämta avläsningar automatiskt från anslutna instrument.
Insamlade mätningar bör ha tillförlitliga tidsstämplar samt koppling till plats eller utrustning. Tillverkare bör avgöra vilka parametrar som motiverar registrering utifrån produktkrav, processrisker och tillämpliga regler, i stället för att samla varje tillgänglig datapunkt utan syfte.
6Registrera information under arbetet, inte i efterhand
Operatörer fokuserar på att hålla produktionen igång. Spårbarheten lider när medarbetare måste rekonstruera vad som hände i slutet av ett hektiskt skift eller skriva om information som redan finns i godkända produktionsorderregister.
En sund utgångspunkt är att förbereda godkänd information innan ordern når golvet: korrekt produktrevision, tillverkningsinstruktioner, tillämplig operationsföljd och planerade material. Under utförandet registrerar operatörer vad som faktiskt inträffade: förststyckes- eller förstartikelkontroller, periodiska kontroller, kvantiteter, materialförbrukning, avvikelser och andra relevanta fakta. Om en order planerar 100 kilogram men använder 120 ska faktisk förbrukning återspegla skillnaden. Om extra material kommer från en annan batch kan den identiteten spela roll senare.
Inmatningskontroller kan avvisa en identifierare som inte finns; ett lämpligt streckkodsflöde kan minska felinmatning. Ändå bevisar validering av ett nummer inte automatiskt att den fysiskt valda batchen matchar etiketten. Produktion, lager och kvalitet behöver procedurer och verktyg som stöder korrekt identifiering vid användningstillfället. Gränssnitt bör vara tillgängliga på enheter som passar arbetsmiljön och inte kräva upprepad inmatning av information som den godkända ordern redan känner till. Där det är lämpligt kan tillförlitliga sammankopplade instrument registrera utvalda förhållanden automatiskt.
Praktiskt rapporteringsexempel
Planerat material är inte samma sak som faktiskt använt material
Planerat behov100 kg
Uppskattat materialbehov förberett för produktionsordern.
Faktisk förbrukning120 kg
De extra 20 kg måste registreras och redovisas.
Fiktivt exempel. Om en annan materialbatch förbrukades, bevara relevant batchrelation.
7Spårbarhet måste respektera tillverkningsprocessen
Vissa tillverkningsprocesser kräver strikt separation mellan materialbatcher. Andra tillåter flera indatabatcher när tillämpliga process- och dokumentationskrav är uppfyllda.
För vissa processer och produkter är blandning av materialbatcher inom en order förbjuden enligt godkänd procedur. Tillverkaren kan behöva avsluta och stämma av den första ordern och skapa en ny för nästa batch. Andra processer tillåter flera indatabatcher när erforderlig styrning och register upprätthålls. Det finns ingen universell regel att all läkemedels- eller medicinteknikproduktion antingen tillåter eller förbjuder blandning; godkänd process och tillämpliga krav avgör. Systemet bör stödja dessa regler i stället för att kringgå dem av bekvämlighetsskäl.
8När en kund rapporterar ett fel blir spårbarhet avgörande
Två utredningar, ett evidensbaserat beslut
Spårbarhet
Vad kan vara berört?
Leverantörsbatcher
Komponenter
Färdiga produkter
Kundleveranser
Rotorsaksutredning
Varför kan det ha misslyckats?
Materialegenskaper
Maskinförhållanden
Verktyg och process
Inspektionsunderlag
Tänk en plastkomponent som arbetar under betydande friktion. Kund A rapporterar tidigt slitage, men Kund B — som använder material från samma råbatch i en mindre krävande applikation — har inte rapporterat något problem. Frånvaron av en reklamation bevisar inte att Kund B är opåverkad. Tillverkaren måste utreda vad som potentiellt är berört och vad som kan ha orsakat felet.
Det är olika frågor. Spårbarhet identifierar potentiellt berörd omfattning genom att koppla material, komponenter, batcher och leveranser. En rotorsaksutredning beaktar materialegenskaper, processtemperatur, kylförhållanden, verktyg, utrustning, instruktioner och inspektionsunderlag. Att dela materialbatch är en ledtråd, inte bevis på att materialet orsakade felet. Där avsedd användning är säkerhetskritisk kan riskbedömning och tillämpliga procedurer kräva snabbare åtgärd.
9Vad händer när spårbarhetsinformation saknas?
Om en registrerad batch inte med säkerhet kan matchas mot det fysiska material som använts måste tillverkaren bedöma osäkerheten genom sitt kvalitetsflöde. Det kan kräva kontroll av kvarvarande lager, att berörda produktfrisläppningar stoppas, granskning av annat tillgängligt underlag samt bedömning av säkerhet och överensstämmelse. För levererade produkter kan en dokumenterad riskbedömning peka ut kundmeddelanden, korrigeringar, återkallelser eller andra åtgärder som krävs enligt relevant jurisdiktion och produktregler. En saknad post kräver inte automatiskt att allt förstörs, men den får inte ignoreras. Verksamheten behöver ett kontrollerat sätt att utreda osäkerheten och förhindra återfall.
10Hur vet man om spårbarheten fungerar?
En användbar intern övning börjar med en färdig batch och frågar om teamet kan rekonstruera materialursprung, faktiska tillverkningssteg, instruktionsrevisioner, kvalitetsregister och relevanta dispositioner. Därefter utgår den från en vald leverantörsbatch och spårar framåt genom interna identifierare, komponenter och leveranser. Jämför systemet med fysiska etiketter, mottagningsrutiner och observationer av hur operatörer faktiskt registrerar arbete. Externa och interna revisioner kan avslöja luckor, men ingen revision garanterar att varje post är felfri.
11Så förbättrar du spårbarhet inom tillverkning i praktiken
01Leverantör och ursprung
02Inkommande lager
03Teknikregister
04Produktionsutförande
05Kvalitet och produktfrisläppning
06Färdiga produkter och leverans
De starkaste förbättringsprojekten börjar ofta med ett verkligt produktflöde. Granska leverantörens underlag och inkommande lagersprocess först. Undersök därefter beredskap för tekniska dokument, identifierare för utrustning och verktyg, faktisk produktionsrapportering och kvalitetsdisposition. Koppla produktens omvandlingar genom färdigvarulager och leverans. Enas om vilken funktion som äger varje register; kopiera inte automatiskt samma status till flera applikationer. Verifiera slutligen flödet med framåt- och bakåtspårningstester.
Det innebär inte att köpa en enorm programvarusvit. Olika affärs-, teknik- och kvalitetssystem kan behålla sina definierade ansvar om nödvändiga relationer förblir tillförlitliga och tillgängliga. GS1 Global Traceability Standard ger ett användbart händelseorienterat perspektiv: registrera viktiga händelser och informationen som behövs för att tolka dem i stället för att förlita sig på isolerade batchidentifierare.
Genomför därefter representativa framåt- och bakåtspårningstester, identifiera saknade relationer, förbättra underliggande process och verifiera att det nya arbetssättet fungerar i daglig produktion.
12Vilken roll ska sammankopplad tillverkningsteknik spela?
Ett meningsfullt digitalt arbetsflöde bör låta medarbetare nå relevanta uppgifter utan att söka i orelaterade applikationer och pappersmappar. Det behöver inte innebära att alla företagsfunktioner delar en databas; lämpliga system kan fortsatt ansvara för olika register. Arbetsflödet ger en sammanhängande bild av leverantörs- och materialhistorik, godkänd teknisk information, produktionsutförande, materialförbrukning och kvalitetsbeslut. Det bör också bevara ändringar och historiskt sammanhang. Teknik kan förenkla register, synlighet och utredningar, men kan inte garantera att den fysiska processen eller användarinmatningen var korrekt.
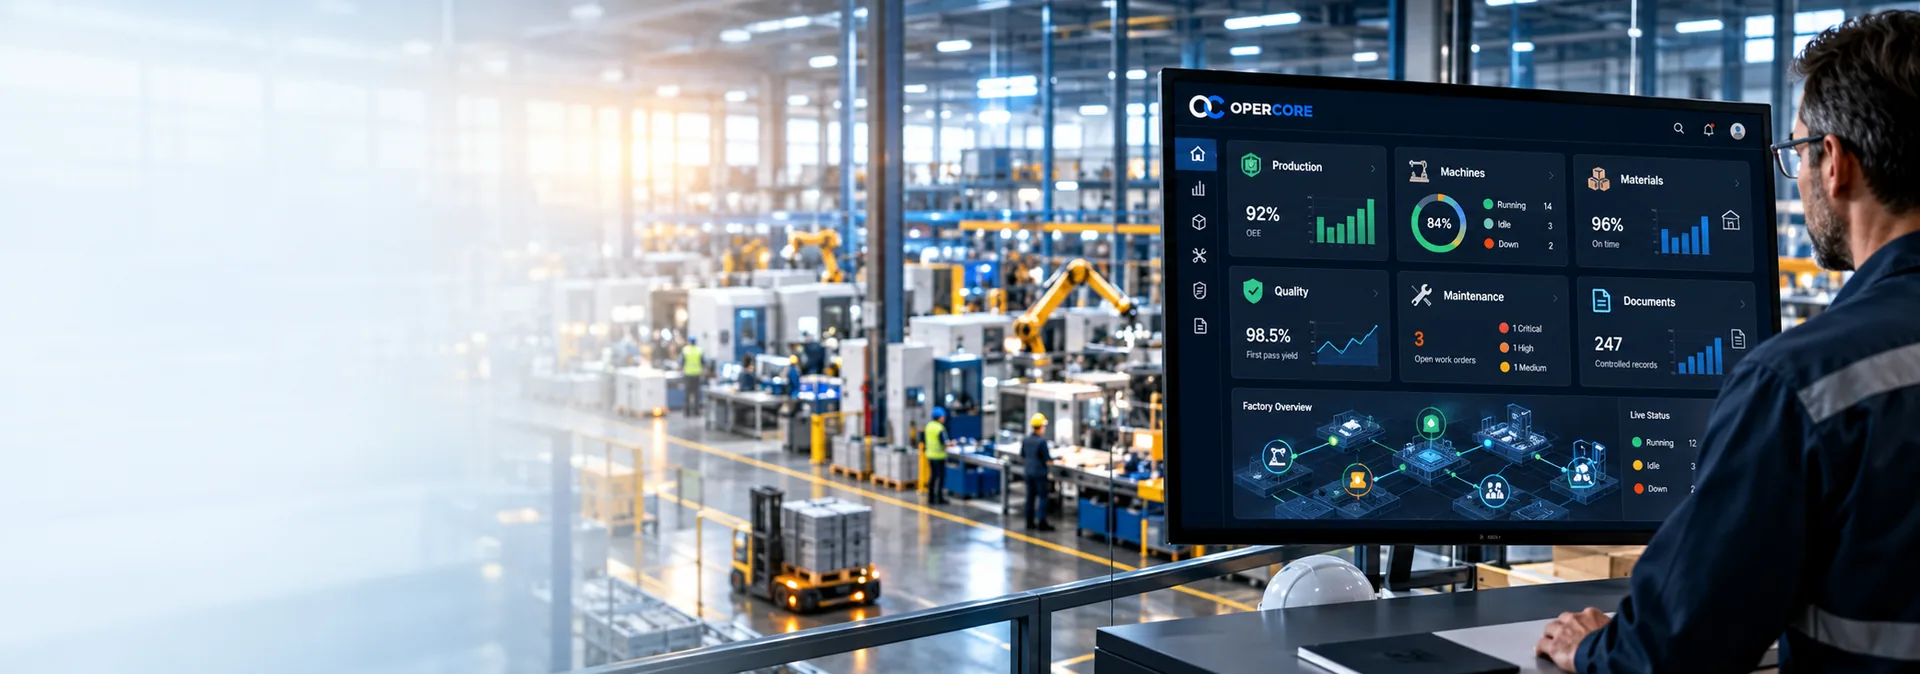
Capar Labs stödjer tillverkare genom processförbättring, digital transformation och systemintegration, oberoende av sin flaggskeppsplattform. OPERCORE — Connects Operations är utformad kring sammankopplade tillverkningsarbetsflöden och samlar funktioner för utförande, material, styrda register, kvalitet och operativa aktiviteter. Varje detaljerat påstående om produktens spårbarhetskedja, datainsamling eller förmåga i reglerad miljö bör verifieras mot den utrullade implementationen före publicering. Fullständig spårbarhet och efterlevnad beror fortfarande på tillverkarens procedurer, underlag och verifiering.
Vanliga frågor
Vad är spårbarhet inom tillverkning?
Spårbarhet inom tillverkning är förmågan att identifiera och rekonstruera relevant historik för material, komponenter och färdiga produkter, inklusive ursprung, produktionsaktiviteter och efterföljande förflyttning eller leverans.
Vad skiljer spårbarhet från en produkts spårbarhetskedja?
Spårbarhet omfattar identitet och historik för artiklar och händelser. Produktens spårbarhetskedja fokuserar på relationer mellan materialindata, mellankomponenter och resulterande tillverkade produkter.
Vad är spårbarhet framåt och bakåt?
Spårbarhet bakåt utgår från en produkt och utreder indata och tillverkningshistorik. Spårbarhet framåt utgår från material eller komponent och identifierar var det använts. Precisionen beror på vilka register som upprätthålls.
Kan Excel eller pappersregister ge spårbarhet?
Ja, när registren uppfyller tillämpliga krav och är korrekta, fullständiga, styrda och möjliga att hämta. Separata manuella register kan göra komplicerade tillverkningsrelationer och senare utredningar svårare.
Måste en tillverkare registrera varje processparameter?
Nej. Vad som måste registreras beror på produktkrav, processrisker, tillämpliga standarder och procedurer samt underlag som behövs för styrning eller utredning. Kritiska inställningar och faktiska processförhållanden kan kräva särskilda register.
Gör ett spårbarhetssystem tillverkning automatiskt förenlig med tillämpliga krav?
Nej. Programvara kan stödja identifiering, rapportering och historiska register, men efterlevnad beror på tillverkarens kvalitetssystem, faktiska procedurer, lämplig verifiering och tillämpliga krav.
Slutsats: Spårbarhet måste följa hela tillverkningsresan
Spårbarhet bör inte börja och sluta med ett batchnummer på en etikett. Den börjar med materialkälla och identifiering, fortsätter genom teknik, tillverkning, processkontroller och kvalitet, och bevarar relationerna när komponenter blir färdiga produkter och levereras.
Tillförlitlig spårbarhet handlar inte om att registrera allt. Det handlar om att bevara rätt underlag, koppla det korrekt och kunna lita på det när det spelar roll.
Capar Labs hjälper tillverkare förbättra operativa processer, koppla tillverkningsinformation och implementera praktisk digital teknik som stödjer tillförlitlig produktion och ständiga förbättringar.
Capar Labs är ett tillverkningsteknikbolag och en helhetspartner för digital transformation. Våra tillverkningsinsikter kombinerar praktisk tillverknings- och processkompetens med oberoende branschforskning för att hjälpa tillverkare att fatta bättre operativa beslut.
OPERCORE
Koppla er spårbarhetsinformation i tillverkningen
OPERCORE samlar utförande, material, styrda dokument, kvalitet och arbetsflöden så att materialgenealogin hänger ihop från leverantör till leverans.
 Capar Labs