Bir üretim planlama panosu pazartesi sabahı son derece ikna edici görünebilir. Her emrin başlangıç ve bitiş tarihi vardır, makineler makul aralıklarla doludur, müşteri teslim tarihleri hâlâ yeşildir.
Çarşamba günü tablo değişir. Bir kurulum mühendislik tahmininden uzun sürer. Kritik malzeme gelir ama kalite tarafından serbest bırakılmamıştır. Yetkin bir kurulum teknisyeni işe gelmemiştir. Talaşlı imalat geç biter ve işi zaten tam kapasiteye yaklaşmış montaj bölümüne doğru iter.
Çizelge özensiz hazırlanmış olmak zorunda değildir. Teknik olarak mevcut, ancak operasyon açısından eksik verilerle hesaplanmış olabilir.
Gerçekçi üretim planlama; müşteri talebini fabrikanın fiilî kaynakları, hazırlık koşulları, süreç bağımlılıkları ve olağan değişkenliğiyle eşleştirme disiplinidir. Siparişleri takvimdeki boşluklara yerleştirmekten ibaret değildir.
En yararlı üretim çizelgesi, çalışanların uygulayabildiği, anlayabildiği ve koşullar değiştiğinde bilinçli biçimde ayarlayabildiği çizelgedir.
1Eksiksiz görünen bir üretim çizelgesi neden yine de uygulanamaz olabilir?
Üreticiler planlamaya çoğu zaman talep, operasyon rotası, beklenen işlem süreleri ve takvimle başlar. Bunlar gerekli girdilerdir; fakat üretime hazırlığı bütünüyle tarif etmez.
Bir makine kâğıt üzerinde boşken planlı bakım nedeniyle kullanılamayabilir. Malzeme stokta kayıtlı olduğu hâlde muayene için bekletilebilir. Çalışan iş başında olabilir, ancak belirli bir operasyon için yetkin olmayabilir. Teknik resim veya üretim talimatı hâlâ mühendislik onayı bekleyebilir.
Yaygın planlama hatalarından biri çizelgelendi, kullanılabilir ve üretime hazır durumlarını eşdeğer saymaktır. Bunlar aynı şey değildir.
Bir işe kesin taahhütte bulunmadan önce üç soru yanıtlanmalıdır:
Yapılabilir mi? Gerekli ekipman, takım, çalışan, malzeme ve yetkilendirilmiş talimatlar mevcut mu; süreç gerekliliklerini karşılıyor mu?
Ne zaman yapılabilir? Diğer taahhütler, kurulumlar, planlı duruşlar ve bağımlılıklar çıktıktan sonra gerçekten yeterli kapasite kalıyor mu?
Neyi etkileyecek? Bu emir buraya yerleştirildiğinde başka hangi emirler, sonraki operasyonlar ve teslimat taahhütleri değişecek?
Dolayısıyla üretim çizelgeleme, makine yüklemenin ötesinde; üretim, mühendislik, stok, kalite, bakım ve müşteri talebi arasında bir koordinasyon problemidir.
Association for Supply Chain Management (ASCM), kapasite yönetimini üst düzey gereksinimlerden girdi/çıktı kontrolüne kadar farklı planlama seviyelerinde kapasiteyi oluşturma, ölçme, izleme ve ayarlama süreci olarak tanımlar. Bu ayrım önemlidir: Aylık üretim hedefi ile makine düzeyinde uygulanabilir bir sıra, farklı soruları yanıtlar.
Malzeme
Stokta bulunabilir, ancak hâlâ serbest bırakılmayı bekleyebilir.
Mühendislik
Teknik resim veya talimat hâlâ onay bekleyebilir.
Ekipman
Makine boş görünse de kullanılamıyor olabilir.
Çalışan
İş başında olabilir, ancak operasyonu yürütmeye yetkin olmayabilir.
2Sonsuz ve sonlu kapasite arasındaki farkı anlayın
Sonsuz ve sonlu kapasite planlama
Sonsuz kapasite (teorik)
Aşırı yük
Emir AEmir BEmir C
Örnek aşırı yük — bir dönemin %108’i
Sonlu kapasite (gerçekçi)
Uygulanabilir
Emir AEmir BEmir C
Çizelgelenemeyen işler görünür kalır
Sonsuz kapasiteli planlama hesabı, toplam iş yükü gerçek kapasiteyi aşsa da işleri aynı döneme yerleştirebilir. Talep baskısını veya gereken ek kapasiteyi belirlemek için yararlı olabilir; ancak uygulanabilir bir çizelge sanılmamalıdır.
Sonlu kapasiteli çizelgeleme, başka işler için ayrılmış kapasiteyi dikkate alır ve operasyon için boş yer arar. Mevcut kaynak varsayımlarıyla istenen bitiş tarihinin karşılanamayacağını gösterebilir.
Microsoft’un sonlu kapasiteli çizelgeleme dokümantasyonu bu ayrımı açıklar: Kaynağın kullanılabilir kapasitesi, mevcut rezervasyonlar ve tanımlanmış operasyon sırası işin ne zaman çizelgelenebileceğini etkiler.
Bununla birlikte, temel varsayımlar yanlışsa sonlu kapasite çizelgesi de yanlış olur. Hatalı çevrim süresi, atlanmış kurulum, gerçekçi olmayan personel varsayımı veya hazır olmayan malzeme; matematiksel olarak tutarlı planı sahada uygulanamaz kılabilir.
Sonlu kapasite, doğrulanmış uygulanabilirlikle aynı şey değildir. Model yine de fabrikayı yansıtmalıdır.
Deneyimli planlamacılar bu nedenle çizelgeleme aracının hesapladıklarıyla operasyon ekibinin gerçekten doğruladıklarını birbirinden ayırır.
3Akışı belirleyen kısıttan başlayın
Operasyona göre kapasite · örnek
A
%69
B
%115
C
%69
B operasyonunun 46 saate ihtiyacı, ancak 40 saat kapasitesi var.
Bir fabrikada çok sayıda makine ve bölüm bulunduğunda bütün kullanılabilir makine saatlerini toplamak hikâyenin yalnızca bir bölümünü anlatır.
Üç operasyonlu örnek bir üretim rotası düşünün:
Operasyon
Haftalık kullanılabilir saat
Gerekli iş yükü
Kapasite yükü
A
80
55
%69
B
40
46
%115
C
70
48
%69
Rakamlar örnek amacıyla kurgulanmış, yüzdeler yuvarlanmıştır.
B operasyonu altı saat aşırı yüklenmiştir ve bu iş yükünün acil kapasite kısıtıdır. İş B’den geçecekse A operasyonuna saat eklemek bu açığı kapatmaz.
Planlamacının sipariş karmasını, B’deki gerçek işlem süresini, kurulum seçeneklerini, onaylı alternatif kaynakları veya yasal ve güvenli biçimde kapasite ekleme olanağını incelemesi gerekebilir.
Kısıt her zaman makine değildir. Uzman teknisyen, birkaç makinenin paylaştığı takım, ısıl işlem, muayene kapasitesi veya geç gelen bir malzeme de kısıt olabilir.
Kısıtlar yer değiştirebilir. Aşırı yüklü bir operasyon iyileştirildiğinde başka bir kaynak sıradaki sınırlayıcı etken hâline gelebilir.
Pratik ders şudur: Her makinenin kullanımını ayrı ayrı en yüksek düzeye çıkarmak yerine üretim akışını sınırlayıcı kaynağa göre yönetin. Darboğaz olmayan bütün makineleri meşgul tutmak, bitmiş çıktıyı artırmadan süreç içi stoku büyütebilir.
Yalın üretim rehberleri de benzer bir noktayı vurgular: Üretim kontrolü yalnızca ayrı operasyonların verimliliğini değil, bütün değer akışının temposunu dikkate almalıdır.
4Planlama sürelerini mühendislik ve üretim sahası verileriyle doğrulayın
Bir üretim planlama sistemi, kullandığı süreler ve koşullar kadar güvenilirdir.
Mühendislik rotasında parça başına çevrim süresinin 30 saniye tahmin edildiğini düşünün. Makine ve süreç normal, onaylı koşullarda 38 saniyeye ulaşıyorsa büyük bir emir planlama panosunda görünenden çok daha uzun sürebilir.
Standardı değiştirmeden önce nedeni araştırın. Uzun tarihsel süre yanlış tahmini gösterebilir; ancak olağan dışı arızaları, beklemeyi, hurdayı, ek muayeneyi veya farklı ürün çeşidini de içeriyor olabilir.
Yararlı bir doğrulama yöntemi üç kaynağı bir araya getirir:
Mühendislik tanımı. Onaylı rotayı, beklenen çevrim süresini, parti büyüklüğünü, kurulum yöntemini ve üretim koşullarını kontrol edin.
Geçmiş üretim kayıtları. Aynı veya benzer ürünün önceki emirlerini karşılaştırın. Mümkün olduğunca etkin üretim süresini kurulumdan, planlı duruşlardan, kesintilerden ve raporlama hatalarından ayırın.
Fiziksel gözlem. Operatör ve teknisyenlerle konuşun, gerçek kurulumları ve çevrimleri gözlemleyin, kayıtlarla yapılan iş arasındaki farkları araştırın.
Bu, mühendislerle operatörler arasında bir yarış değildir. İki bakış da gereklidir. Mühendislik kontrollü süreç tanımını verir; üretim deneyimi ise planlama varsayımlarının süreci doğru yansıtıp yansıtmadığını sınar.
Süreç değiştiğinde ilgili planlama ana verileri, şirketin belirlediği sorumluluklar çerçevesinde gözden geçirilmeli ve güncellenmelidir.
5Yalnızca makinenin parça ürettiği süreyi değil, tüm operasyonu hesaba katın
Örnek: sekiz saatlik üretim penceresi
Kurulum ve hazırlık 60 dk.Üretim 360 dk.Temizlik ve değişim 30 dk.Planlı duruş veya diğer pay 30 dk.
Örnek dağılım. Gerçek vardiya uygunluğu sürece ve çalışma düzenine bağlıdır.
Planlamadaki yaygın hata kaynaklarından biri, vardiyanın tamamını üretime ayrılabilir süre saymaktır.
Üretim emirleri hazırlık, malzemenin çalışma noktasına getirilmesi, takım kurulumu, ilk parça onayı, çalışma süresi, numune alma, temizlik ve değişim gerektirebilir. Kaynaklar başka işlerle de paylaşılabilir.
Sekiz saatlik örnek bir üretim penceresini ele alalım:
Faaliyet
Süre
Kurulum ve hazırlık
60 dakika
Üretken çalışma
360 dakika
Temizlik ve değişim
30 dakika
Planlı duruşlar veya diğer pay
30 dakika
Toplam pencere
480 dakika
Bu dağılım yalnızca örnektir, evrensel vardiya standardı değildir. Molalar, ücretli süre ve üretime ayrılabilen saatler geçerli düzenlemelere ve gerçek sürece bağlıdır.
Planlamacı sekiz saatin tamamını net çalışma süresi olarak modellerse beklenen çıktı fazla hesaplanabilir.
Tersi de mümkündür: Bazı hazırlıklar önceden yapılabildiği hâlde planlama modeli her kurulum faaliyetinde makinenin durması gerektiğini varsayabilir.
Lean Enterprise Institute’un SMED (Single-Minute Exchange of Die) açıklaması, ekipmanın durmasını gerektiren iç kurulum faaliyetleriyle ekipman çalışırken tamamlanabilen dış faaliyetler arasındaki farkı vurgular.
Örneğin fabrika prosedürleri izin veriyorsa bir sonraki takım hazırlanabilir ve mevcut emir bitmeden malzeme çalışma noktasına getirilebilir. Önlenebilir kurulum süresini azaltmak, günde daha fazla saat varmış gibi davranmadan kullanılabilir kapasiteyi artırır.
Temizlik ayrıca dikkat ister. Ürün rotasında bağımsız operasyon olmak yerine üretim operasyonunun içinde veya operasyonlar arasında gereken süre olabilir. Temsil biçimi gerçek süreçle ve onaylı dokümantasyonla uyuşmalıdır.
Doğru çizelgeleme yalnızca nominal makine çevrim süresine değil, her operasyonun toplam süre ve kaynak ihtiyacına dayanır.
6Çalışan sayısına değil, mevcut yetkinliklere göre planlayın
Bir fabrikada altı makine ve altı çalışan bulunabilir; yine de altı operasyonu eş zamanlı yürütme kabiliyeti olmayabilir.
Bir operasyon için yetkin kurulum teknisyeni, sertifikalı muayene, uzman takım bilgisi veya belirli bir süreci gözetebilecek eğitimli çalışan gerekebilir.
Bu nedenle personel kapasitesinin birden çok boyutu vardır: kullanılabilir saat, gerekli yeterlilik, yetkinlik dağılımı, gözetim ihtiyacı ve çalışanların birden fazla faaliyeti güvenle karşılama düzeyi.
Teknik açıdan yetkin bir çalışanın birkaç makinenin kurulumunu yaparken diğer yetkili çalışanların yerleşik üretimi yürütmesi pratik bir örnektir. Süreç izin veriyor, güvenlik ve kalite kontrolleri korunuyorsa iki uyumlu, uzun çevrimli operasyonu aynı kişinin gözetmesi de mümkün olabilir.
Bu düzenlerin hiçbiri her koşulda güvenli veya uygun kabul edilmemelidir.
Planlama, kullanılabilir personel kapasitesi ile belirli bir kişiyi makineye ya da göreve atamayı ayırmalıdır. Yeterlilik bilgisi çizelgenin gerçekçi olup olmadığını gösterirken günlük bireysel atama sorumluluğu yöneticilere veya onaylı başka bir personel sürecine ait olabilir.
Fazla mesai de dikkatle ele alınmalıdır. Daha uzun çalışma, otomatik olarak daha güvenli veya daha üretken kapasite anlamına gelmez. ABD İş Sağlığı ve Güvenliği İdaresi (OSHA) araştırma ve rehberleri, uzun ve düzensiz çalışma programlarının yorgunlukla bağlantılı risklerine dikkat çeker.
Doğru soru yalnızca “Biri daha uzun kalabilir mi?” değildir. “Gerekli iş yetkin, güvenli ve geçerli çalışma süresi kuralları içinde yapılabilir mi?” diye sorulmalıdır.
7Malzemenin stokta bulunmasıyla üretime hazır olmasını ayırın
Satın alma emrindeki teslim tarihi, doğrulanmış malzeme hazırlık tarihi değildir.
Çarşamba sabahı gelmesi beklenen bir parçayı düşünün. Parçanın teslim alınması, tanımlanması, muayene edilmesi, serbest bırakılması veya ilgili iş istasyonuna taşınması gerekebilir.
Gerçekçi çizelgeleme için şu durumları ayırmak yararlıdır:
Malzeme durumu
Planlama açısından anlamı
Tedarikçiden bekleniyor
Tahmin veya taahhüt; fiziksel olarak mevcut değil
Depoya teslim alındı
Tesiste; ancak işlem veya muayene bekliyor olabilir
Kalite ya da başka nedenle bekletmede
Uygun biçimde serbest bırakılıncaya kadar ilgili kullanım için hazır değil
Serbest bırakıldı ve tahsis edilmedi
Konum ve miktara bağlı olarak kullanılabilir olabilir
Emir için ayrıldı veya hazırlandı
Planlanan iş için daha somut hazırlık kanıtı
Mühendislik hazırlığı da benzer bir güçlük yaratır. Teknik resim veya üretim talimatı revizyonda olabilir. Üretim emrinde yeterli malzeme ve makine kapasitesi bulunduğu hâlde işe başlamak için gereken onaylı dokümantasyon eksik olabilir.
Planlamacı ilgili bekletme ve hazırlık bilgilerini yorumlanabilir biçimde görmeli; tahminî serbest bırakma tarihini onay kanıtı saymamalıdır.
Düzenlemeye tabi veya sıkı kontrol edilen üretimde onaylı çalışma koşulları, çalışan yetkinliği ve ürün uygunluğu ekipman ya da süreç değişikliklerine ek kısıtlar getirebilir. Geçerli yükümlülükler sektöre ve üreticinin kalite sistemine bağlıdır.
Bir emir, malzemesi depoda bir yerde göründüğünde değil; uygulanması için gerekli koşullar karşılandığında hazırdır.
8Operasyon rotasının tamamını ve sonraki aşamalardaki sonuçları planlayın
01Kesim
02Talaşlı imalat
03Montaj
04Kalite kontrol
Üretim çizelgesi, bağımsız makine takvimlerinin toplamından fazlasıdır.
Şu rotayı düşünün:
Kesim → Talaşlı imalat → Montaj → Kalite kontrol
Talaşlı imalat geç biterse montaj geç başlayabilir. Montajdan sonra kalite kontrol varsa ürünün serbest bırakılması ve nihai teslimat da etkilenebilir.
Ancak bu sonuç kaçınılmaz değildir. Montajda ayrılmamış süre bulunabilir, başka bir emir erken bitebilir veya geciken operasyonda küçük sapmayı karşılayacak çizelgeleme esnekliği olabilir.
Bu yüzden üretim gecikmesinin ciddiyeti yalnızca kaç dakika geciktiğine bakılarak ölçülemez. Sonraki operasyonların sırasına, kaynak yüküne, paylaşılan takımlara, gerekli muayenelere, müşteri taahhütlerine ve kalan kullanılabilir zamana bağlıdır.
Operasyon gecikmesi ile teslimat riski yararlı bir ayrımdır. Bir operasyon geç kalırken nihai sevkiyat yine yetişebilir. Başka bir operasyon ise az geciktiği hâlde sonraki aşamadaki ağır yüklü darboğazı hemen durdurabilir.
NIST’nin simülasyonla bütünleşik üretim planlaması araştırması, sahadaki olaylar değiştikçe statik planlama varsayımlarının uygulanamaz hâle gelebildiğini ve gerçekçi kaynak koşullarını değerlendirmenin planlama kararlarını geliştirebileceğini açıklar.
Bu yönetim dersi için gelişmiş simülasyon yazılımı şart değildir. Basit bir görsel rota ve bağımlılık incelemesi bile yerel gecikmenin ne zaman sistem çapında soruna dönüştüğünü göstermeye yardımcı olabilir.
9Her dakikayı doldurmadan değişkenliğe yer açın
Her kritik kaynağın her dakikasını kullanacak şekilde hesaplanan çizelge, olağan değişkenliği karşılayacak neredeyse hiç pay bırakmaz.
Kurulum beklenenden uzun sürebilir. Ekipman kısa süre durabilir. Muayenede ek kontrol gerekebilir. Tedarikçi geç teslim edebilir. Önceki operasyon erken bitebilir.
Planlamacı sınırlı esnekliğin en değerli olacağı noktayı seçmelidir.
Sürece göre bu; yönetilebilir zaman payı, özenle seçilmiş süreç içi stok tamponu, onaylı alternatif kapasite veya gereksiz değişimleri önleyen bir sıra olabilir.
Tamponlar bilinçli seçilmelidir. Aşırı süreç içi stok sorunları gizleyebilir, alan tüketebilir ve teslim süresini uzatabilir. Her operasyona gelişigüzel süre eklemek de çizelgeyi gereksiz yere yavaşlatır.
Yalın üretimdeki heijunka kavramı, uygun ortamlarda ürün karması ve hacmini dengelemenin; süreçten istenen işteki büyük dalgalanmaların bozucu etkisini azaltmanın değerini ele alır.
Yüksek ürün çeşitliliğine sahip atölye, tekrarlı montaj hattı, parti proses tesisi ve düzenlemeye tabi temiz oda için tek bir çizelgeleme kuralı yoktur. Esnekliğin miktarı ve yeri; talep düzenine, değişim ekonomisine, süreç kararlılığına ve müşteri gerekliliklerine göre belirlenir.
Hedef, sıfır boş zamanlı bir çizelge değil; taahhütlerini karşılayabilen istikrarlı üretim akışıdır.
Esneklik için geçerli nedenler
Kurulum standarttan uzun sürebilir
Ekipman beklenmedik biçimde durabilir
Muayene ek kontroller gerektirebilir
Tedarikçi teslim tahminleri değişebilir
Aşırı tamponlardan kaçının
Gereksiz süreç içi stok
Ek envanter ve zemin alanı
Daha uzun üretim teslim süreleri
Çözülmek yerine gizlenen sorunlar
Örnekler çizelgelemedeki ödünleşimleri gösterir; evrensel operasyon hedefleri değildir.
10Planlamayı üretim sahasındaki gerçek ilerlemeye bağlayın
Bir fabrika 20 veya 30 makine çalıştırıyorsa planlamacı bütün sahayı dolaşıp her operasyonu sürekli doğrulayamaz.
Görsel planlama panosu; planlanan emirleri, operasyon sırasını, fiilî ilerlemeyi ve ilgili kısıtları topluca gösterebilir. Ancak değeri, güncel ve güvenilir bilgiye bağlıdır.
Operatör işi bitirmiş fakat tamamlanma kaydı girmemiş olabilir. Makine durmuş, ancak zamanında kayıt açılmamış olabilir. Bir vardiya yarım kalan işi devrederken emir durumunu güncellememiş olabilir.
Bu nedenle görsel olarak etkileyici bir plan birkaç saat içinde güvenilmez hâle gelebilir.
Uluslararası ISA-95 / IEC 62264 standart ailesi, iş planlamasıyla üretim operasyonları yönetimini ayırmak ve bu işlevler arasında paylaşılan bilgileri tanımlamak için yararlı bir çerçeve sunar. Bütün planlama ve yürütme işlevlerinin aynı uygulamada bulunmasını şart koşmaz.
Bağlantılı iş akışı, planlamacıların çizelgelendi, devam ediyor, tamamlandı ve kısıtlı durumlarını tutarlı tanımlarla karşılaştırmasına izin vermelidir. Sistem, planla sahadaki ilerlemenin neden ayrıştığını anlamaya yetecek geçmişi de korumalıdır.
Asıl hedef en fazla veriyi toplamak değil, sıradaki sağlıklı karar için gereken bilgiyi sunmaktır.
11Her gecikme yeni bir çizelge gerektirmez
Yalnızca gecikmeye değil, etkisine göre karşılık verin
İzle
20 dakika gecikme; sonraki operasyonda hâlâ kullanılabilir zaman var.
Değerlendir
İki saat gecikme; sonraki montaj zaten ağır yüklü.
Senaryolar örnektir, evrensel eşikler değildir.
Üretim planlama iki zıt davranıştan zarar görebilir: gerçek sorunları çok uzun süre görmezden gelmek veya her küçük sapmada tüm planı yeniden sıralamak.
Müdahale için daha yararlı tetikleyici, sapmanın muhtemel sonucudur.
Durum
Muhtemel sonuç
Makul ilk adım
A operasyonu 20 dakika gecikti; sonraki operasyonda boşluk var
Sonraki aşamalarda hemen oluşacak etki az
Mevcut planı izleyin
B operasyonu iki saat gecikti ve aşırı yüklü montaj kaynağını engelliyor
Birden çok emir etkilenebilir
Alternatifleri hızla araştırın
C operasyonu dört saat gecikti; nihai taahhütte doğrulanmış yeterli esneklik var
Şu anda teslimat riski yok
Kalan varsayımları doğrularken izleyin
Durumlar örnektir. Müdahale eşiğini tek başına süre belirlemez.
Emir sırasını değiştirmek ek kurulum, malzeme hareketi ve yöneticiler için karışıklık yaratabilir. Sürekli ayar yapılırsa çalışanlar çizelgenin hangi sürümünü izlemeleri gerektiğini bilemeyebilir.
Pratik çalışma düzeninde, nispeten sabit kısa vadeli üretim çizelgesi ile ayarlanması daha kolay uzun vadeli plan birbirinden ayrılabilir. İstisnalar yine tanımlı inceleme ve onay yolundan geçmelidir.
İstikrarlı çizelge değerlidir; ancak istikrar, gerçek üretim riskine karşılık vermeyi reddetmek değildir.
12Toparlanma seçeneklerini fabrikanın bütünü içinde değerlendirin
Gecikme mevcut payla karşılanamıyorsa planlamacının birkaç seçeneği olabilir. Her seçeneğin yararı ve sonucu vardır.
Kullanılabilir çalışma süresini uzatın
Ek vardiya, fazla mesai veya hafta sonu çalışması daha az ekipman değişimiyle kapasiteyi geri kazandırabilir. Bununla birlikte maliyeti, yorgunluk riskini ve destek işlevi ihtiyacını artırabilir. Ek üretim saatleri ancak gerekli operatörler, bakım, malzeme ve muayene kaynakları da hazırsa işe yarar.
Onaylı alternatif kaynak kullanın
Başka makinede kapasite bulunabilir; ancak işi taşımak takım değişimi, kurulum, süreç doğrulaması, revize dokümantasyon veya geçerli olduğu yerde müşteri/kalite onayı gerektirebilir. Boş bir makine otomatik olarak uygun değildir.
Emir sırasını değiştirin
Uyumlu işleri art arda çalıştırmak kurulum süresini azaltabilir. Fakat acil müşteri teslimatı pahasına kurulum verimliliğine öncelik vermek kötü bir ödünleşim olabilir. Planlamacı daha geniş etkiyi karşılaştırmalıdır.
Teslimat taahhüdünü ayarlayın
Gerçekçi toparlanma mümkün değilse planlama, müşteri beklentilerinin yönetilebilmesi için riski ilgili ticari birime zamanında bildirmelidir. Tek bir geciken parça, çok kalemli müşteri siparişinin tamamının sevkini engelleyebilir.
Disiplinli karar; teknik açıdan mümkün, yasal, güvenli ve ticari bakımdan makul seçenekleri karşılaştırır, ardından seçilen değişikliği kaydeder ve uygulayacak kişilere iletir.
Yeniden planlama, yazılımın yan etkisi değil bir yönetim kararıdır.
13Üretim standartları ve Avrupa çalışma süresi kuralları planlamayı nasıl etkiler?
İyi planlama, fabrikanın tabi olduğu kontrollerle uyumlu olmalıdır.
Kalite yönetimi ve üretim kontrolleri
Yaygın kalite yönetimi standardının güncel sürümü olan ISO 9001:2026, 16 Eylül 2026’da yayımlandı. Liderlik ve kalite kültürünü vurgularken süreç kontrolü, risk temelli düşünme ve sürekli iyileştirme odağını korur.
Üretim planlaması açısından pratik sonuç şudur: Çizelge baskısı onaylı üretim koşullarını, gerekli yetkinliği, kalite kontrollerini veya uygun yetkilendirmeyi geçersiz kılamaz. ISO 9001 evrensel çizelgeleme yasası değil, yönetim sistemi standardıdır. Belgelendirme ve geçiş düzenlemeleri kuruluşa ve belgelendirme kuruluşuna bağlıdır.
Tıbbi cihaz, ilaç, havacılık ve uzay ya da düzenlemeye tabi başka üretim alanlarında ek sektörel gereklilikler bulunabilir. Üreticiler ekipman değiştirmeden, zorunlu süreç adımlarını kısaltmadan veya onaylı yöntemleri değiştirmeden önce bu kuralları değerlendirmelidir.
AB’de çalışma süresi ve fazla mesai
AB Çalışma Süresi Direktifi (2003/88/EC); fazla mesai dahil haftalık ortalama en çok 48 saat çalışma, her 24 saatlik dönemde en az 11 saat kesintisiz günlük dinlenme ve haftalık dinlenme ile molalara ilişkin kurallar dahil ortak asgari korumalar getirir.
Bunlar AB düzeyindeki asgari gerekliliklerdir. Uygulama ayrıntıları, referans dönemleri ve olası istisna veya kapsam dışı kalma seçenekleri koşullara ve ulusal hukuka göre değişebilir. Toplu sözleşmeler ve ulusal kurallar ek koruma getirebilir.
Fazla mesaiyi değerlendiren planlama yöneticisi, herhangi bir çalışanın bir vardiya daha ekleyebileceğini varsaymak yerine geçerli ulusal mevzuatı, toplu düzenlemeleri ve kişinin çalışma süresi koşullarını kontrol etmelidir.
Fazla mesai yasal olsa bile güvenlik ve yorgunluk önemini korur. OSHA rehberleri, uzun veya düzensiz çalışma programlarında dikkat azalması ve güvenlik riskinin artmasına işaret eder.
Üretim teslim tarihleri yasal, güvenlik veya kalite yükümlülüklerini ortadan kaldırmaz.
14Yalnızca makine kullanımını değil, planlamanın etkinliğini ölçün
Çizelge, planlama panosunu dolu gösterip göstermediğine göre değil, fabrikanın güvenilir sonuçlar teslim etmesine katkısına göre değerlendirilmelidir.
Az sayıda ve özenle tanımlanmış ölçüm yararlı olabilir:
Ölçüm
Ortaya çıkarabileceği konu
Çizelgeye uyum
Operasyonların üzerinde anlaşılan plana göre başlayıp bitmesi
Yük / kullanılabilir kapasite
Aşırı taahhüt veya dengesiz kaynakların sürdüğü yerler
Planlanan / fiilî işlem ve kurulum süresi
Doğrulanması gereken zaman standartları
Darboğaz çıktısı
Sınırlayıcı kaynağın gerekli çıktıyı karşılayıp karşılamadığı
Veri, istikrarsızlık veya kararların gereksiz değişiklik yaratıp yaratmadığı
Ölçümlerin tanımı açık olmalıdır. Örneğin “tamamlandı”, operasyonun fiziksel olarak bittiği veya ürünün gerekli kalite kontrollerinden geçtiği anlamına gelebilir. Bunlar farklı olaylardır ve karıştırılmamalıdır.
ISO 22400, üretim operasyonları KPI’larını tanımlamak için bir çerçeve sunar. Yayımlanan Bölüm 2, gösterge formüllerini ve özelliklerini açıklar; Ekim 2026 itibarıyla gözden geçirilmiş bir sürüm geliştirilmektedir.
Amaç, gerçeği bildiren çalışanları cezalandırmak değil, sapmalardan öğrenmektir. Planlama verileri sürekli hatalıysa veriyi iyileştirmek, algoritmayı ayarlamaktan daha fazla değer üretebilir.
%92Çizelgeye uyum
38 dk.Kurulum süresi sapması
%94Zamanında teslimat
%78Makine kullanımı
Göstergeler örnektir. Tanımlar, karışık durumlara değil fabrikanın gerçek olaylarına uymalıdır.
15Üretim çizelgelemesini geliştirmenin pratik yolu
Üreticilerin işe pahalı ve fabrika çapında bir teknoloji değişimiyle başlaması gerekmez.
Odaklı bir iyileştirme tek ürün ailesiyle, aşırı yüklü tek kaynakla veya tekrarlanan tek planlama hatasıyla başlayabilir.
İlk olarak gerçek iş akışını gözlemleyin. Üretim emirlerini inceleyin, operatörler ve planlamacılarla görüşün, çizelgeyle sahadaki gerçekleşme arasındaki farkı belirleyin. Özellikle darboğaza ve onu besleyen kaynaklara bakın.
İkinci olarak planlama varsayımlarını düzeltin. Operasyon rotalarını, gerçek çevrim sürelerini, kurulum ve temizlik paylarını, çalışma takvimlerini, yetkinlik gerekliliklerini, malzeme durumlarını ve onaylı süreç kısıtlarını kontrol edin.
Üçüncü olarak uygulanabilir bir sıra kurun. Önemli kaynakları gerçekten kullanılabilir kapasiteye göre yükleyin ve emrin bağımlı operasyonlarını ilişkilendirin. Varsayımları ve çözülmemiş riskleri açıkça gösterin.
Dördüncü olarak üretim yürütme ve istisna yönetiminde anlaşın. Çalışanların çizelgeyi anladığından, ilerlemeyi nasıl kaydedeceğini ve aksaklıkta öncelikleri kimin değiştirebileceğini bildiğinden emin olun.
Son olarak gerçek emirlerle doğrulayın. Temsili dönemlerde planlanan ve gerçekleşen sonuçları karşılaştırın, sapmalardan öğrenin, kapsamı genişletmeden önce modeli geliştirin.
Bu yöntem, operasyon iyileştirmede sık görülen bir ilkeye uyar: Teknoloji, tanımsız bir süreci telafi etmeye çalıştığında değil, sağlam bir süreci güçlendirdiğinde en yararlıdır.
16Bağlantılı üretim teknolojisinin rolü
Üretim planlama; planlama, üretim yürütme, stok, kalite, bakım ve iş gücü süreçlerindeki ilgili bilgiler birleştirildiğinde daha güvenilir olur.
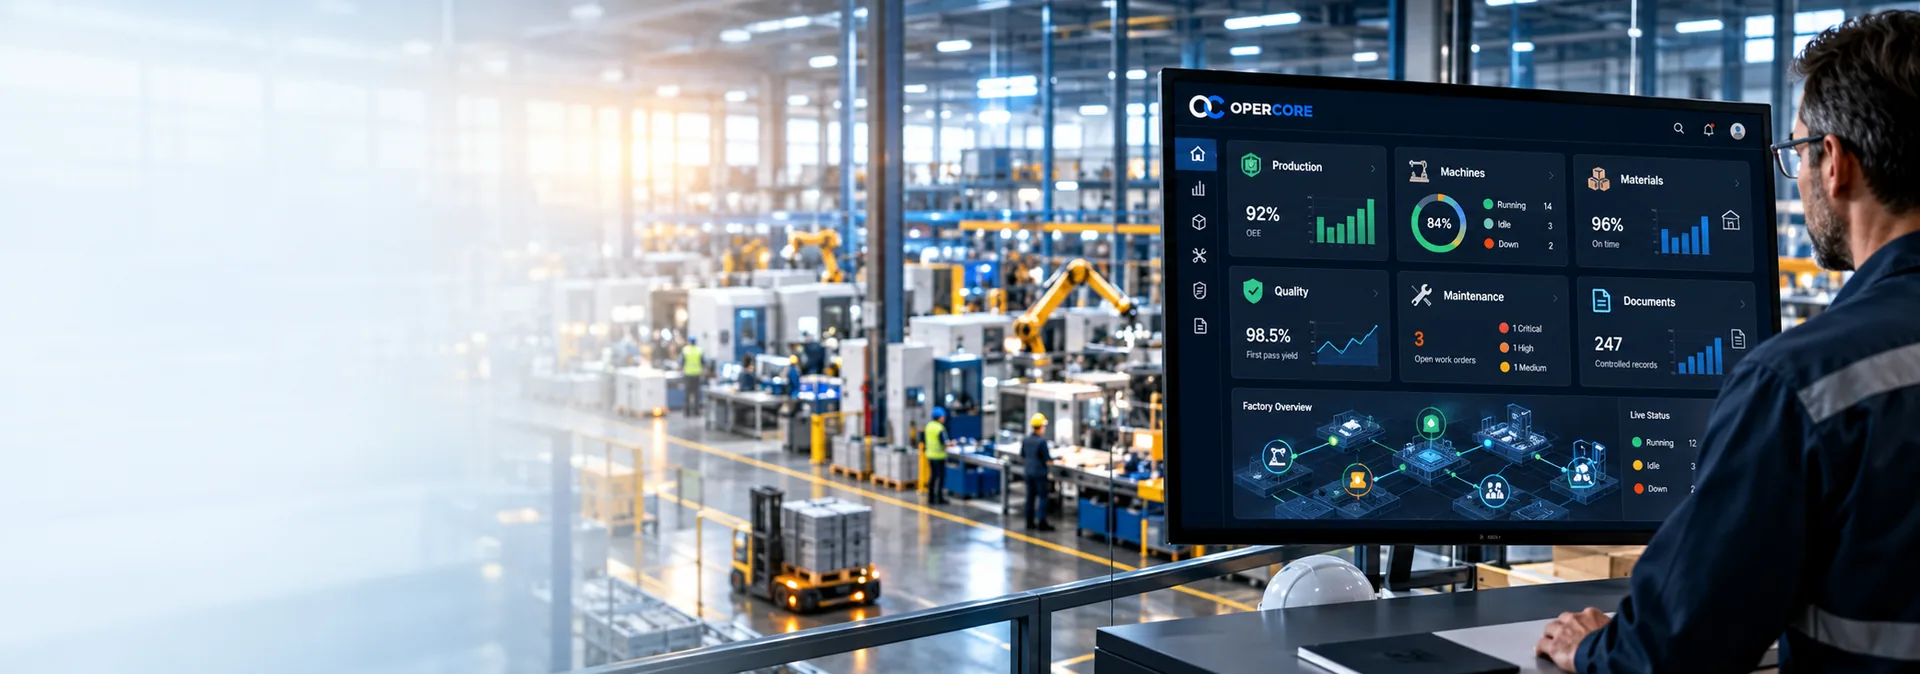
Planlama sistemi makine yüklerini, ilgili kısıtları, operasyon bağımlılıklarını ve sahadan gelen güncellemeleri sunabilir. Yazılıma ve doğrulanmış yeteneklerine göre planlamacının alternatifleri değerlendirmesine veya önerileri incelemesine de yardımcı olabilir.
Ancak görsel planlama panosunun bulunması, girdi verilerinin doğru olduğunu kanıtlamaz. Yazılım da öncelikleri sessizce değiştirmemeli veya onaylı üretim kısıtlarını geçersiz kılmamalıdır.
Capar Labs olarak üreticilere üretim planlama ve operasyon danışmanlığı, üretim süreçlerini iyileştirme, endüstriyel veri ve sistem entegrasyonu alanlarında destek veriyoruz. Bu çalışma yalnızca yeni yazılım kurmayı değil, mevcut araçları geliştirmeyi de içerebilir.
OPERCORE — Connects Operations, üretim operasyonlarına yönelik ana platformumuzdur. Planlama yaklaşımının merkezinde insan vardır: Planlamacıların iş yüklerini ve sahadaki ilgili koşulları anlamasına, seçenekleri değerlendirmesine ve uygulanan çizelgeden sorumlu kalmasına yardımcı olmayı amaçlar.
OPERCORE önerir. Kararı planlamacı verir.
Hedef, fabrikayı kendi başına yöneten otonom bir çizelgeleme sistemi değil, daha iyi bağlantılı üretim kararlarıdır. Ayrıntılı ürün yetenekleri ve entegrasyon iddiaları yayımlanmadan önce kurulu sistem üzerinden doğrulanmalıdır.
Sık sorulan sorular
Üretim planlamadaki başlıca kısıtlar nelerdir?
Tipik kısıtlar; ekipman uygunluğu, darboğaz kapasitesi, yetkin personel, takımlar, malzeme hazırlığı, kurulum ve değişim gereklilikleri, bakım, muayene kapasitesi, onaylı dokümantasyon ve operasyon bağımlılıklarıdır.
Sonlu kapasiteli çizelgeleme nedir?
Sonlu kapasiteli çizelgeleme, mevcut taahhütleri dikkate alarak işleri ilgili kaynakların kullanılabilir kapasitesi içine yerleştirmeye çalışır. Kapasite sınırı olmadan yüklemeye kıyasla daha gerçekçi bir sıra üretebilir; yine de doğru kaynak, süre ve hazırlık verisine bağlıdır.
Üreticiler planlama sürelerinin doğruluğunu nasıl geliştirebilir?
Mühendislik standartlarını geçmiş üretim emirleri ve fiziksel gözlemlerle karşılaştırın. Planlama verilerini uygun süreçten geçirerek güncellemeden önce kurulum, temizlik, çevrim süresi, duruş ve raporlama farklarını araştırın.
Geciken her üretim emri yeniden planlama gerektirir mi?
Hayır. Planlamacı sonraki operasyonlar, kritik kaynaklar ve teslimat taahhütleri üzerindeki etkiyi değerlendirmelidir. Küçük sapmalar çizelge değiştirilmeden karşılanabilirken kısıt noktasındaki kısa bir gecikme hemen müdahale gerektirebilir.
Fazla mesai, kaybedilen üretim kapasitesini geri kazanmanın güvenilir yolu mudur?
Bazen; ancak sınırsız kapasite değildir. Fazla mesai gerekli çalışanlara ve destek kaynaklarına, yorgunluk etkenlerine, kalite gerekliliklerine ve geçerli çalışma süresi yasaları veya sözleşmelerine bağlıdır.
Bir operatör birden çok makineyi gözetebilir mi?
Onaylı bazı süreçlerde evet. Karar; çevrim özelliklerine, gözetim gerekliliklerine, yetkinliğe, güvenliğe, süreç kontrollerine ve şirket prosedürlerine bağlıdır. Evrensel personel kuralı sayılmamalıdır.
Üretim çizelgeleme yazılımı planlamacının yerini alır mı?
Hayır. Yazılım genel durumu görmeye, kapasite hesaplarına, senaryo değerlendirmesine ve iletişime yardımcı olabilir. Ödünleşimleri, yetkilendirmeleri ve gerçek fabrika koşullarını yine planlamacı ile sorumlu operasyon ekipleri değerlendirmelidir.
Sonuç: Fabrikanın gerçekten uygulayabileceği çizelgeler hazırlayın
Birçok üretim çizelgesinin sorunu ayrıntı eksikliği değildir. Bu çizelgeler, eksik varsayımların ayrıntılı temsilleridir.
Gerçekçi planlama; fabrikanın sınırlayıcı kaynakları, doğrulanmış süreç süreleri, yetkin çalışanları, malzeme ve mühendislik hazırlığı ile operasyonlar arasındaki gerçek bağımlılıklardan başlar.
Kurulum ve değişim işlerini hesaba katar, olağan değişkenliğe uygun pay bırakır ve üretimin plandan ne zaman ayrıldığını göstermek için güvenilir saha raporlamasını kullanır.
Ayrıca muhakeme gerektirir. Her gecikmede yeniden planlama gerekmez; her toparlanma seçeneği de planlama panosuna sığdığı için kabul edilebilir değildir.
En iyi üretim çizelgesi ekranda kusursuz görünen değil, fabrikanın gerçekçi biçimde uygulayabildiği ve koşullar değiştiğinde ekibin sorumlulukla yönetebildiği çizelgedir.
Capar Labs, pratik danışmanlık ve dijital teknolojiyle üreticilerin üretim planlamasını, üretim süreçlerini ve bağlantılı bilgilerini güçlendirmesine yardımcı olur.
Capar Labs’in Üretim ve Süreç Geliştirme hizmetlerini inceleyin veya OPERCORE — Connects Operations’ı keşfedin.
Editoryal not: Örnekler ve hesaplamalar kurgusaldır. Yasal gereklilikler yargı alanına ve çalışma düzenine göre değişir. Standartlar ve teknik kaynaklar bağlam sunar; Capar Labs veya OPERCORE’un belgelendirildiğini ya da ürün uygunluğunu kanıtlamaz.
Capar Labs Hakkında
Capar Labs, üretim teknolojileri ve dijital dönüşüm alanında çalışır. Üretim yazılarımız, üreticilerin daha sağlam kararlar alabilmesi için sahaya dönük üretim ve süreç deneyimini bağımsız sektör araştırmalarıyla birleştirir.
OPERCORE
Planlama, üretim ve kaliteyi OPERCORE ile birbirine bağlayın
OPERCORE; üretim planlamasını, üretim sahası operasyonlarını, malzeme yönetimini, kaliteyi ve ilgili iş akışlarını bağlantılı bir ortamda bir araya getirir.
 Capar Labs