Üretimde Veri Siloları: Planlama, Üretim ve Kaliteyi Bağlamak
Üretim, planlama ve kalite ekiplerinin neden farklı verilere baktığını; üreticilerin güvenilir bilgiyi iş akışları boyunca nasıl birleştirebileceğini öğrenin.
Bir üretim planlamacısı programa baktığında cuma günü sevk edilecek 1.000 parçalık bir sipariş görür. Üretim, 1.000 parçanın tamamının imal edildiğini bildirir. Ancak depo sevkiyatı hazırladığında yalnızca 930 parçanın serbest bırakılabildiği anlaşılır.
Diğer 70 parça nerede?
Kalite ekibi bu parçaları muayene sonuçlanıncaya kadar beklemeye almıştır. Bilgi vardır, fakat ihtiyacı olan herkese ulaşmamıştır. Satış ekibi teslim tarihini planlanan miktara göre teyit etmiş olabilir. Planlama, bir sonraki sipariş için kapasiteyi çoktan ayırmış olabilir. Üretim işin bittiğini düşünürken kalite ve depo ekipleri tamamlanmış kavramını farklı yorumluyor olabilir.
Ortada yanlış girilmiş tek bir sayı bulunmayabilir. Bölümler, aynı üretim gerçeğinin farklı kesitlerine bakıyordur.
Üretimde veri siloları günlük işleyişte böyle görünür. Planlananla gerçekleşen, muayeneden geçenle gerçekten sevk edilebilen arasındaki farkı belirsizleştirir.
Üretim bilgilerini birleştirmek, yazılım sistemlerini birbirine bağlamaktan ibaret değildir. Doğru kişilerin aynı üretim verilerine erişebilmesi, güvenebilmesi ve bu verilere göre hareket edebilmesi gerekir.
1Üretimde veri silosu nedir?
Önemli bilgiler, bu bilgilere ihtiyaç duyan kişi ve süreçlerden yalıtılmışsa, birbiriyle çelişiyorsa ya da kullanılması güçse üretimde veri silosu oluşur.
Bilgiler farklı uygulamalarda bulunabilir: kurumsal kaynak planlama (ERP), üretim yürütme sistemi (MES), kalite yönetim sistemi (QMS), depo sistemleri, bakım uygulamaları, mühendislik araçları veya makine kontrol sistemleri.
Ancak silolar tek bir uygulamanın içinde de oluşabilir. İki bölüm farklı durum tanımları kullanabilir, ayrı elektronik tablolar tutabilir veya aynı emri farklı zamanlarda güncelleyebilir. ERP ve MES kendi sorumluluk alanlarında doğru kayıtlar taşıdığı hâlde çalışanlar üretim emrinin güncel durumundan emin olamayabilir.
Üretimde sık karşılaşılan şu soruları düşünün:
Malzeme fiziksel olarak stokta mı, başka bir emre mi ayrıldı, muayene mi bekliyor, yoksa kullanım için onaylandı mı?
Bir üretim emri; makine durduğu, operatör tamamlandı kaydı girdiği ya da gerekli tüm kalite kontrolleri geçtiği için mi bitmiş sayılır?
Son teknik resim revizyonu hâlen üretimde olan emre mi uygulanır, yoksa yalnızca mühendislik değişikliğinden sonra serbest bırakılan emirlere mi?
Programda uygun görünen bir makine, bakım ekibi devre dışı bıraktığı için gerçekte kullanılamıyor mu?
Yanıtlar için çok sayıda telefon görüşmesi yapmak ve elektronik tabloları karşılaştırmak gerekiyorsa sorun yalnızca eksik bilgi değildir; üretim bağlamı ve bağlantı da eksiktir.
ABD Ulusal Standartlar ve Teknoloji Enstitüsü (NIST), tasarım, üretim ve muayene bilgilerinin dijital iş parçacığıyla birbirine bağlanmasını araştırmıştır. Bu çalışmalar önemli bir ayrım ortaya koyar: Bilgi, yaşam döngüsünün farklı aşamalarında mevcut olsa da bütünüyle ilişkilendirilmiş veya birlikte kolayca kullanılabilir olmayabilir. Bkz. NIST dijital iş parçacığı araştırması ve tasarımdan muayeneye bilgi entegrasyonu çalışması.
Planlama
Üretim için programlanan miktar ve zaman.
Üretim
Gerçekte üretilen parçalar ve sahadaki ilerleme.
Kalite
Muayene, bekletme ve kabul edilen çıktı.
Stok
Gerçekten teslimata hazır bitmiş ürünler.
2Üretim bilgileri neden birbirinden kopar?
Çoğu fabrika kopuk süreçleri bilinçli olarak tasarlamaz. İşletme değiştikçe silolar zaman içinde büyür.
Depo, stok yönetimine uygun bir sistem kullanmaya başlar. Mevcut yazılım sahadaki gerçek kısıtları yansıtmadığı için planlama kendi elektronik tablosunu tutar. Kalite muayene kayıtları ekler. Mühendislik teknik resimleri başka bir uygulamada yönetir. Bakım kendi iş emri sürecini kullanır. Her karar, alındığı bölüm açısından makul olabilir.
Sorun, bir faaliyet diğerine bağlı olduğunda ortaya çıkar.
Örneğin planlamacı stokta yeterli malzeme görürken depo, malzemenin henüz serbest bırakılmadığını biliyor olabilir. Üretim sorumlusu güncel teknik resmi e-postayla almış, ancak etkin emre hâlâ eski sürüm bağlanmış olabilir. Kalitenin girdiği bekletme kararı kendi ekibine görünürken sevkiyatı hazırlayanlara ulaşmayabilir.
Üç temel neden tekrar tekrar karşımıza çıkar:
Farklı tanımlar
Bölümler kullanılabilir, tamamlanmış veya serbest bırakılmış ifadelerinin anlamında uzlaşmaz.
Farklı zamanlama
Bilgi vardiya raporları veya elle dışa aktarılan dosyalarla taşınır; kararlar eskimiş veriye dayanır.
Belirsiz sahiplik
Bir durum, revizyon veya sonucun hangi sistemde tutulacağından kimse açıkça sorumlu değildir.
Farklı tanımlar. Bölümler kullanılabilir, tamamlanmış veya serbest bırakılmış gibi durumların ne ifade ettiği konusunda uzlaşmaz.
Farklı zamanlama. Bilgiler vardiya raporları, elle dışa aktarılan dosyalar veya gün sonu güncellemeleriyle aktarılır; dolayısıyla karar anında veri çoktan eskimiştir.
Belirsiz sahiplik. Malzeme durumunu, teknik resim revizyonunu, üretim sonucunu veya kalite kararını hangi sistemin tutacağından kimse açıkça sorumlu değildir.
Bunlar teknik olduğu kadar örgütsel sorunlardır. NIST’nin akıllı üretimde bilgi yönetişimi çalışması, endüstriyel verinin tutarlı, tekrarlanabilir ve güvenilir biçimde yönetilmesini vurgular. Çelişen tanımları çözmeden uygulamaları bağlamak, kafa karışıklığını yalnızca daha hızlı yayabilir.
3Bir üretim emri, üç farklı yanıt
ÖRNEK ÜRETİM EMRİ
Üç farklı yanıt. Tek bir üretim gerçeği.
Planlanan1.000Programlanan çıktı
Üretilen1.000Üretilmiş miktar
Serbest bırakılan930Sonraki adım için kabul edilen
70 parça kalite bekletmesinde. Bekletme, parçaların otomatik olarak hurda olduğu anlamına gelmez; nihai karar henüz verilmemiştir.
1.000 parçalık örnek bir üretim emrini ele alalım.
Bakış açısı
Kayıtlı miktar
Anlamı
Planlama
1.000 planlandı
Hedeflenen üretim çıktısı
Üretim
1.000 üretildi
Fiziksel olarak üretildiği bildirilen miktar
Kalite / serbest bırakma
930 kabul edildi
Sonraki adım veya sevkiyat için şu anda onaylı miktar
Kalan 70 parça kalite bekletmesindedir. Bunlar otomatik olarak hurda sayılmaz; muayene, inceleme, yeniden işleme veya resmî bir karar gerekebilir.
Üç sayı da doğru olabilir. Hata, sayılardan biri başka bir sorunun yanıtıymış gibi sunulduğunda oluşur.
Satış, gerçekten taahhüt veya teslim edilebilecek miktarı bilmelidir. Planlama, emrin hâlâ kapasite kullanıp kullanmadığını ya da ek çalışma gerektirip gerektirmediğini görmelidir. Üretim kalan işleri anlamalıdır. Kalite ise tamamlanan operasyon ile kabul edilen ürün arasındaki ayrımı korumalıdır.
Bağlantılı bir iş akışı, çalışanları hangi bölümdeki sayının en güncel olduğunu tahmin etmeye zorlamadan bu ayrımları göstermelidir.
Bu hedef, 1.000, 1.000 ve 930 sayılarını aynı gösterge paneline koymaktan daha ileri gider. Bilgi; anlamını, durumunu, zamanını ve üretim emriyle ilişkisini de taşımalıdır.
4Birbirinden kopuk üretim verilerinin gerçek maliyeti
Bir veri silosunun en görünür sonucu çoğu zaman boşa harcanan idari emektir. Çalışanlar kayıt kontrol eder, telefon görüşmeleri yapar, raporları dışa aktarır ve sayıları uzlaştırmaya uğraşır.
Asıl maliyet ise üretim kararlarındaki belirsizliktir.
Planlama güvenilirliğini yitirir
Eksik bir kısıt ortaya çıkıncaya kadar program uygulanabilir görünür.
Kalite kararı geç ulaşır
Üretime veya sevkiyata ulaşmayan bir bekletme kararı işin sürmesine yol açabilir.
Çalışanların güveni azalır
Sistem fabrikadaki durumla uyuşmayınca ekipler kendi tablolarını oluşturur.
İyileştirmeyi ölçmek zorlaşır
Tanımlar farklıysa verim, duruş ve teslim süresi karşılaştırılamaz.
Planlama kararları daha az güvenilir olur
Eksik malzeme, makine veya kalite bilgisine dayanan bir program, önemli bir kısıt hesaba katılmasa bile uygulanabilir görünebilir. Sorun ortaya çıktığında planlamacı programı yeniden kurmak zorunda kalır.
Kalite kararları geç ulaşır
Bir uygunsuzluk veya bekletme kararı ilgili üretim, planlama ve stok akışlarına ulaşmazsa kısıt anlaşılmadan sonraki operasyon başlayabilir ya da sevkiyat hazırlanabilir.
Çalışanların güveni azalır
Operatörler ve yöneticiler sistemdeki durumun fabrikayla tekrar tekrar uyuşmadığını gördüklerinde kendi kayıtlarını oluşturur. Elektronik tablolar veya gayriresmî notlar o anki sorunu çözse de bilginin bir başka sürümünü yaratır.
İyileştirmeyi ölçmek zorlaşır
Bölümler farklı olay zamanları, miktarlar veya tanımlar kullanıyorsa fabrika programa uyumu, verimi, duruşu veya teslim süresini tutarlı biçimde değerlendiremez.
Maliyet her zaman büyük bir sistem arızası olarak görünmez. Küçük gecikmeler, yinelenen kontroller, önlenebilir beklemeler ve eksik bağlamla alınan kararlar yoluyla birikir.
5Yalnızca planlama ile üretimi değil, üretim zincirinin tamamını bağlayın
01Müşteri talebi
02Mühendislik hazırlığı
03Malzeme uygunluğu
04Üretim planlama
05Üretim yürütme
06Kalite kararı
07Bitmiş ürün stoku
08Teslimat
Üretim, birbirine bağlı karar ve faaliyetlerden oluşan bir zincirdir. Bilgi akışı da bu sıralamayı yansıtmalıdır.
Müşteri talebi → Mühendislik hazırlığı → Malzeme uygunluğu → Üretim planlama → Üretim yürütme → Kalite kararı → Bitmiş ürün stoku → Teslimat
Ekipman bakımı, personel ve yetkinlik, takımlar ve kontrollü dokümantasyon gibi destekleyici kontroller de bu zincirle etkileşir.
İlgili ekiplerin bilmesi gerekenleri ele alalım:
Faaliyet
Bağlantısı korunması gereken temel bilgiler
Satış ve sipariş yönetimi
Müşteri talebi, sipariş değişiklikleri, gerekli miktarlar ve teslimat taahhütleri
Mühendislik
Onaylı ürün tanımı, teknik resimler, revizyonlar, operasyon rotaları ve üretim talimatları
Satın alma ve stok
Malzeme kimliği, kullanılabilir miktar, tahsis ve kalite serbest bırakma durumu
Üretim planlama
Gerçekçi kapasite, sıra, kısıtlar ve hedeflenen sipariş tarihleri
Üretim sahası
Fiilî ilerleme, malzeme tüketimi, üretilen miktarlar, kesintiler ve sapmalar
Kalite
Gerekli muayeneler, sonuçlar, bekletmeler, yeniden işleme ve serbest bırakma kararları
Bakım ve ekipman
İlgili kullanılabilirlik kısıtları, durum ve servis bilgisi
Bitmiş ürün ve sevkiyat
Kabul edilmiş stok, izlenebilir envanter ve fiilî sevkiyat durumu
Bu yaklaşım, her şirketin bütün işlevleri tek uygulamada toplaması gerektiği anlamına gelmez. İşlevler arasındaki ilişkilerin ve kararların tutarlı olması gerekir.
İşletme ile fabrika arasındaki bilgi alışverişini değerlendirmek için yerleşik başvuru kaynaklarından biri ISA-95 / IEC 62264 ailesidir. Buradaki önemli nokta belirli bir yazılım sağlayıcısına ihtiyaç duyulması değil, üretim operasyonlarıyla iş sistemlerinin farklı sorumluluklarının açık biçimde haberleşmesidir.
6Planlanan, gerçekleşen ve onaylanan bilgileri ilişkilendirin
01 / PLANLANAN
Yapmayı amaçladığımız
Programlar, rotalar, miktarlar
02 / GERÇEKLEŞEN
Fiilen olan
Üretim olayları, malzeme kullanımı
03 / ONAYLANAN
Devam etmesine izin verilen
Kalite onayı, malzeme hazırlığı
Bu kayıtlar ilişkilidir, ancak birbirinin yerine geçmez.
Bağlantılı üretim verisi tasarlamanın en yararlı yollarından biri, bir emrin üç ayrı görünümünü birbirinden ayırmaktır.
Planlanan: Kuruluşun yapmayı amaçladığı işlerdir. Talep, malzemeler, üretim rotası, programlanan operasyonlar, beklenen miktarlar ve zamanlama buna dahildir.
Gerçekleşen: Üretim yürütülürken fiilen olanlardır. Başlama ve bitiş olayları, malzeme kullanımı, çıktı, duruş, sapmalar ve kaydedilen sonuçlar bu kapsamdadır.
Onaylanan veya serbest bırakılan: Sorumlu kişi ya da birimlerin sonraki işlem için kabul ettikleridir. Mühendislik ve malzeme onayları, kalite kararı ve sevkiyat izni buna dahil olabilir.
Bu üç görünüm bağlantılıdır, ancak birbirinin yerine kullanılamaz.
Bir makinenin 1.000 parça üretmesi, 1.000 uygun parçanın teslimata hazır olduğu anlamına gelmez. Malzemenin depoda bulunması gerekli kontrollerden geçtiğini göstermez. Bir dokümana erişilebilmesi, belirli üretim emri için onaylı revizyonun o doküman olduğunu kanıtlamaz.
NIST, tasarlandığı şekliyle, planlandığı şekliyle, gerçekleştiği biçimiyle ve muayene edildiği şekliyle bilgilerin bağlanmasına ilişkin daha geniş sorunu ele alır. Bu bakış değerlidir; çünkü üretim kararları tek başına bir kayda değil, bu görünümler arasındaki ilişkilere dayanır.
İyi bir bağlantılı iş akışı geçmişi de korur. Bir emir yeniden programlandığında veya teknik resim revize edildiğinde kullanıcıların hem güncel durumu hem de iş yapılırken geçerli olan koşulları bilmesi gerekebilir.
7Üretim kısıtlarını soruna dönüşmeden ortaya çıkarın
Bilgi entegrasyonu yalnızca sonuçları olaydan sonra raporlamak için kullanılmamalıdır. Çalışanların, işin ne zaman beklendiği gibi ilerleyemeyeceğini anlamasına da yardımcı olmalıdır.
Dört yaygın kısıtı ele alalım:
Malzeme
Malzemenin gelmiş olması; muayene, serbest bırakma ve fiziksel uygunluğu garanti etmez.
Mühendislik
Revize edilmiş teknik resim veya talimat hâlâ onay bekliyor olabilir.
Makine ve takım
Takvimde boş görünen makine gerçekte kullanılamıyor olabilir.
Kalite
Bekletme kararı üretim, stok ve sevkiyat kararlarını etkilemelidir.
Malzeme. Ham maddenin yarın gelmesi bekleniyor olabilir; ancak bu, üretimin ihtiyaç duyduğu anda muayene edilmiş, serbest bırakılmış ve fiziksel olarak hazır olacağını garanti etmez.
Mühendislik. Revize edilmiş teknik resim veya üretim talimatı hâlâ onay bekleyebilir. Şirket prosedürlerine göre ilgili emir başlatılmaya hazır olmayabilir.
Makine ve takım. Planlama takviminde boş görünen bir makine; bakım, yeterlilik, servis veya başka bir kısıt nedeniyle kullanılamayabilir.
Kalite. Bir parti veya parça beklemeye alındığında bu durum, onaylı sürece uygun olarak sonraki üretim, stok ve sevkiyat kararlarını etkilemelidir.
Bu sinyalleri bağlamak, yazılımın tüm fabrikayı nasıl yeniden düzenleyeceğine tek başına karar vermesi demek değildir.
Örneğin sistem, programlanmış bir operasyonun riskte olduğunu gösterebilir, ilgili emirleri belirleyebilir ve olası seçeneklerin değerlendirilmesini kolaylaştırabilir. Planlamacı değişiklik yapmadan önce müşteri taahhütlerini, sonraki işleri, kullanılabilir kaynakları ve geçerli kısıtları birlikte tartabilir.
Bağlantılı bilginin amacı, üretimdeki sonuçları otomasyonun arkasında gizlemek değil; sorumluluğu belli insan kararlarını güçlendirmektir.
8Her önemli kaydın sahibini belirleyin
Üreticiler bazen parçalanmış yapıya, her şeyin ana kaydı olacak tek ve büyük bir veri tabanı kurarak yanıt vermeye çalışır.
Bu her zaman gerekli veya istenir bir çözüm değildir.
Daha pratik soru şudur: Her bilgi türünün sahibi hangi sistem veya sorumlu işlevdir ve bu bilgi başkalarının kullanımına nasıl sunulur?
Örneğin bir şirket müşteri emirlerini ve satın alma bilgilerini ERP’de, mühendislik tanımlarını doküman veya ürün yaşam döngüsü sisteminde, sahadaki gerçekleşme kayıtlarını üretim operasyonları sisteminde, resmî kalite kararlarını ise yerleşik kalite iş akışında tutabilir.
Başka bir şirkette bu işlevlerin bazıları zaten aynı sistemde bulunabilir.
Önemli olan düzenin herkes tarafından anlaşılmasıdır. Üzerinde uzlaşılmış bir açıklama olmadan aynı üretim emri için birbiriyle yarışan iki tamamlanma durumu oluşmamalıdır. Üretim sahası arayüzü, yetkili stok kaydından zamanla sapabilecek ayrı bir malzeme uygunluk sayısını sessizce tutmamalıdır.
Tulip’in yayımladığı ERP/MES entegrasyonu rehberi de benzer bir noktaya değinir: Sorumlulukları açıkça belirlendiği ve ilgili iş akışı için bilgiler bağlandığı sürece mevcut dış sistemler ile üretim sistemleri farklı bilgiler için yetkili kaynak olabilir.
Paylaşılan her kayıt için şu sorular yararlıdır:
Kaydı oluşturmaya veya değiştirmeye kim yetkilidir?
Her durum sonraki bölüm için ne ifade eder?
Güncelleme ne zaman gerekir: hemen mi, tanımlı bir olayda mı, yoksa kontrollü dönemsel aktarımla mı?
Hatalar, başarısız aktarımlar ve düzeltmeler nasıl tespit edilip yönetilir?
Kullanıcı bilginin son güncellenme zamanını ve hangi emir, ürün veya partiye ait olduğunu görebiliyor mu?
Kuruluşlar, birbirinden kopuk sayılardan güvenilir üretim bilgisine bu şekilde geçer.
9Üretim sahası raporlaması çalışma biçimine uymalıdır
Teknolojinin benimsenip benimsenmemesi çoğu kez çalışanın bilgi girmesinin beklendiği noktada belirlenir.
Üretim operatörleri ürünleri güvenli ve doğru biçimde imal etmekten sorumludur. Raporlama şarttır; ancak ilgisiz ekranlar arasında dolaşmayı veya onaylı emirde zaten bulunan bilgileri yeniden girmeyi gerektirmemelidir.
Uygun durumlarda çalışma arayüzü üretim emrini, ilgili operasyonu, geçerli talimatları ve beklenen malzemeyi önceden bilmelidir. Çalışan yalnızca gerçekleşen olayı onaylamalı veya kaydetmelidir: operasyonu başlatmak, bir malzeme partisini tüketmek, tamamlanan miktarı bildirmek, sapma girmek ya da zorunlu kalite kontrolünü kaydetmek.
Çevreye ve geçerli gerekliliklere göre raporlama sabit iş istasyonundan, üretim sahası terminalinden, tabletten veya uygun bir mobil cihazdan yapılabilir.
Bazı olaylar ekipman veya tarayıcılardan alınabilir. Bazılarıysa insan gözlemi veya onayı gerektirir. Otomasyon yinelenen işleri azaltabilir, fakat fiziksel her eylemin gerçeğini kendiliğinden kanıtlayamaz.
Doğru raporlamayı işi yapmanın en kolay ve makul yolu hâline getirin.
Bunun için eğitim, açık sorumluluk, pratik arayüz tasarımı ve iş akışını her gün kullanacak çalışanlardan geri bildirim gerekir.
10Bağlantılı kayıtları işe yarar karar desteğine dönüştürün
Üretim verileri birbirine bağlanıp güvenilir hâle geldiğinde yöneticiler daha doğru sorular sorabilir.
Yalnızca programa bakmak yerine planlananla gerçekleşeni karşılaştırabilirler. Üretim çıktısını bitmiş ürün stoku sanmak yerine ne kadarının kabul edildiğini, kontrol beklediğini veya kısıtlı olduğunu görebilirler. Duruşu bağlamdan kopuk incelemek yerine devam eden işler ve gelecekteki taahhütler üzerindeki etkisini değerlendirebilirler.
Yararlı üretim ölçümlerine örnekler:
Soru
İlgili kanıt
Üretim emirleri plana uygun ilerliyor mu?
Programlanan operasyonlarla fiilî başlangıç, tamamlanma ve kalan iş karşılaştırması
Üretilen çıktının ne kadarı kullanılabilir?
Açık tanımlarla üretilen, kabul edilen, reddedilen ve bekletilen miktarlar
Bir emir hedefini neden kaçırdı?
Malzeme kısıtları, bakım kaynaklı kısıtlar, üretim olayları ve kalite sonuçları
Malzeme gecikmeleri gelecekteki işleri etkiliyor mu?
Gerekli tarihler, tedarikçi durumu, stok uygunluğu ve serbest bırakma durumu
Teslimat taahhüdümüze güvenebilir miyiz?
Kabul edilmiş kullanılabilir miktarlar, kalan operasyonlar ve gerçekçi kapasite
ISO 22400 gibi üretim KPI çerçeveleri, üretim operasyonlarını ölçerken tutarlı tanımların önemini pekiştirir. Kullanılacak KPI’lar, eldeki her sayı için gösterge paneli oluşturmak amacıyla değil, fabrikanın kararlarını geliştirmek üzere seçilmelidir.
Bağlantılı veri, ileri analiz ve yapay zekâ için de temel oluşturur. Ancak gelişmiş analizler güvenilmez olay kayıtlarını veya çelişkili malzeme ve kalite durumlarını telafi edemez. İlk öncelik güvenilir saha verisidir.
11Fabrikayı aksatmadan üretim verilerini birleştirmeye başlamak
İyileştirme, bütün sistemleri tek seferde entegre etme hedefi yerine sahadaki gerçek bir kararla başladığında yönetilebilir hâle gelir.
Adım 1 — Değeri yüksek tek bir sorun seçin
İşletme için önemli ve tekrarlanan bir durum belirleyin: eksik emir durumuna göre verilen teslimat sözleri, planlamanın göremediği kalite bekletmeleri veya elle doğrulanması gereken malzeme uygunluğu.
Başarılı kararın neye benzediğini tanımlayın. Örneğin: Sevkiyat teyit edilmeden önce satış ve depo ekipleri gerçekten serbest bırakılmış miktarı güvenilir biçimde görebiliyor mu?
Adım 2 — Üretim sahasındaki tüm iş akışını izleyin
Bilginin nasıl oluşturulduğunu ve kullanıldığını adım adım inceleyin. Bir emri planlamadan üretime, muayeneden stoka kadar takip edin. Çalışanların telefon açmak, veriyi yeniden girmek veya ayrı elektronik tablolara bakmak zorunda kaldığı noktaları kaydedin.
Sorunun her zaman eksik bir API olduğunu varsaymayın. Asıl neden kimi zaman iyi tanımlanmamış bir süreç ya da belirsiz bir durumdur.
Adım 3 — Anlamlar ve sahiplik üzerinde anlaşın
Seçilen iş akışı için gerekli tanımlayıcıları, durumları ve sorumlu işlevleri belirleyin.
Şirket sürecinde anlamlı aşamalarsa üretildi, muayene bekliyor, bekletmede, kabul edildi ve sevkiyata hazır durumlarını birbirinden ayırın.
Adım 4 — Gerekli bilgi ve işlemleri bağlayın
İlgili emir, malzeme, üretim ve kalite bilgilerini bunları kullanan kişilere ulaştırın. Uygun olduğu yerde mevcut sistem sahiplerini koruyun; aktarımın veya ortak görünümün kimlik, zaman ve durum bilgisini kaybetmediğinden emin olun.
İş akışını teknik bağlantıların çevresinde değil, çalışanların tamamlaması gereken işin çevresinde kurun.
Adım 5 — Gerçek çalışma durumlarıyla sınayın
Malzeme bekletmesi, kalite reddi, geciken operasyon, kullanılamaz hâle gelen makine ve onaylı doküman revizyonu değişikliği gibi temsili durumları deneyin.
Etkilenen ekiplerin aynı durumu anladığını ve kimsenin planlanan miktarı serbest bırakılmış bitmiş ürünle karıştırmadığını doğrulayın.
Adım 6 — Ölçün ve geliştirin
Değişikliğin elle uzlaştırmayı azaltıp azaltmadığına, bilginin güncelliğini iyileştirip iyileştirmediğine, tutarsız durumları önleyip önlemediğine veya kararları açıklamayı kolaylaştırıp kolaylaştırmadığına bakın. İlk iş akışı yararını kanıtlamadan kapsamı genişletmeyin.
Bu yaklaşım, üretim entegrasyonu uygulamalarındaki daha genel bir dersi yansıtır: Entegrasyonun amacı olabildiğince çok sistemi bağlamak değil, belirli bir iş sürecini daha iyi işletmektir.
12Veri silolarını ortadan kaldırırken yapılan yaygın hatalar
Süreci anlamadan sistemleri değiştirmek. Yeni bir platform, emrin tamamlanması veya malzemenin serbest bırakılmasıyla ilgili karışık tanımları tek başına düzeltemez.
Güvenilir kayıtları oluşturmadan gösterge paneli kurmak. Görsel açıdan çekici bir panel, eksik veya çelişkili bilgiyi daha hızlı çoğaltabilir.
Yetkiyi tanımlamadan kayıtları çoğaltmak. Aynı malzeme, emir veya durumun birden çok yerde kopyasını tutmak; güncellemeler ve sahiplik yönetilmezse yeni anlaşmazlıklar doğurur.
Her şeyi tek büyük projede bağlamak. Bütün bölümler ve geçmişten gelen tüm istisnalar aynı anda kapsandığında entegrasyon hızla büyür. Günlük işleyişteki somut sürtünmeyi gideren iş akışlarına öncelik verin.
Operatörleri ve yöneticileri göz ardı etmek. Toplantı odasındaki sunumda kusursuz görünen çözüm, üretim baskısı altındaki çalışanlar için başarısız olabilir.
Her kararı otomasyonun vermesi gerektiğini düşünmek. Bilgi, kısıt kontrollerini ve önerileri besleyebilir; yine de üretim sorumluluğu ve gerekli onaylar geçerliliğini korur.
13Capar Labs ve OPERCORE bu yapıda nerede yer alır?
Capar Labs olarak bağlantılı üretimi hem operasyon hem de teknoloji meselesi olarak ele alıyoruz.
Bu çalışma; bölümlerin bilgi alışverişini değerlendirmeyi, temel iş akışlarını iyileştirmeyi, veri sahipliğini tanımlamayı ve mevcut sistemleri entegre etmeyi içerebilir. Doğru çözüm her zaman üreticinin kullandığı yazılımı değiştirmek değildir.
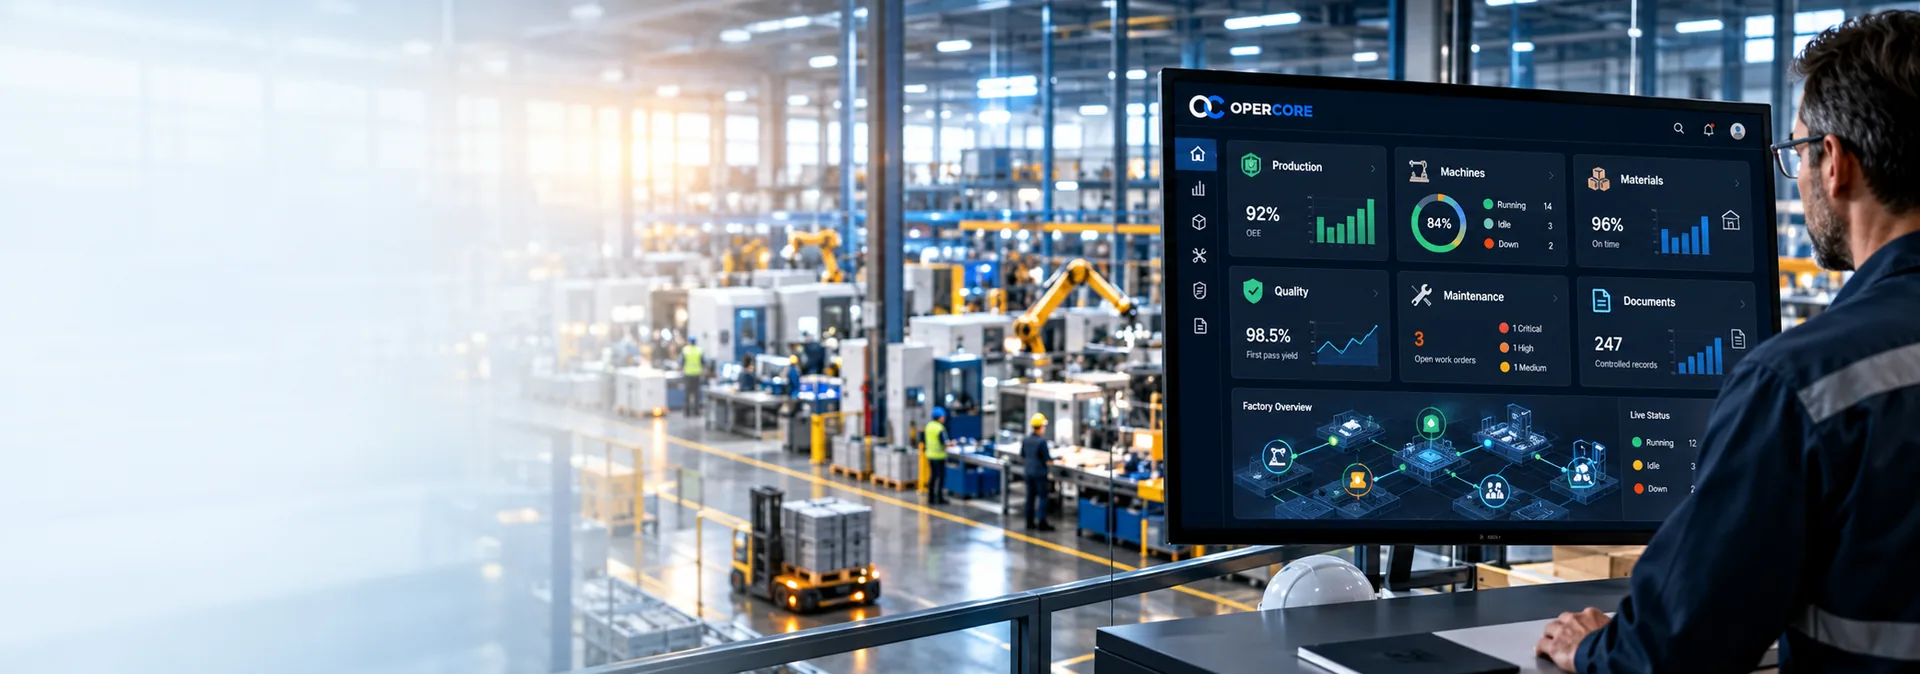
OPERCORE — Connects Operations, Capar Labs’in bağlantılı üretim iş akışları ve güvenilir üretim bilgileri odağında tasarlanan üretim operasyonları platformudur. Yaklaşımı, makale boyunca ele alınan ilkeyi yansıtır: Üretim, planlama, malzemeler, kalite ve ilgili destek faaliyetleri birbirinden bağımsız adalar gibi yönetilmemelidir.
Capar Labs danışmanlık hizmetleri OPERCORE’dan daha geniştir. Üreticiler platformu kullanmasalar da üretim ve süreç iyileştirme, dijital dönüşüm stratejisi, endüstriyel veri ve sistem entegrasyonu alanlarında Capar Labs ile çalışabilir.
Yazılım yetenekleri, entegrasyon kapsamı ve düzenlemeye tabi ortamlardaki gereklilikler her zaman kurulu sistem ve amaçlanan kullanım üzerinden değerlendirilmelidir; sistemin bağlantılı olması tek başına üretimde doğruluk veya mevzuata uygunluk kanıtı değildir.
Sık sorulan sorular
Üretimde veri silolarına ne yol açar?
Yaygın nedenler arasında ayrı sistemler, çelişen durum tanımları, elle yapılan aktarımlar, geciken güncellemeler, tutarsız tanımlayıcılar ve bilgi sahipliğinin belirsizliği vardır. Bölümler aynı süreci farklı yorumladığında tek bir yazılım sisteminin içinde de silolar oluşabilir.
Üretimde ERP ile MES arasındaki fark nedir?
ERP çoğunlukla iş planlaması, satın alma, stok ve sipariş yönetimini; MES veya üretim operasyonları sistemleri ise üretim yürütmeyi ve saha kayıtlarını destekler. Kesin sınır, yazılıma ve şirkette nasıl kurulduğuna göre değişir. Önemli olan, gerekli bilgilerin iş planlaması ile fabrikadaki üretim arasında güvenilir biçimde taşınmasıdır.
Bütün üretim sistemlerini tek platformla değiştirmek gerekir mi?
Hayır. Sorumlulukları açıkça belirlenmiş ve çalışanlarla iş süreçlerinin ihtiyaç duyduğu bilgileri paylaşan ayrı sistemler uygun olabilir. Her işlevi tek veri tabanına zorlamaktan çok, operasyonun kesintisiz işlemesi önemlidir.
Gerçek zamanlı veri her zaman gerekli midir?
Her kayıt için değil. Acil kararları etkileyen makine kısıtı veya kalite bekletmesi hızla iletilmelidir; başka bilgiler iş akışındaki tanımlı noktalarda aktarılabilir. Gereken hız karara, riske ve üretim sürecine bağlıdır.
Küçük ve orta ölçekli üreticiler bağlantılı veriden yararlanabilir mi?
Evet. Planlama, malzeme uygunluğu, üretim raporlaması ve kalite onayları birbirinden kopuk tablolara veya sözlü güncellemelere dayanıyorsa küçük fabrikalar da gecikme yaşayabilir. Önemli tek bir iş akışına odaklanan iyileştirme, büyük bir yazılım değişiminden daha değerli olabilir.
Bağlantılı üretim verisi, üretim planlamasını yapay zekânın yöneteceği anlamına mı gelir?
Hayır. Daha iyi bilgi analizi besleyebilir, kısıtları belirleyebilir ve olası değişiklikleri değerlendirmeye yardımcı olabilir. Ancak planlama kararları yine insan sorumluluğu ve uygun kontroller gerektirir. Bağlantılı veri muhakemeyi güçlendirir; hesap verebilirliği ortadan kaldırmaz.
Sonuç: Yalnızca veri tabanlarını değil, kararları bağlayın
Üreticilerin sorunu çoğu zaman bilgi eksikliği değildir. Bilgi farklı yerlerde bulunur, farklı bölümler için farklı anlamlara gelir veya karar anına yetişmez.
Planlama, üretim ve kaliteyi bağlamak; her ekibin neyi bilmesi gerektiğini ve hangi kayıtlara güvenebileceğini açıklığa kavuşturmakla başlar. Müşteri talebini, mühendislik hazırlığını, malzeme durumunu, üretim yürütmeyi, kalite kararlarını ve bitmiş ürün uygunluğunu ilişkilendirerek sürer.
Amaç mümkün olan her veri noktasını toplamak veya bütün fabrikayı tek uygulamaya zorlamak değildir. Planlananı, gerçekleşeni, onaylananı ve sırada dikkat gerektiren konuyu güvenilir biçimde ortaya koymaktır.
Üretim bilgileri fabrikadaki gerçeği yansıttığında çalışanlar sayıları uzlaştırmaya daha az, sağlam üretim kararları almaya daha çok zaman ayırır.
Capar Labs’in Üretim ve Süreç Geliştirme ile Sistem Entegrasyonu ve Uygulama hizmetlerini inceleyin veya OPERCORE — Connects Operations hakkında bilgi edinin.
Capar Labs, üretim teknolojileri ve dijital dönüşüm alanında çalışır. Üretim yazılarımız, üreticilerin daha sağlam kararlar alabilmesi için sahaya dönük üretim ve süreç deneyimini bağımsız sektör araştırmalarıyla birleştirir.
OPERCORE
Planlama, üretim ve kaliteyi OPERCORE ile birbirine bağlayın
OPERCORE; üretim planlamasını, üretim sahası operasyonlarını, malzeme yönetimini, kaliteyi ve ilgili iş akışlarını bağlantılı bir ortamda bir araya getirir.
 Capar Labs