1Warum ein vollständiger Produktionsplan trotzdem unmöglich sein kann
Bedarf, Arbeitsplan, Sollzeiten und Kalender sind notwendige Eingaben, beschreiben die Fertigungsbereitschaft aber nicht vollständig. Eine Maschine kann auf dem Papier frei und wegen Wartung gesperrt sein. Material kann im Bestand und zugleich in Qualitätsprüfung sein. Eine anwesende Person kann für den Vorgang nicht qualifiziert sein. Eine Zeichnung kann noch auf Freigabe warten.
Ein häufiger Fehler ist, eingeplant, verfügbar und ausführungsbereit gleichzusetzen.
- Kann der Auftrag ausgeführt werden? Sind Anlagen, Werkzeuge, Menschen, Material und freigegebene Anweisungen vorhanden und geeignet?
- Wann kann er ausgeführt werden? Bleibt nach Verpflichtungen, Rüstungen, geplanten Stopps und Abhängigkeiten genügend reale Kapazität?
- Was beeinflusst er? Welche anderen Aufträge, Folgeprozesse und Lieferzusagen ändern sich?
Feinplanung ist damit eine Koordinationsaufgabe über Produktion, Engineering, Bestand, Qualität, Instandhaltung und Kundennachfrage.
Die Association for Supply Chain Management (ASCM) beschreibt Kapazitätsmanagement als Aufbau, Messung, Überwachung und Anpassung von Kapazität über mehrere Planungsebenen. Monatsziel und ausführbare Maschinenfolge beantworten unterschiedliche Fragen.
MaterialKann am Lager sein und noch auf Freigabe warten.
EngineeringZeichnung oder Anweisung kann noch nicht freigegeben sein.
AnlagenEine Maschine kann frei wirken und dennoch ausfallen.
MenschenAnwesenheit bedeutet nicht die nötige Qualifikation.
2Unendliche und endliche Kapazität unterscheiden
Unendliche gegenüber endlicher Kapazitätsplanung
Unendliche Kapazität (theoretisch)Überlast
Beispielhafte Last: 108 % einer Periode Endliche Kapazität (realistisch)Machbar
Nicht eingeplante Arbeit bleibt sichtbar Eine Planung mit unendlicher Kapazität kann Arbeit in eine Periode legen, obwohl die Gesamtlast die reale Kapazität übersteigt. Das macht Bedarfsdruck oder zusätzlichen Kapazitätsbedarf sichtbar, ist aber kein ausführbarer Plan.
Die Feinplanung mit endlicher Kapazität berücksichtigt bereits belegte Kapazität und sucht einen verfügbaren Platz. Sie kann zeigen, dass ein Termin unter aktuellen Annahmen nicht machbar ist. Die Microsoft-Dokumentation zur endlichen Kapazität erläutert den Einfluss verfügbarer Ressourcen, bestehender Reservierungen und Vorgangsfolgen.
Auch ein mathematisch konsistenter endlicher Plan scheitert an falscher Zykluszeit, fehlender Rüstung, unrealistischer Personalannahme oder nicht verfügbarem Material. Endliche Kapazität ist nicht dasselbe wie bestätigte Machbarkeit.
3Mit dem tatsächlichen Engpass beginnen
Kapazität je Vorgang · Beispiel
A69 %
B115 %
C69 %
| Vorgang | Verfügbare Wochenstunden | Erforderliche Last | Auslastung |
|---|
| A | 80 | 55 | 69 % |
| B | 40 | 46 | 115 % |
| C | 70 | 48 | 69 % |
Fiktive, gerundete Werte zur Veranschaulichung.
B ist um sechs Stunden überlastet und für diese Last der unmittelbare Engpass. Zusätzliche Zeit bei A löst ihn nicht. Zu prüfen sind Auftragsmix, reale Zeit bei B, Rüstbündelung, alternative freigegebene Ressourcen oder rechtmäßig und sicher erweiterbare Kapazität.
Ein Engpass kann auch ein Spezialist, gemeinsam genutztes Werkzeug, Wärmebehandlung, Prüfkapazität oder verspätetes Material sein und sich nach einer Verbesserung verlagern. Steuern Sie den Fluss durch die begrenzende Ressource, statt jede einzelne Maschine maximal auszulasten.
4Planzeiten mit Vorgaben und Fertigungsdaten abgleichen
Ein Planungssystem ist nur so glaubwürdig wie seine Zeiten und Bedingungen. Sind 30 Sekunden je Bauteil vorgesehen, der freigegebene Normalprozess benötigt aber 38 Sekunden, verbraucht ein großer Auftrag deutlich mehr Zeit.
Vor einer Standardänderung ist die Ursache zu klären. Historisch längere Laufzeit kann auf einen falschen Standard hinweisen, aber auch Störungen, Warten, Ausschuss, Zusatzprüfungen oder Varianten enthalten.
Engineering-Definition: Freigegebenen Arbeitsplan, Zyklus, Losgröße, Rüstmethode und Bedingungen prüfen.
Historische Ausführung: Vergleichbare Aufträge untersuchen und, soweit möglich, Laufzeit, Rüstungen, geplante Stopps, Störungen und Meldefehler trennen.
Beobachtung vor Ort: Mit Bedienern und Technikern sprechen, reale Rüstungen und Zyklen beobachten und Abweichungen untersuchen.
Engineering liefert den gelenkten Prozess; Produktionserfahrung prüft, ob die Planannahmen ihn realistisch beschreiben. Änderungen an Stammdaten müssen über definierte Verantwortlichkeiten erfolgen.
5Den gesamten Vorgang berücksichtigen – nicht nur die Maschinenlaufzeit
Beispiel: acht Stunden Produktionsfenster
60 min Rüsten · 360 min Produktion · 30 min Reinigung/Wechsel · 30 min geplante Stopps oder Reserve
Beispiel. Die reale Verfügbarkeit hängt von Prozess und Arbeitsregelung ab.| Aktivität | Dauer |
|---|
| Rüsten und Vorbereitung | 60 Minuten |
| Produktive Laufzeit | 360 Minuten |
| Reinigung und Wechsel | 30 Minuten |
| Geplante Stopps oder sonstige Reserve | 30 Minuten |
| Gesamtfenster | 480 Minuten |
Beispiel, kein allgemeiner Schichtstandard. Pausen, bezahlte Zeit und verfügbare Produktionsstunden richten sich nach Vereinbarungen und Prozess.
Wer acht Stunden reine Laufzeit plant, überschätzt die Ausbringung. Umgekehrt muss nicht jede Vorbereitung die Maschine stoppen. Das Lean Enterprise Institute unterscheidet bei SMED interne Rüstung im Stillstand und externe Vorbereitung bei laufender Anlage.
Reinigung kann Teil oder Zwischenzeit eines Vorgangs statt ein eigener Arbeitsgang sein. Die Abbildung muss dem tatsächlichen Prozess und freigegebenen Dokumenten folgen. Realistische Planung braucht den gesamten Zeit- und Ressourcenbedarf, nicht nur den Nennzyklus.
6Mit verfügbaren Qualifikationen planen, nicht mit Kopfzahlen
Sechs Maschinen und sechs Beschäftigte bedeuten nicht, dass sechs Vorgänge parallel laufen können. Ein Vorgang kann einen qualifizierten Einrichter, zertifizierte Prüfung, spezielles Werkzeugwissen oder geschulte Aufsicht verlangen.
Personalkapazität umfasst Stunden, Qualifikationen, Kompetenzverteilung, Aufsicht und sichere Mehrmaschinenbedienung. Denkbar ist, dass ein qualifizierter Mitarbeiter mehrere Maschinen rüstet oder kompatible Langläufer überwacht. Beides ist weder allgemein sicher noch immer zulässig.
Planung sollte verfügbare Qualifikationskapazität von der Zuweisung einer konkreten Person trennen. Überstunden verdienen besondere Vorsicht: Mehr Stunden sind nicht automatisch sichere oder produktive Kapazität. OSHA weist auf Ermüdungsrisiken langer und unregelmäßiger Arbeitszeiten hin.
Die richtige Frage lautet nicht nur: „Kann jemand länger bleiben?“, sondern: „Kann die Arbeit fachgerecht, sicher und innerhalb der geltenden Arbeitszeitregeln ausgeführt werden?“
7Physischen Bestand und Fertigungsbereitschaft trennen
Ein Liefertermin in einer Bestellung ist kein bestätigter Materialbereitstellungstermin. Nach der Ankunft können Wareneingang, Identifikation, Prüfung, Freigabe und Transport an den Arbeitsplatz folgen.
| Materialstatus | Bedeutung für die Planung |
|---|
| Vom Lieferanten erwartet | Schätzung oder Zusage, nicht physisch verfügbar |
| Im Lager empfangen | Vor Ort, eventuell noch in Bearbeitung oder Prüfung |
| Qualitäts- oder sonstige Sperre | Bis zur ordnungsgemäßen Freigabe nicht verwendbar |
| Freigegeben und nicht zugeordnet | Möglicherweise verfügbar, abhängig von Ort und Menge |
| Reserviert oder bereitgestellt | Konkreterer Bereitschaftsnachweis für den Auftrag |
Ähnliches gilt für Engineering: Material und Maschinenkapazität können vorhanden sein, während eine freigegebene Zeichnung fehlt. In regulierten oder streng gelenkten Umgebungen können Betriebsbedingungen, Kompetenz und Konformität weitere Einschränkungen setzen. Diese hängen von Branche und Qualitätssystem ab.
Ein Auftrag ist erst bereit, wenn die für seine Ausführung nötigen Bedingungen erfüllt sind – nicht wenn Material irgendwo im Bestand erscheint.
8Den gesamten Arbeitsplan und seine Folgewirkungen planen
Zuschneiden
Bearbeiten
Montieren
Qualitätsprüfung
Zuschneiden → Bearbeiten → Montieren → Qualitätsprüfung
Verspätete Bearbeitung kann Montage, Freigabe und Lieferung verschieben, muss es aber nicht: Die Montage kann freie Zeit oder der Auftrag Puffer haben. Darum bestimmt nicht allein die Zahl verspäteter Minuten die Schwere, sondern die Folgen für nachgelagerte Prozesse, deren Auslastung, Werkzeuge und Prüfungen, Lieferzusagen und verbleibender Spielraum.
Unterscheiden Sie Vorgangsverzug und Lieferrisiko. Eine große lokale Verspätung kann absorbiert werden; eine kleine am überlasteten Engpass kann sofort mehrere Aufträge blockieren.
NIST-Forschung zur simulationsintegrierten Produktionsplanung zeigt, dass statische Annahmen durch Werkereignisse unmachbar werden können. Auch eine einfache visuelle Abhängigkeitsprüfung hilft, lokale von systemweiten Problemen zu unterscheiden.
9Raum für Schwankungen lassen, statt jede Minute zu belegen
Ein Plan, der jede Minute kritischer Ressourcen belegt, kann normale Schwankungen kaum aufnehmen: längere Rüstung, kurze Störung, Zusatzprüfung, verspätete Lieferung oder frühes Ende eines Vorgangs.
Je nach Prozess helfen begrenzte Zeitreserve, bewusst gewählte Umlaufbestände, alternative freigegebene Kapazität oder rüstoptimierte Reihenfolge. Puffer müssen gezielt sein: Zu viel Umlaufbestand verdeckt Probleme, bindet Fläche und verlängert Durchlaufzeiten.
Das Lean-Konzept Heijunka beschreibt für geeignete Umgebungen den Nutzen einer geglätteten Mischung und Menge. Eine allgemeine Regel für Einzelteilfertiger, Linie, Batchprozess und Reinraum gibt es nicht.
Ziel ist nicht ein Plan ohne Leerlauf, sondern ein stabiler Fluss, der Zusagen einhalten kann.
Sinnvolle Flexibilität
- Rüstung kann länger dauern
- Anlage kann ungeplant stoppen
- Prüfung kann Zusatzkontrollen verlangen
- Liefertermine können sich ändern
Übermäßige Puffer vermeiden
- Unnötiger Umlaufbestand
- Zusätzliche Bestände und Fläche
- Längere Durchlaufzeit
- Verdeckte statt gelöste Probleme
10Planung mit der tatsächlichen Fertigungsausführung verbinden
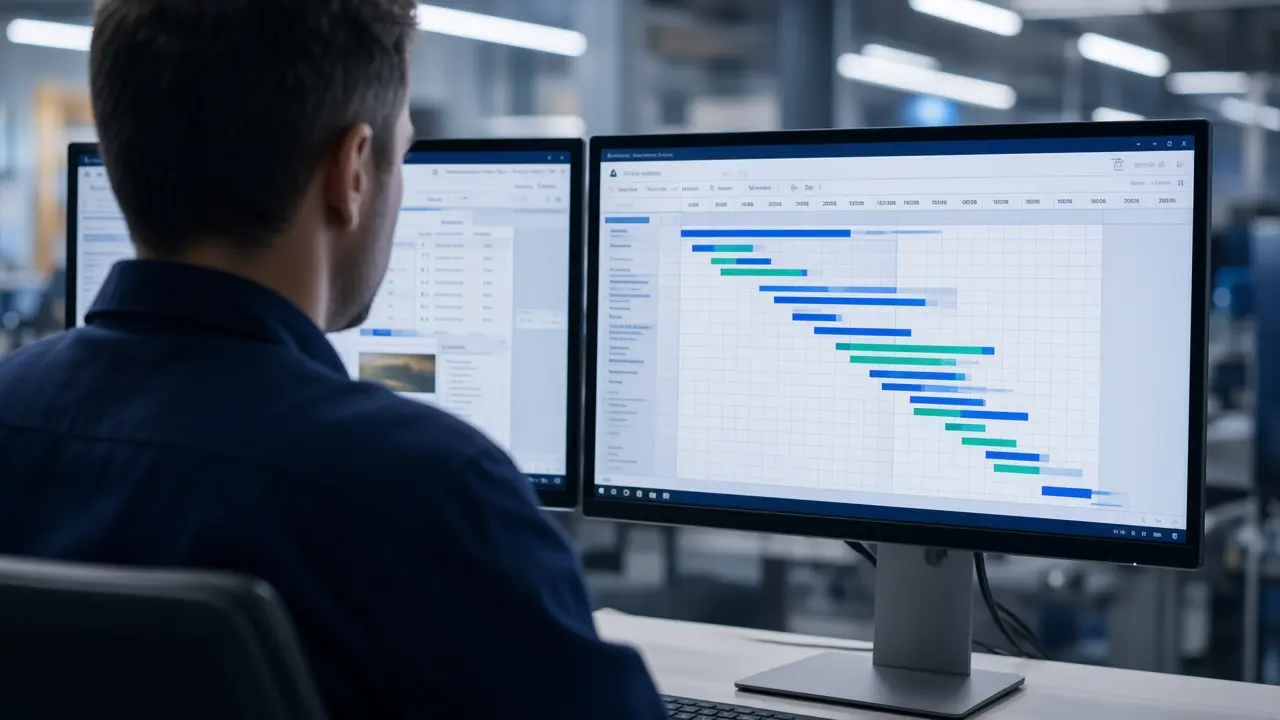
Bei 20 oder 30 Maschinen kann ein Planer nicht jeden Vorgang laufend vor Ort prüfen. Eine visuelle Planungstafel kann Reihenfolge, Ist-Fortschritt und Restriktionen zeigen – wenn die Daten aktuell und glaubwürdig sind.
Nicht gemeldete Fertigstellungen, unprotokollierte Stopps oder unvollständige Schichtübergaben machen auch einen optisch starken Plan binnen Stunden unzuverlässig.
ISA-95 / IEC 62264 unterscheidet Unternehmensplanung und Fertigungsmanagement und beschreibt deren Informationsaustausch, ohne alles in einer Anwendung zu fordern. Ein verbundener Ablauf sollte eingeplant, in Arbeit, abgeschlossen und eingeschränkt konsistent vergleichen und genug Historie für Abweichungsursachen bewahren.
11Nicht jede Verzögerung verlangt einen neuen Plan
Auf Wirkung reagieren, nicht allein auf Verzug
Beobachten20 Minuten verspätet; der Folgevorgang hat noch Zeit.
BewertenZwei Stunden verspätet; die Montage ist bereits stark ausgelastet.
| Situation | Mögliche Folge | Sinnvolle erste Reaktion |
|---|
| A ist 20 Minuten spät, Folgevorgang hat Zeit | Geringe unmittelbare Wirkung | Bestehenden Plan beobachten |
| B ist zwei Stunden spät und blockiert überlastete Montage | Mehrere Aufträge gefährdet | Alternativen zügig prüfen |
| C ist vier Stunden spät, Endtermin hat bestätigten Puffer | Derzeit kein Lieferrisiko | Beobachten und Annahmen prüfen |
Beispiele. Zeit allein definiert keinen Eingriffsschwellenwert.
Ständige Reihenfolgeänderungen verursachen zusätzliche Rüstungen, Materialbewegungen und Unklarheit. Ein Betriebsrhythmus kann einen relativ stabilen kurzfristigen Ausführungsplan von einem leichter anpassbaren längerfristigen Plan trennen. Stabilität ist wertvoll, bedeutet aber nicht, reale Risiken zu ignorieren.
12Auswirkungen von Gegenmaßnahmen auf das gesamte Werk bewerten
Verfügbare Arbeitszeit erweitern
Zusatzschicht, Überstunden oder Wochenende können Kapazität zurückgewinnen, erhöhen aber Kosten, Ermüdungs- und Unterstützungsbedarf. Bediener, Instandhaltung, Material und Prüfung müssen ebenfalls verfügbar sein.
Alternative qualifizierte Ressource nutzen
Eine andere Maschine kann frei sein, aber Werkzeugwechsel, Rüstung, Prozessverifizierung, Dokumentanpassung oder Kunden-/Qualitätsfreigabe verlangen. Frei bedeutet nicht geeignet.
Auftragsfolge ändern
Kompatible Aufträge können Rüstzeit sparen; eine dringende Lieferung zugunsten der Rüsteffizienz zu verschieben kann dennoch falsch sein.
Lieferzusage anpassen
Ist keine realistische Erholung möglich, muss die Planung das Risiko frühzeitig an die zuständige kaufmännische Funktion melden. Ein verspätetes Bauteil kann eine komplette Mehrpositionenlieferung blockieren.
Eine disziplinierte Entscheidung vergleicht technische Machbarkeit, Rechtmäßigkeit, Sicherheit und kaufmännische Folgen, dokumentiert die Änderung und informiert die Ausführenden. Neuplanung ist eine Managemententscheidung, kein Software-Nebeneffekt.
13Was Fertigungsstandards und europäische Arbeitszeitregeln für die Planung bedeuten
Qualitätsmanagement und Produktionslenkung
ISO 9001:2026, veröffentlicht am 16. September 2026, ist die aktuelle Ausgabe des verbreiteten Qualitätsmanagementstandards. Sie behält Prozessorientierung, risikobasiertes Denken und fortlaufende Verbesserung bei und betont Führung und Qualitätskultur.
Termindruck darf freigegebene Bedingungen, notwendige Kompetenz, Qualitätsprüfungen oder Genehmigungen nicht verdrängen. ISO 9001 ist ein Managementsystemstandard und kein allgemeines Gesetz zur Feinplanung. Zertifizierung und Übergang hängen von Organisation und Zertifizierungsstelle ab.
Für Medizinprodukte, Pharma, Luft- und Raumfahrt und andere regulierte Branchen können zusätzliche Anforderungen gelten. Vor Anlagenwechsel, Verkürzung von Schritten oder Änderung freigegebener Methoden sind diese zu prüfen.
Arbeitszeit und Überstunden in der EU
Die EU-Arbeitszeitrichtlinie 2003/88/EG setzt gemeinsame Mindestvorgaben: durchschnittlich höchstens 48 Wochenstunden einschließlich Überstunden, mindestens 11 zusammenhängende Stunden tägliche Ruhezeit je 24 Stunden sowie Regeln für Wochenruhe und Pausen.
Es sind Mindestvorgaben; Umsetzung, Bezugszeiträume sowie mögliche Abweichungen oder Opt-outs richten sich nach Umständen und nationalem Recht. Tarifverträge und nationales Recht können zusätzlichen Schutz bieten.
Vor Überstunden sind daher nationales Recht, kollektivrechtliche Regelungen und individuelle Arbeitszeit zu prüfen. Auch rechtlich zulässige Mehrarbeit kann Sicherheits- und Ermüdungsrisiken bergen; OSHA nennt geringere Aufmerksamkeit und erhöhtes Unfallrisiko. Produktionsfristen heben Rechts-, Sicherheits- und Qualitätspflichten nicht auf.
14Planungswirksamkeit messen – nicht nur Maschinenauslastung
| Kennzahl | Was sie erkennen lässt |
|---|
| Planeinhaltung | Ob Vorgänge gemäß abgestimmtem Plan starten und enden |
| Last gegenüber verfügbarer Kapazität | Dauerhafte Überlast oder Ungleichgewicht |
| Plan-/Ist-Bearbeitungs- und Rüstzeit | Zu überprüfende Zeitstandards |
| Durchsatz am Engpass | Ob die begrenzende Ressource die nötige Ausbringung ermöglicht |
| Umlaufbestand und Wartezeit | Wo sich Arbeit zwischen Vorgängen staut |
| Auftragsabschluss und Termintreue | Ob der Plan Kundenzusagen unterstützt |
| Häufigkeit und Gründe der Neuplanung | Ob Daten, Instabilität oder Entscheidungen unnötige Änderungen erzeugen |
Definitionen müssen klar sein: „abgeschlossen“ kann physisch fertig oder qualitätsgeprüft bedeuten. ISO 22400 bietet einen Rahmen für Fertigungskennzahlen. Teil 2 beschreibt Formeln und Merkmale; Stand Oktober 2026 ist eine Neuausgabe in Entwicklung.
Ziel ist Lernen, nicht Bestrafung wahrheitsgemäßer Meldungen. Sind Plandaten systematisch falsch, kann deren Verbesserung mehr bewirken als ein neuer Algorithmus.
92 %Planeinhaltung
38 minRüstzeitabweichung
94 %Termintreue
78 %Maschinenauslastung
Beispielwerte. Definitionen müssen tatsächlichen Ereignissen entsprechen und dürfen Status nicht vermischen.
15Produktionsplanung in der Praxis verbessern
Beginnen Sie mit einer Produktfamilie, einer überlasteten Ressource oder einem wiederkehrenden Planungsfehler statt mit einem teuren Werksumbau.
Erstens: tatsächlichen Ablauf beobachten. Aufträge prüfen, mit Bedienern und Planern sprechen, Unterschiede zwischen Plan und Ausführung sowie den Engpass untersuchen.
Zweitens: Planannahmen korrigieren. Arbeitspläne, reale Zyklen, Rüst- und Reinigungszeiten, Kalender, Qualifikationen, Materialstatus und freigegebene Restriktionen prüfen.
Drittens: ausführbare Folge aufbauen. Wichtige Ressourcen nach real verfügbarer Kapazität belasten, abhängige Vorgänge verbinden und offene Risiken zeigen.
Viertens: Ausführung und Ausnahmen vereinbaren. Beschäftigte müssen Plan, Fortschrittsmeldung und Änderungsbefugnisse verstehen.
Schließlich: mit realen Aufträgen verifizieren. Plan und Ist über repräsentative Perioden vergleichen und das Modell vor der Ausweitung verbessern.
16Wo vernetzte Fertigungstechnologie ansetzt
Planung wird belastbarer, wenn Informationen aus Planung, Fertigung, Bestand, Qualität, Instandhaltung und Personalprozessen verbunden sind. Ein System kann Maschinenlast, Restriktionen, Abhängigkeiten und Ist-Meldungen darstellen sowie – abhängig von bestätigten Funktionen – Alternativen unterstützen.
Eine visuelle Tafel beweist keine Datenrichtigkeit und darf Prioritäten oder freigegebene Beschränkungen nicht stillschweigend überschreiben.
Capar Labs begleitet Fertigungsunternehmen bei Produktionsplanung, Prozessverbesserung, Industriedaten und Systemintegration – auch bei der Weiterentwicklung bestehender Werkzeuge.
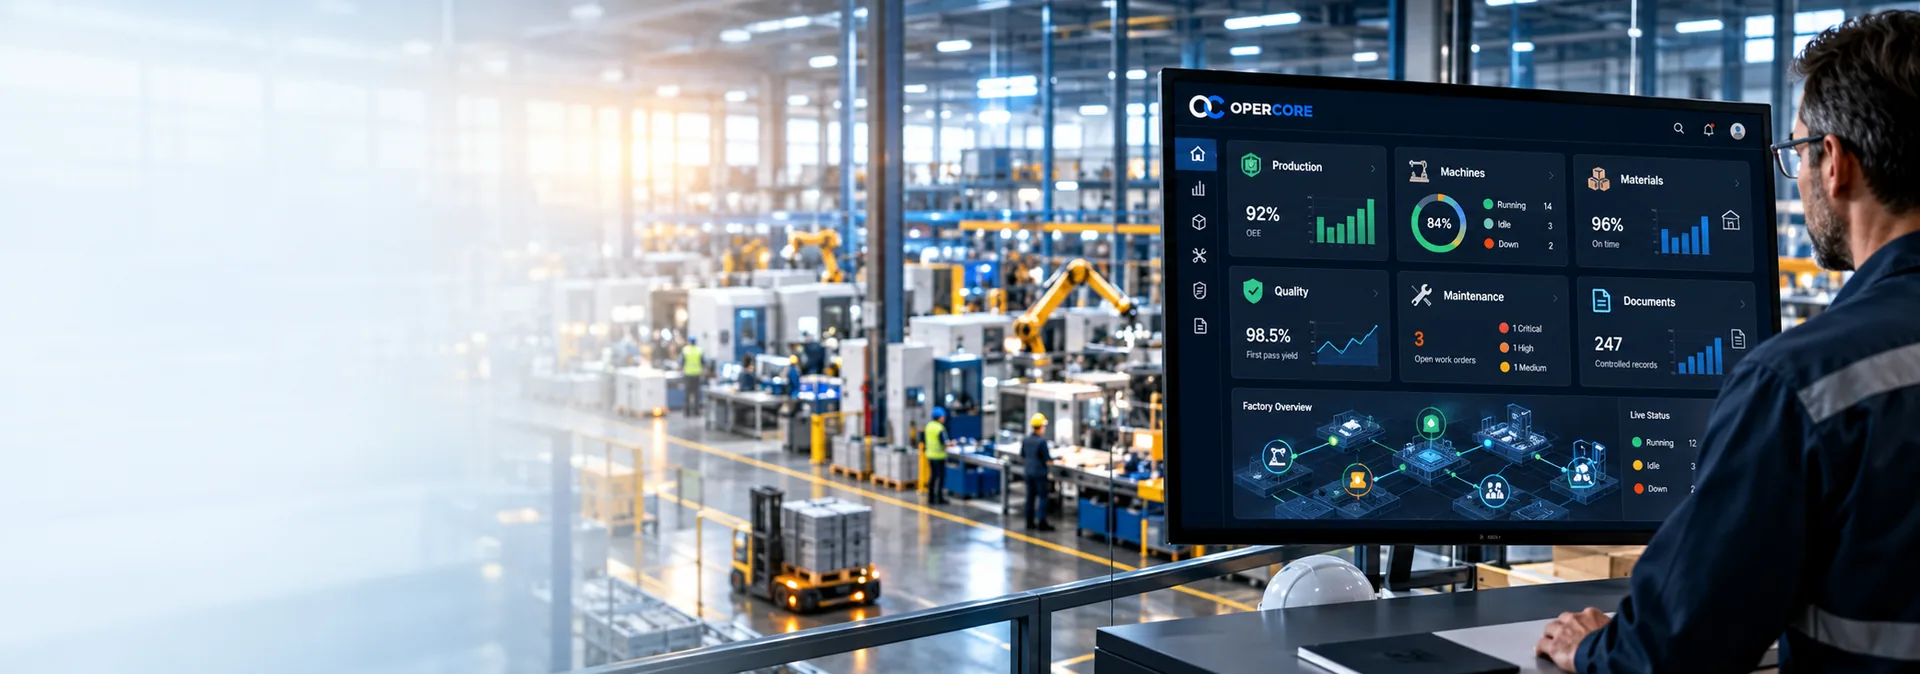
OPERCORE — Connects Operations ist unsere Plattform für Fertigungs- und Produktionsabläufe. In der Produktionsplanung bleibt die Verantwortung beim Menschen: Arbeitslast und Rahmenbedingungen verstehen, Möglichkeiten bewerten und den freigegebenen Plan verantworten. OPERCORE macht Vorschläge. Die Planung entscheidet.
Ziel sind besser abgestimmte Entscheidungen, kein autonomes System, das das Werk allein steuert. Detaillierte Funktions- und Integrationsaussagen müssen vor Veröffentlichung anhand der tatsächlichen Einführung geprüft werden.
Häufig gestellte Fragen
Was sind die wichtigsten Restriktionen der Produktionsplanung?
Anlagenverfügbarkeit, Engpasskapazität, qualifiziertes Personal, Werkzeuge, Materialbereitschaft, Rüst- und Wechselanforderungen, Instandhaltung, Prüfkapazität, freigegebene Unterlagen und Vorgangsabhängigkeiten.
Was ist Feinplanung mit endlicher Kapazität?
Sie versucht, Arbeit innerhalb verfügbarer Ressourcenkapazität und bestehender Belegung einzuplanen. Sie ist realistischer als unbegrenzte Belastung, bleibt aber von richtigen Ressourcen-, Zeit- und Bereitschaftsdaten abhängig.
Wie lassen sich Planzeiten verbessern?
Engineering-Standards mit historischen Aufträgen und Beobachtungen vergleichen. Rüstung, Reinigung, Zyklus, Stillstand und Meldedifferenzen untersuchen, bevor Stammdaten im zuständigen Prozess geändert werden.
Erfordert jeder verspätete Auftrag eine Neuplanung?
Nein. Entscheidend sind Folgen für nachgelagerte Vorgänge, kritische Ressourcen und Lieferzusagen. Kleine Abweichungen können absorbiert werden; kurze Engpassverzüge können sofortiges Handeln verlangen.
Sind Überstunden eine verlässliche Ersatzkapazität?
Manchmal, aber nicht unbegrenzt. Sie hängen von Personal und Unterstützungsfunktionen, Ermüdung, Qualität sowie Arbeitszeitrecht und Vereinbarungen ab.
Kann eine Person mehrere Maschinen betreuen?
Bei bestimmten freigegebenen Prozessen ja. Maßgeblich sind Zyklus, Aufsicht, Qualifikation, Sicherheit, Prozesskontrollen und Unternehmensverfahren; eine allgemeine Regel ist es nicht.
Ersetzt Planungssoftware den Planer?
Nein. Software schafft einen aktuellen Überblick, berechnet Kapazitäten und erleichtert Szenarien sowie Kommunikation. Verantwortliche Teams müssen Zielkonflikte, Freigaben und reale Bedingungen weiterhin bewerten.
Fazit: Pläne erstellen, die das Werk tatsächlich ausführen kann
Viele Produktionspläne sind nicht zu wenig detailliert, sondern detaillierte Abbilder unvollständiger Annahmen.
Realistische Planung beginnt bei begrenzenden Ressourcen, verifizierten Prozesszeiten, qualifiziertem Personal, Material- und Engineering-Bereitschaft sowie tatsächlichen Vorgangsabhängigkeiten. Sie berücksichtigt Rüstung und Wechsel, lässt angemessenen Raum für normale Schwankungen und nutzt glaubwürdige Fertigungsrückmeldungen.
Sie braucht Urteilskraft: Nicht jeder Verzug verlangt Neuplanung, und nicht jede rechnerisch passende Gegenmaßnahme ist akzeptabel.
Der beste Produktionsplan sieht nicht auf dem Bildschirm perfekt aus. Er lässt sich im Werk realistisch ausführen – und vom Team verantwortungsvoll steuern, wenn die Wirklichkeit sich ändert.
Capar Labs unterstützt Hersteller dabei, Produktionsplanung, operative Prozesse und vernetzte Informationen durch praktische Beratung und digitale Technologie zu stärken.
Erfahren Sie mehr über die Leistungen von Capar Labs im Bereich Produktion und Operational Excellence oder über OPERCORE — Connects Operations.
Quellen und weiterführende Literatur
- ASCM — SCOR Digital Standard: Capacity Management
- Microsoft Learn — Finite Capacity Planning and Scheduling
- NIST — Framework for Standardization of Simulation Integrated Production Planning
- Lean Enterprise Institute — Single-Minute Exchange of Die (SMED)
- Lean Enterprise Institute — Heijunka (Production Leveling)
- International Society of Automation — ISA-95 / IEC 62264
- ISO — ISO 9001:2026 Quality Management Systems
- ISO — ISO 22400-2 Manufacturing Operations KPIs
- European Commission — Working Time Directive
- EUR-Lex — Directive 2003/88/EC
- OSHA — Long Work Hours, Irregular Shifts and Worker Fatigue
Redaktioneller Hinweis: Beispiele und Berechnungen sind fiktiv. Rechtliche Anforderungen unterscheiden sich nach Rechtsordnung und Beschäftigungsregelung. Standards und technische Quellen dienen der Einordnung und belegen weder eine Zertifizierung noch Produktkonformität von Capar Labs oder OPERCORE.
 Capar Labs