1Was ist ein Datensilo in der Fertigung?
Ein Datensilo liegt vor, wenn wichtige Informationen für die beteiligten Menschen und Prozesse isoliert, widersprüchlich oder schwer nutzbar sind.
Die Daten können in ERP, MES, QMS, Lager-, Instandhaltungs-, Engineering- oder Maschinensteuerungssystemen liegen. Silos entstehen aber auch innerhalb einer Anwendung: Abteilungen verwenden unterschiedliche Statusdefinitionen, pflegen eigene Tabellen oder aktualisieren Aufträge zu verschiedenen Zeitpunkten.
Typische Fragen lauten:
- Ist das Material physisch am Lager, für einen anderen Auftrag reserviert, noch in Prüfung oder zur Verwendung freigegeben?
- Ist ein Auftrag beendet, wenn die Maschine stoppt, der Bediener ihn fertigmeldet oder alle Qualitätsprüfungen bestanden sind?
- Gilt der neueste Zeichnungsstand bereits für den laufenden Auftrag oder erst nach der technischen Änderung freigegebene Aufträge?
- Ist eine Maschine laut Plan verfügbar, obwohl die Instandhaltung sie außer Betrieb genommen hat?
Wenn Antworten mehrere Telefonate und Tabellenabgleiche erfordern, fehlt nicht nur Information, sondern eine gemeinsame, belastbare Entscheidungsgrundlage.
Das US-amerikanische National Institute of Standards and Technology (NIST) untersucht die Verknüpfung von Entwicklungs-, Fertigungs- und Prüfdaten über einen Digital Thread. Entscheidend ist: Informationen können in allen Lebenszyklusphasen vorhanden sein, ohne vollständig verbunden oder gemeinsam nutzbar zu sein. Siehe die NIST-Forschung zum Digital Thread und zur Integration von Entwicklung bis Prüfung.
PlanungGeplante Menge und Termin.
ProduktionIst-Mengen und Fortschritt.
QualitätPrüfungen, Sperren und akzeptierte Menge.
BestandTatsächlich lieferbare Fertigware.
Kaum ein Werk entwirft absichtlich unverbundene Prozesse. Silos wachsen schrittweise: Das Lager führt ein Bestandswerkzeug ein, die Planung nutzt eine Tabelle für reale Restriktionen, Qualität und Engineering ergänzen eigene Systeme. Lokal kann jede Entscheidung sinnvoll sein; schwierig wird es, sobald ein Vorgang vom anderen abhängt.
Unterschiedliche DefinitionenAbteilungen verstehen verfügbar, abgeschlossen oder freigegeben verschieden.
Unterschiedliche ZeitständeSchichtberichte und manuelle Exporte liefern bereits veraltete Daten.
Unklare VerantwortungNiemand ist eindeutig für Status, Revision oder Ergebnis zuständig.
Unterschiedliche Definitionen. Abteilungen verstehen Status wie verfügbar, abgeschlossen oder freigegeben unterschiedlich.
Unterschiedliche Zeitstände. Informationen werden per Schichtbericht, Export oder Tagesabschluss übertragen und sind bei der Entscheidung bereits veraltet.
Unklare Verantwortung. Es ist nicht festgelegt, welches System Materialstatus, Zeichnungsstand, Produktionsergebnis oder Qualitätsentscheidung führt.
Diese Probleme sind organisatorisch ebenso wie technisch. Die NIST-Arbeit zur Information Governance in Smart Manufacturing betont konsistente, wiederholbare und vertrauenswürdige Industriedaten. Ohne geklärte Definitionen verbreitet eine Integration die Verwirrung nur schneller.
3Ein Produktionsauftrag, drei verschiedene Antworten
BEISPIELHAFTER PRODUKTIONSAUFTRAG
Drei Antworten. Eine betriebliche Wirklichkeit.
Geplant1.000Planmenge
Gefertigt1.000Produktionsmenge
Freigegeben930Für den nächsten Schritt akzeptiert
70 Teile in Qualitätssperre. Eine Sperre bedeutet nicht automatisch Ausschuss; die Entscheidung steht noch aus.
| Sicht | Erfasste Menge | Bedeutung |
|---|
| Planung | 1.000 geplant | Beabsichtigte Ausbringung |
| Produktion | 1.000 gefertigt | Physisch als produziert gemeldete Menge |
| Qualität / Freigabe | 930 akzeptiert | Für Folgeschritt oder Versand freigegebene Menge |
Die übrigen 70 Teile sind gesperrt. Sie sind nicht automatisch Ausschuss; Prüfung, Untersuchung, Nacharbeit oder formelle Entscheidung können noch ausstehen. Alle drei Zahlen können stimmen. Der Fehler entsteht, wenn eine Zahl als Antwort auf eine andere Frage verwendet wird.
Ein vernetzter Ablauf muss Bedeutung, Status, Zeitpunkt und Auftragsbezug zeigen – nicht nur drei Zahlen auf demselben Dashboard.
4Die tatsächlichen Kosten unverbundener Fertigungsdaten
Offensichtlich ist der Verwaltungsaufwand: Beschäftigte gleichen Daten ab, telefonieren und exportieren Berichte. Schwerer wiegt die Unsicherheit betrieblicher Entscheidungen.
Planung wird unzuverlässigerPläne wirken machbar, bis eine fehlende Einschränkung auftaucht.
Qualitätssperren kommen zu spät anUnbekannte Sperren lassen Produktion oder Versand weiterlaufen.
Vertrauen sinktTeams führen eigene Tabellen, wenn das System der Realität widerspricht.
Verbesserung ist schwer messbarAusbeute, Stillstand und Durchlaufzeit sind bei verschiedenen Definitionen nicht vergleichbar.
Planungsentscheidungen werden unzuverlässiger
Fehlen Material-, Maschinen- oder Qualitätsinformationen, sieht ein Plan machbar aus, obwohl eine wichtige Restriktion fehlt.
Qualitätsentscheidungen erreichen den Prozess zu spät
Wird eine Abweichung oder Sperre nicht an Produktion, Planung und Bestand weitergegeben, kann der nächste Arbeitsschritt oder Versand bereits beginnen.
Das Vertrauen der Beschäftigten sinkt
Widerspricht das System wiederholt dem Werk, entstehen private Tabellen und Notizen – und damit weitere Informationsversionen.
Verbesserungen lassen sich schlechter messen
Planerfüllung, Ausbeute, Stillstand und Durchlaufzeit sind nicht konsistent auswertbar, wenn Ereigniszeiten, Mengen oder Definitionen abweichen.
5Die gesamte Fertigungskette verbinden – nicht nur Planung und Produktion
Kundenbedarf
Engineering-Freigabe
Materialbereitschaft
Produktionsplanung
Ausführung
Qualitätsentscheidung
Fertigbestand
Lieferung
Kundenbedarf → Engineering-Freigabe → Materialbereitschaft → Produktionsplanung → Ausführung → Qualitätsentscheidung → Fertigbestand → Lieferung
Instandhaltung, Personal und Kompetenz, Werkzeuge und gelenkte Dokumente wirken zusätzlich auf diese Kette.
| Aktivität | Durchgängig benötigte Information |
|---|
| Vertrieb und Auftragsmanagement | Bedarf, Änderungen, Mengen und Lieferzusagen |
| Engineering | Freigegebene Produktdefinition, Zeichnungen, Revisionen, Arbeitspläne und Anweisungen |
| Einkauf und Bestand | Materialidentität, verfügbare Menge, Zuordnung und Freigabestatus |
| Produktionsplanung | Reale Kapazität, Reihenfolge, Restriktionen und Termine |
| Fertigung | Ist-Fortschritt, Verbrauch, Mengen, Unterbrechungen und Abweichungen |
| Qualität | Prüfungen, Ergebnisse, Sperren, Nacharbeit und Freigaben |
| Instandhaltung | Verfügbarkeit, Zustand und Wartungsstatus |
| Fertigware und Versand | Akzeptierter Bestand, rückverfolgbare Ware und Versandstatus |
Nicht jede Funktion muss in derselben Anwendung liegen. Entscheidend sind schlüssige Beziehungen und Entscheidungen. Die Normenfamilie ISA-95 / IEC 62264 bietet einen etablierten Bezugsrahmen für den Austausch zwischen Unternehmens- und Fertigungsebene.
01 / PLANWas wir tun wollen
Termine, Arbeitspläne, Mengen 02 / ISTWas tatsächlich geschah
Ausführungsereignisse, Verbrauch 03 / FREIGABEWas fortgesetzt werden darf
Qualitätsfreigabe, Materialbereitschaft Diese Datensätze hängen zusammen, sind aber nicht austauschbar.
Plan: Bedarf, Materialien, Arbeitsplan, geplante Vorgänge, Mengen und Zeiten. Ist: Starts, Abschlüsse, Verbrauch, Ausbringung, Stillstände, Abweichungen und Ergebnisse. Freigegeben: Was verantwortliche Personen oder Funktionen für den nächsten Schritt akzeptiert haben.
1.000 produzierte Teile sind nicht automatisch 1.000 lieferfähige Teile. Material im Lager muss nicht freigegeben sein. Ein verfügbares Dokument ist nicht zwingend die für den Auftrag freigegebene Revision.
NIST beschreibt die Verknüpfung von as-designed, as-planned, as-executed und as-inspected. Gute Abläufe bewahren außerdem die Historie, damit nach einer Termin- oder Revisionsänderung erkennbar bleibt, was bei der Ausführung galt.
7Betriebliche Einschränkungen erkennen, bevor sie zum Problem werden
MaterialAnlieferung garantiert weder Prüfung noch Freigabe oder Verfügbarkeit.
EngineeringZeichnung oder Anweisung kann noch auf Freigabe warten.
Maschinen & WerkzeugeEin freier Kalenderplatz bedeutet nicht reale Verfügbarkeit.
QualitätEine Sperre muss Produktion, Bestand und Versand beeinflussen.
Eine Integration soll nicht erst im Nachhinein Ergebnisse melden, sondern früh anzeigen, wann Arbeit nicht wie geplant fortgesetzt werden kann. Ein System kann gefährdete Vorgänge und betroffene Aufträge kennzeichnen und Alternativen vergleichbar machen. Die Entscheidung bleibt beim Planer, der Kundenbedarf, Folgearbeiten, Ressourcen und Einschränkungen berücksichtigt.
Vernetzte Information soll verantwortliche menschliche Entscheidungen unterstützen – nicht deren Folgen hinter Automatisierung verbergen.
8Für jeden wichtigen Datensatz eine eindeutige Verantwortung festlegen
Eine riesige Datenbank als alleinige Quelle für alles ist weder immer nötig noch wünschenswert. Die praktischere Frage lautet: Welches System oder welche Funktion verantwortet welche Information, und wie wird sie anderen bereitgestellt?
ERP kann Kundenaufträge und Beschaffung führen, ein PLM- oder Dokumentensystem Engineering-Definitionen, ein Fertigungssystem Ausführungsdaten und ein QMS formelle Qualitätsentscheidungen. Wichtig ist, dass ein Auftrag nicht zwei konkurrierende Abschlussstatus erhält und Fertigungsoberflächen keine eigene Materialmenge führen, die vom autoritativen Bestand abdriftet.
Auch die Tulip-Hinweise zur ERP-/MES-Integration betonen, dass verschiedene Systeme für verschiedene Informationen führend sein können, wenn Zuständigkeiten klar und relevante Abläufe verbunden sind.
- Wer darf den Datensatz anlegen oder ändern?
- Was bedeutet jeder Status für die nächste Abteilung?
- Wann ist ein Update nötig: sofort, bei einem Ereignis oder periodisch?
- Wie werden Fehler, fehlgeschlagene Übertragungen und Korrekturen behandelt?
- Sind Aktualisierungszeitpunkt und Bezug zu Auftrag, Artikel oder Charge erkennbar?
9Rückmeldungen aus der Fertigung müssen zur tatsächlichen Arbeit passen
Akzeptanz entscheidet sich dort, wo Beschäftigte Informationen erfassen. Sie sollen sicher und richtig fertigen; Meldungen dürfen nicht mehrere unverbundene Masken oder die Wiederholung bereits bekannter Auftragsdaten verlangen.
Die Oberfläche sollte, wo passend, Auftrag, Vorgang, Anweisung und Sollmaterial bereits kennen. Der Mitarbeiter erfasst das tatsächliche Ereignis: Start, Chargenverbrauch, Fertigmenge, Abweichung oder Qualitätsprüfung. Station, Terminal, Tablet oder geeignetes Mobilgerät richten sich nach Umgebung und Anforderungen.
Anlagen und Scanner können manche Ereignisse automatisch liefern; andere brauchen Beobachtung oder Bestätigung. Machen Sie die korrekte Rückmeldung zum einfachsten vernünftigen Arbeitsweg.
10Vernetzte Datensätze in nutzbare operative Erkenntnisse verwandeln
| Frage | Relevanter Nachweis |
|---|
| Laufen Aufträge nach Plan? | Geplante Vorgänge im Vergleich zu tatsächlichen Starts, Abschlüssen und Restarbeiten |
| Wie viel Ausbringung ist nutzbar? | Produzierte, akzeptierte, verworfene und gesperrte Mengen mit klaren Definitionen |
| Warum wurde ein Ziel verfehlt? | Materialrestriktionen, Instandhaltung, Produktionsereignisse und Qualitätsergebnisse |
| Beeinflussen Materialverzögerungen künftige Arbeit? | Bedarfstermine, Lieferantenstatus, Bestand und Freigabe |
| Ist unsere Lieferzusage belastbar? | Akzeptierte verfügbare Mengen, Restvorgänge und reale Kapazität |
KPI-Rahmen wie ISO 22400 unterstreichen konsistente Definitionen. Kennzahlen sollten Entscheidungen unterstützen, nicht nur Dashboards füllen. Vernetzte Daten sind auch Grundlage für Analytik und KI; widersprüchliche Ereignis-, Material- oder Qualitätsdaten lassen sich durch anspruchsvolle Modelle nicht ausgleichen.
11Fertigungsdaten verbinden, ohne den Betrieb zu stören
Schritt 1 — Ein wertvolles Problem auswählen
Wählen Sie eine wiederkehrende Situation, etwa Lieferzusagen trotz unklarem Auftragsstatus oder für die Planung unsichtbare Qualitätssperren. Definieren Sie, wie eine gute Entscheidung aussieht.
Schritt 2 — Den vollständigen Ablauf vor Ort verfolgen
Begleiten Sie einen Auftrag von Planung über Ausführung und Prüfung bis Bestand. Notieren Sie Telefonate, Doppelerfassungen und separate Tabellen. Unterstellen Sie nicht vorschnell, dass nur eine API fehlt; Ursache kann ein unklarer Prozess oder Status sein.
Schritt 3 — Bedeutungen und Verantwortung vereinbaren
Definieren Sie Kennungen, Zustände und Zuständigkeiten. Unterscheiden Sie beispielsweise gefertigt, Prüfung ausstehend, gesperrt, akzeptiert und versandbereit.
Schritt 4 — Nötige Informationen und Handlungen verbinden
Stellen Sie Auftrags-, Material-, Produktions- und Qualitätsinformationen den Nutzern bereit, bewahren Sie geeignete Systemverantwortung und sichern Sie Identität, Zeit und Status.
Schritt 5 — Mit realen Situationen testen
Prüfen Sie Material- und Qualitätssperre, verspäteten Vorgang, Maschinenausfall und freigegebenen Revisionswechsel. Niemand darf Planmenge mit freigegebener Fertigware verwechseln.
Schritt 6 — Messen und verbessern
Prüfen Sie, ob manueller Abgleich sinkt, Informationen schneller vorliegen, Widersprüche verhindert und Entscheidungen nachvollziehbarer werden. Erweitern Sie erst nach nachgewiesenem Nutzen.
12Häufige Fehler beim Abbau von Datensilos
Systeme ersetzen, bevor der Prozess verstanden ist. Eine neue Plattform klärt widersprüchliche Definitionen nicht von selbst.
Dashboards vor belastbaren Datensätzen bauen. Ein attraktives Dashboard zeigt Widersprüche nur schneller.
Datensätze ohne Verantwortung duplizieren. Kopien schaffen weitere Abweichungsmöglichkeiten.
Alles in einem Großprojekt verbinden. Priorisieren Sie Abläufe, die konkrete betriebliche Reibung beseitigen.
Bediener und Führungskräfte der Fertigung übergehen. Eine Vorführlösung kann unter Produktionsdruck scheitern.
Jede Entscheidung automatisieren wollen. Restriktionsprüfungen und Empfehlungen helfen, ersetzen aber weder Verantwortung noch Freigaben.
13Die Rolle von Capar Labs und OPERCORE
Capar Labs betrachtet vernetzte Fertigung als betriebliche und technologische Aufgabe. Dazu können Informationsaustausch, Abläufe, Datenverantwortung und Integration bestehender Systeme gehören; nicht immer ist ein Austausch vorhandener Software sinnvoll.
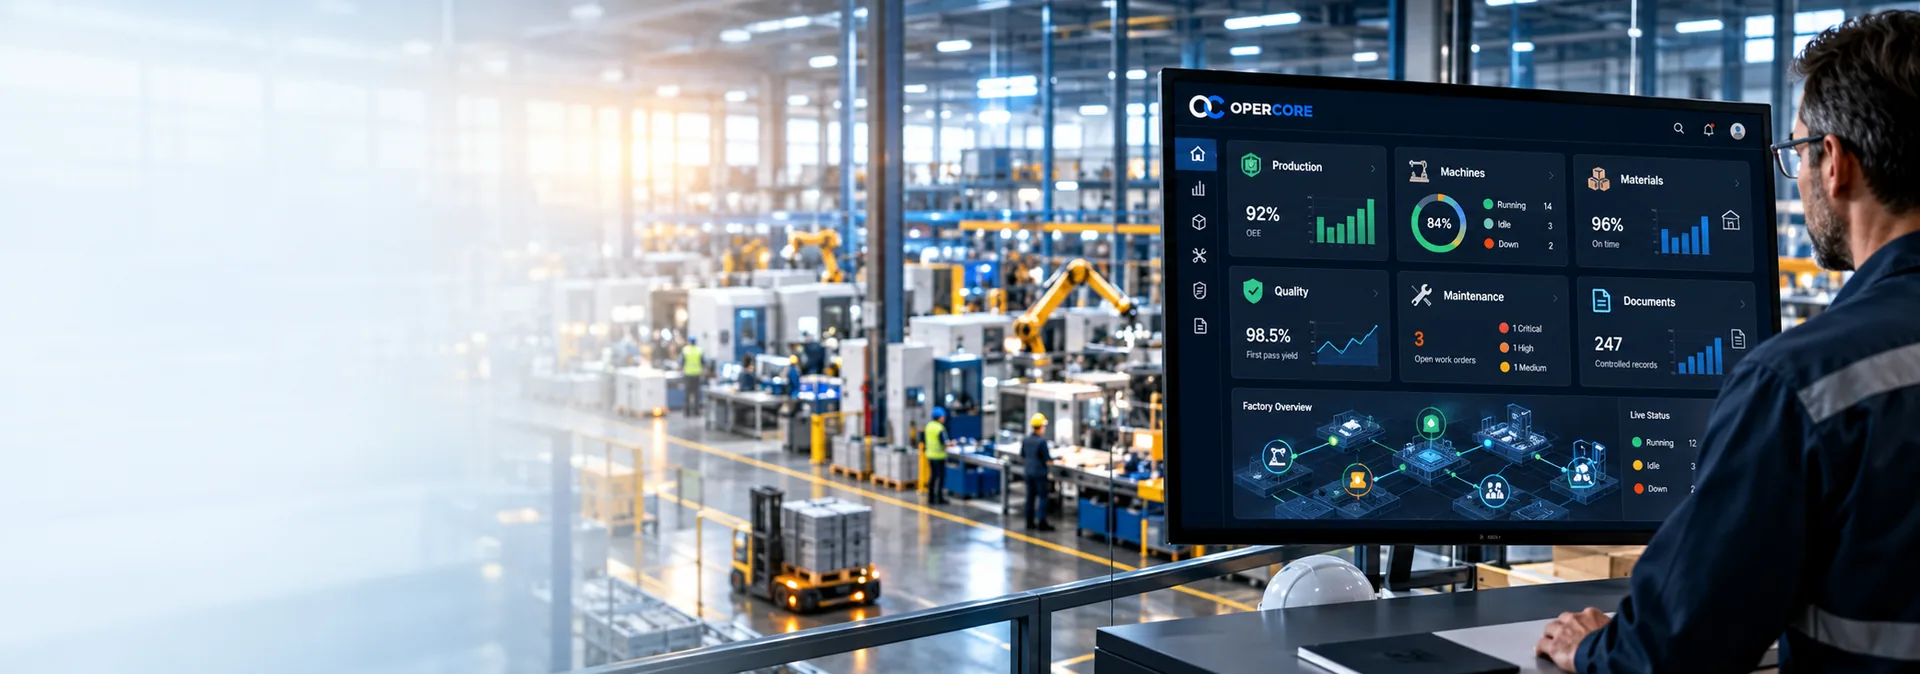
OPERCORE — Connects Operations ist die Plattform von Capar Labs für vernetzte Fertigungs- und Produktionsabläufe. Sie verbindet Planung, Produktionsausführung, betriebliche Aufzeichnungen, Material, Qualität und operative Analysen, damit diese Bereiche nicht als getrennte Inseln arbeiten.
Die Beratung von Capar Labs reicht über OPERCORE hinaus. Hersteller können unabhängig von der Plattform an Fertigungs- und Prozessverbesserung, Digitalstrategie, Industriedaten und Systemintegration arbeiten.
Softwarefunktionen, Integrationsumfang und Anforderungen regulierter Umgebungen müssen stets anhand der konkreten Einführung und Nutzung bewertet werden. Eine vernetzte Anwendung allein belegt weder operative Richtigkeit noch Compliance.
Häufig gestellte Fragen
Was verursacht Datensilos in der Fertigung?
Häufige Ursachen sind getrennte Systeme, widersprüchliche Statusdefinitionen, manuelle Übertragungen, verzögerte Updates, uneinheitliche Kennungen und unklare Verantwortung.
Was unterscheidet ERP und MES?
ERP unterstützt meist Geschäftsplanung, Einkauf, Bestand und Auftragsmanagement; MES oder Fertigungsbetriebssysteme konzentrieren sich stärker auf Ausführung und operative Datensätze. Die konkrete Grenze hängt von Software und Einführung ab.
Müssen alle Systeme durch eine Plattform ersetzt werden?
Nein. Getrennte Systeme können sinnvoll bleiben, wenn Zuständigkeiten klar sind und erforderliche Informationen zuverlässig ausgetauscht werden.
Sind Echtzeitdaten immer nötig?
Nein. Akute Maschinen- oder Qualitätssperren müssen gegebenenfalls sofort erkennbar sein; andere Informationen können an definierten Prozesspunkten übertragen werden.
Profitieren auch kleine und mittlere Hersteller?
Ja. Auch kleine Werke verlieren Zeit, wenn Planung, Material, Produktionsmeldung und Qualitätsfreigabe auf getrennten Tabellen oder Zurufen beruhen. Eine gezielte Verbesserung kann wertvoller als ein Komplettaustausch sein.
Bedeutet Vernetzung, dass KI die Planung übernimmt?
Nein. Bessere Daten unterstützen Analyse und Restriktionsbewertung; Planungsentscheidungen brauchen weiterhin menschliche Verantwortung und angemessene Kontrollen.
Fazit: Entscheidungen verbinden, nicht nur Datenbanken
Herstellern fehlen selten sämtliche Informationen. Häufiger liegen sie an verschiedenen Orten, bedeuten je Abteilung etwas anderes oder kommen zu spät.
Verbindung beginnt mit klaren Informationsbedürfnissen und vertrauenswürdigen Datensätzen. Sie umfasst Kundenbedarf, Engineering-Freigabe, Materialstatus, Ausführung, Qualitätsentscheidung und verfügbare Fertigware.
Ziel ist weder jeder mögliche Datenpunkt noch eine einzige Anwendung für das ganze Werk, sondern eine belastbare Sicht auf Plan, Ist, Freigabe und nächsten Handlungsbedarf.
Wenn Fertigungsinformationen die Wirklichkeit des Werks abbilden, verbringen Beschäftigte weniger Zeit mit Zahlenabgleichen und mehr Zeit mit fundierten Entscheidungen.
Erfahren Sie mehr über die Leistungen von Capar Labs in den Bereichen Produktion und Operational Excellence sowie Systemintegration und Implementierung oder über OPERCORE — Connects Operations.
Quellen und weiterführende Literatur
 Capar Labs