Sådan skaber produktionsvirksomheder et pålideligt informationsgrundlag på tværs af planlægning, produktion og kvalitet.
Capar Labs18 min. læsetidProduktionsdriftDataKvalitet
En produktionsplanlægger gennemgår planen og ser en ordre på 1.000 komponenter, der skal afsendes fredag. Produktionen melder, at alle 1.000 styk er fremstillet. Men da lageret forbereder leveringen, kan kun 930 frigives.
Hvor er de andre 70?
Kvalitetsafdelingen har spærret dem, mens de afventer kontrol. Oplysningen findes, men er ikke nået frem til alle, der har brug for den. Salg kan have bekræftet en leveringsdato ud fra den planlagte mængde. Planlægning kan allerede have reserveret kapacitet til den næste ordre. Produktionen kan opfatte ordren som afsluttet, mens kvalitetsafdelingen og lageret arbejder med en anden definition af færdig.
Ingen har nødvendigvis indtastet et forkert tal. Afdelingerne ser blot forskellige dele af den samme produktionsvirkelighed.
Sådan viser datasiloer sig i den daglige produktion. De skaber usikkerhed om, hvad der var planlagt, hvad der faktisk skete, hvad der bestod kvalitetskontrollen, og hvad der reelt kan leveres.
At skabe sammenhæng i produktionsoplysninger handler ikke kun om at forbinde softwaresystemer. Det handler om at sikre, at de rette medarbejdere kan se, stole på og handle ud fra de samme oplysninger om driften.
1Hvad er en produktionsdatasilo?
En datasilo i produktionen opstår, når vigtig information er isoleret, modstridende eller vanskelig at anvende på tværs af de medarbejdere og processer, der er afhængige af den.
Oplysningerne kan ligge i forskellige systemer: ERP, Manufacturing Execution System (MES), kvalitetsstyringssystem (QMS), lager- og vedligeholdelsessystemer, tekniske værktøjer eller maskinstyringer.
Men siloer kan også opstå i ét og samme system. To afdelinger kan bruge forskellige statusdefinitioner, føre hvert sit regneark eller opdatere en ordre på forskellige tidspunkter. ERP og MES kan begge indeholde korrekte registreringer inden for hvert sit ansvarsområde og alligevel efterlade medarbejderne i tvivl om ordrens aktuelle status.
Overvej et par almindelige produktionsspørgsmål:
Er materialet fysisk på lager, reserveret til en anden ordre, under kvalitetskontrol eller frigivet til brug?
Er en produktionsordre afsluttet, fordi maskinen stoppede, fordi operatøren rapporterede færdiggørelse, eller fordi alle nødvendige kvalitetskontroller bestod?
Gælder den seneste tegningsrevision for den ordre, der allerede kører, eller kun for ordrer frigivet efter en teknisk ændring?
Ser en maskine ledig ud i produktionsplanen, selv om vedligeholdelsesafdelingen har taget den ud af drift?
Hvis svarene kræver flere telefonopkald og opslag i regneark, er problemet ikke blot manglende information. Det er manglende sammenhæng og forståelse for driften.
Det amerikanske National Institute of Standards and Technology (NIST) har undersøgt udfordringen ved at forbinde oplysninger om design, produktion og inspektion gennem en digital tråd. Forskningen fremhæver en vigtig forskel: Oplysninger kan findes på tværs af produktets livscyklus uden at være fuldt forbundne eller nemme at anvende samlet. Se NISTs forskning i digitale tråde og undersøgelsen af integration af oplysninger fra design til inspektion.
Planlægning
Mængde og tidspunkt i produktionsplanen.
Produktion
Faktisk produceret mængde og fremdrift.
Kvalitet
Kontroller, spærringer og godkendt mængde.
Lager
Færdigvarer, der reelt kan leveres.
2Hvorfor produktionsoplysninger bliver usammenhængende
De fleste fabrikker designer ikke bevidst usammenhængende processer. Siloer vokser gradvist, efterhånden som virksomheden ændrer sig.
Lageret vælger et system, der passer til lagerstyring. Planlægningen fører et regneark, fordi den tilgængelige software ikke afspejler de faktiske begrænsninger i produktionen. Kvalitetsafdelingen opretter kontrolregistreringer. Teknisk afdeling styrer tegninger i et andet system. Vedligeholdelsesafdelingen bruger sin egen proces til arbejdsordrer. Hver beslutning kan være fornuftig lokalt.
Problemet opstår, når én aktivitet er afhængig af en anden.
En planlægger kan eksempelvis se en tilstrækkelig lagermængde, mens lageret ved, at materialet endnu ikke er frigivet. En produktionsleder kan modtage en opdateret tegning via e-mail, mens den oprindelige version fortsat er knyttet til den aktive ordre. Kvalitetsafdelingen kan registrere en spærring, som er synlig for dens egne medarbejdere, men ikke for dem, der forbereder forsendelsen.
Tre grundlæggende årsager går igen:
Forskellige definitioner
Afdelingerne er uenige om, hvad tilgængelig, afsluttet eller frigivet betyder.
Forskellige opdateringstidspunkter
Oplysninger overføres via skiftrapporter eller manuelle eksporter, så beslutninger bygger på forældede data.
Uklart ansvar
Ingen har et tydeligt ansvar for, hvilket system der vedligeholder en status, revision eller et resultat.
Forskellige definitioner. Afdelingerne er uenige om, hvad en status som tilgængelig, afsluttet eller frigivet konkret betyder.
Forskellige opdateringstidspunkter. Oplysninger overføres via skiftrapporter, manuelle eksporter eller opdateringer ved dagens afslutning. Beslutningerne bygger derfor på data, der allerede er forældede.
Uklart ansvar. Ingen har et tydeligt ansvar for, hvilket system der vedligeholder materialestatus, tegningsrevisioner, produktionsresultater eller kvalitetsbeslutninger.
Udfordringerne er lige så organisatoriske som tekniske. NISTs arbejde med informationsstyring i intelligent produktion fremhæver behovet for ensartet, reproducerbar og troværdig håndtering af industrielle data. Hvis systemer forbindes uden først at afklare modstridende definitioner, spredes forvirringen blot hurtigere.
3En produktionsordre, tre forskellige svar
ILLUSTRATIV PRODUKTIONSORDRE
Tre forskellige svar. Én produktionsvirkelighed.
Planlagt1.000Planlagt mængde
Fremstillet1.000Produceret mængde
Frigivet930Godkendt til næste trin
70 stk. i kvalitetskarantæne. En spærring betyder ikke automatisk kassation; den endelige disposition afventer stadig.
Tag som eksempel en ordre på 1.000 komponenter.
Perspektiv
Registreret mængde
Hvad det betyder
Planlægning
1.000 planlagt
Den mængde, produktionen efter planen skal levere
Produktion
1.000 fremstillet
Den mængde, der fysisk er rapporteret som produceret
Kvalitet / frigivelse
930 godkendt
Den mængde, der i øjeblikket er godkendt til næste trin eller forsendelse
De resterende 70 styk er i kvalitetskarantæne. De er ikke automatisk kasseret: De kan stadig afvente kontrol, undersøgelse, omarbejdning eller en formel afgørelse.
Alle tre tal kan være korrekte. Fejlen opstår, når ét af dem bruges som svar på et andet spørgsmål.
Salg skal kende den mængde, der reelt kan loves eller leveres. Planlægning skal vide, om ordren fortsat optager kapacitet eller kræver mere arbejde. Produktionen skal kende det resterende arbejde. Kvalitetsafdelingen skal fastholde skellet mellem en afsluttet proces og et godkendt produkt.
En sammenhængende arbejdsgang skal gøre disse forskelle tydelige, så medarbejderne ikke behøver gætte på, hvilken afdelings tal der er det nyeste.
Målet rækker længere end at vise 1.000, 1.000 og 930 i den samme oversigt. Oplysningerne skal også vise deres betydning, status, tidspunkt og relation til ordren.
4De reelle omkostninger ved usammenhængende produktionsdata
Den mest synlige konsekvens af en silo er ofte unødigt administrativt arbejde. Medarbejderne bruger tid på at kontrollere registreringer, ringe rundt, eksportere rapporter og afstemme tal.
Den dybere omkostning er usikkerhed i driftsbeslutninger.
Planlægningen bliver mindre pålidelig
Produktionsplanen ser realistisk ud, indtil en overset begrænsning viser sig.
Kvaliteten kommer for sent
En spærring, der ikke når produktion eller forsendelse, kan lade arbejdet fortsætte.
Medarbejdernes tillid falder
Medarbejderne opretter deres egne regneark, når systemet ikke afspejler virkeligheden.
Forbedring er sværere at måle
Udbytte, nedetid og gennemløbstid kan ikke sammenlignes, hvis definitionerne er forskellige.
Planlægningsbeslutninger bliver mindre pålidelige
En produktionsplan, der bygger på ufuldstændige oplysninger om materialer, maskiner eller kvalitet, kan se realistisk ud, selv om en afgørende begrænsning mangler. Planlæggerne må derefter lægge planen om, når problemet viser sig.
Kvalitetsbeslutninger kommer for sent
Hvis en afvigelse eller spærring ikke når frem til de relevante processer i produktion, planlægning og lager, kan næste procestrin begynde, eller en forsendelse blive klargjort, før begrænsningen er kendt.
Medarbejdernes tillid falder
Når operatører og produktionsledere gentagne gange opdager, at systemet ikke afspejler virkeligheden i fabrikken, opretter de deres egne registreringer som kompensation. Regneark og uformelle noter kan løse et akut problem, men skaber samtidig endnu en version af oplysningerne.
Forbedring bliver sværere at måle
En fabrik kan ikke evaluere overholdelse af produktionsplaner, udbytte, nedetid eller leveringstid konsekvent, hvis afdelinger bruger forskellige begivenhedstider, mængder eller definitioner.
Omkostningerne viser sig ikke nødvendigvis som én dramatisk systemfejl. De ophobes gennem små forsinkelser, gentagne kontroller, unødig ventetid og beslutninger truffet på et ufuldstændigt grundlag.
5Forbind hele produktionskæden – ikke kun planlægning og produktion
01Kundebehov
02Teknisk parathed
03Materialetilgængelighed
04Produktionsplanlægning
05Udførelse i produktionen
06Kvalitetsafgørelse
07Færdigvarelager
08Levering
Produktion består af indbyrdes afhængige beslutninger og aktiviteter. Informationsflowet bør afspejle denne sammenhæng.
En række understøttende kontroller påvirker kæden, herunder vedligeholdelse af udstyr, bemanding og kompetencer, værktøj og styrede dokumenter.
Overvej, hvad de relevante teams har brug for at vide:
Aktivitet
Væsentlige oplysninger, der skal forblive forbundet
Salg og ordrestyring
Kundernes efterspørgsel, ordreændringer, nødvendige mængder og leveringsforpligtelser
Teknisk afdeling
Godkendt produktdefinition, tegninger, revisioner, procesruter og produktionsinstruktioner
Indkøb og lagerbeholdning
Materialeidentitet, tilgængelig mængde, reservation og frigivelsesstatus
Produktionsplanlægning
Realistisk kapacitet, rækkefølge, begrænsninger og planlagte ordredatoer
Udførelse i produktionen
Faktisk fremdrift, materialeforbrug, producerede mængder, afbrydelser og afvigelser
Kvalitet
Nødvendige kontroller, resultater, spærringer, omarbejdning og frigivelsesbeslutninger
Vedligeholdelse og udstyr
Relevante tilgængelighedsbegrænsninger, tilstand og servicestatus
Færdigvarer og forsendelse
Godkendt lager, sporbar beholdning og faktisk forsendelsesstatus
Det betyder ikke, at alle funktioner skal samles i ét system. Det betyder, at relationerne og beslutningerne på tværs af funktionerne skal hænge sammen.
Standardfamilien ISA-95 / IEC 62264 er en veletableret reference for informationsudveksling mellem virksomhed og fabrik. Pointen er ikke, at fabrikken behøver software fra en bestemt leverandør, men at produktionsdrift og forretningssystemer har forskellige ansvarsområder, som skal udveksle information tydeligt.
6Forbind planlagt, faktisk og godkendt information
01 / PLANLAGT
Det, vi har til hensigt at gøre
Produktionsplaner, procesruter, mængder
02 / FAKTISK
Det, der faktisk skete
Hændelser i produktionen, materialeforbrug
03 / GODKENDT
Det, der må fortsætte
Kvalitetsfrigivelse, materialeparathed
Registreringerne hænger sammen, men kan ikke erstatte hinanden.
En nyttig tilgang til sammenhængende produktionsdata er at skelne mellem tre perspektiver på en ordre.
Planlagt: Det, organisationen har til hensigt at gøre. Det omfatter behov, materialer, procesrute, planlagte procestrin, forventede mængder og tidspunkter.
Faktisk: Det, der skete under udførelsen. Det omfatter start- og sluttidspunkter, materialeforbrug, producerede mængder, nedetid, afvigelser og registrerede resultater.
Godkendt eller frigivet: Det, som de ansvarlige personer eller funktioner har godkendt til næste handling. Det kan omfatte teknisk frigivelse, materialefrigivelse, en kvalitetsafgørelse og tilladelse til afsendelse.
Disse er relaterede, men kan ikke udskiftes.
En maskine, der producerer 1.000 styk, betyder ikke automatisk, at 1.000 acceptable styk er klar til levering. Materiale, der er på et lager, betyder ikke, at det har bestået de nødvendige kontroller. Et dokument, der er tilgængeligt, dokumenterer ikke, at det er den godkendte revision for en bestemt produktionsordre.
NIST beskriver den bredere udfordring ved at forbinde oplysninger om det konstruerede, planlagte, udførte og kontrollerede produkt. Perspektivet er nyttigt, fordi produktionsbeslutninger afhænger af relationerne mellem disse billeder – ikke af én isoleret registrering.
En velfungerende, sammenhængende arbejdsgang bevarer også historikken. Hvis en ordre omplanlægges, eller en tegning revideres, kan brugerne have brug for både den aktuelle status og det grundlag, der var gældende, da arbejdet blev udført.
7Gør driftsbegrænsninger synlige, før de bliver problemer
Informationsintegration handler ikke kun om at rapportere resultater, efter der er sket noget. Det skal også hjælpe medarbejderne til at erkende, hvornår arbejdet ikke kan fortsætte som forventet.
Tag fire almindelige begrænsninger:
Materialer
En ankomst garanterer ikke, at materialet er kontrolleret, frigivet og fysisk tilgængeligt.
Teknisk afdeling
En revideret tegning eller instruktion afventer muligvis stadig godkendelse.
Maskiner og værktøj
En maskine kan se fri ud i en kalender og stadig være utilgængelig.
Kvalitet
En spærring skal påvirke produktions-, lager- og forsendelsesbeslutninger.
Materialer. Råmaterialet forventes i morgen, men ankomsten garanterer ikke, at det vil blive inspiceret, frigivet og fysisk tilgængeligt, når produktionen har brug for det.
Teknisk afdeling. En revideret tegning eller produktionsvejledning afventer stadig godkendelse. Den relevante ordre er muligvis ikke klar til at starte, afhængigt af virksomhedens procedurer.
Maskiner og værktøj. En maskine ser ledig ud i en planlægningskalender, men er utilgængelig på grund af vedligeholdelse, kvalifikation, servicering eller anden begrænsning.
Kvalitet. En batch eller komponent sættes i venteposition. Dens status skal påvirke efterfølgende produktions-, lager- og forsendelsesbeslutninger i henhold til den godkendte proces.
At forbinde disse signaler betyder ikke, at software på egen hånd skal beslutte, hvordan hele fabrikken skal omplanlægges.
Et system kan eksempelvis vise, at et planlagt procestrin er i fare, identificere de berørte ordrer og gøre alternativer lettere at vurdere. Planlæggeren kan derefter tage højde for kundeløfter, efterfølgende arbejde, tilgængelige ressourcer og gældende begrænsninger, før ændringer besluttes.
Formålet med sammenhængende information er at understøtte ansvarlige menneskelige beslutninger – ikke at skjule konsekvenserne for driften bag automatisering.
8Placér et tydeligt ansvar for alle vigtige registreringer
Produktionsvirksomheder reagerer undertiden på fragmenterede oplysninger ved at forsøge at samle alt i én stor database, der skal være autoritativ for samtlige data.
Det er ikke altid nødvendigt eller ønskværdigt.
Et mere praktisk spørgsmål er: Hvilket system eller ansvarlig funktion ejer hver type information, og hvordan gøres denne information tilgængelig for andre?
En virksomhed kan eksempelvis beholde kundeordrer og indkøbsoplysninger i ERP, tekniske definitioner i et dokument- eller PLM-system, faktiske produktionsregistreringer i et system til produktionsdrift og formelle kvalitetsbeslutninger i en etableret kvalitetsproces.
I en anden virksomhed kan flere af funktionerne allerede være samlet.
Det afgørende er, at ansvarsdelingen er tydelig. En produktionsordre bør ikke få to konkurrerende statusser for afslutning uden en aftalt forklaring. En brugerflade i produktionen bør heller ikke stiltiende vedligeholde sit eget tal for materialetilgængelighed, som kan afvige fra de autoritative lagerregistreringer.
Tulips offentliggjorte vejledning om ERP/MES-integration fremhæver et beslægtet princip: Eksisterende eksterne systemer og driftsapplikationer kan hver især være autoritative for forskellige oplysninger, når ansvaret er tydeligt, og oplysningerne forbindes med den relevante arbejdsgang.
Nyttige spørgsmål til hver delt post omfatter:
Hvem er autoriseret til at oprette eller ændre det?
Hvad betyder hver status for den næste afdeling?
Hvornår er en opdatering nødvendig: straks, ved en defineret hændelse eller gennem en kontrolleret periodisk overførsel?
Hvordan opdages og håndteres fejl, mislykkede overførsler og rettelser?
Kan brugeren se, hvornår oplysningerne sidst blev opdateret, og hvilken ordre, vare eller batch de vedrører?
Sådan bevæger organisationer sig fra usammenhængende numre til pålidelige driftsoplysninger.
9Rapportering i produktionen skal passe til den måde, folk rent faktisk arbejder på
Om teknologien bliver taget i brug eller ej, afgøres ofte dér, hvor medarbejderen skal registrere oplysninger.
Produktionsoperatører skal først og fremmest fremstille produkter sikkert og korrekt. Rapportering er afgørende, men bør ikke kræve navigation mellem flere adskilte skærmbilleder eller gentagelse af oplysninger, der allerede findes på den godkendte ordre.
Hvor det er relevant, bør brugerfladen allerede kende produktionsordren, det aktuelle procestrin, de gældende instruktioner og det forventede materiale. Medarbejderen skal kunne bekræfte eller registrere den faktiske hændelse: starte et procestrin, forbruge et materialeparti, færdigmelde en mængde, rapportere en afvigelse eller registrere en påkrævet kvalitetskontrol.
Rapporteringsmetoden kan være en fast arbejdsstation, terminal i produktionen, tablet eller passende mobilenhed, afhængigt af miljøet og gældende krav.
Nogle hændelser kan registreres automatisk fra udstyr eller scannere. Andre kræver menneskelig observation eller bekræftelse. Automatisering kan reducere gentaget arbejde, men kan ikke i sig selv dokumentere, at enhver fysisk handling er udført korrekt.
Gør korrekt rapportering til den nemmeste rimelige måde at udføre jobbet på.
Det kræver oplæring, tydeligt ansvar, et praktisk brugerfladedesign og feedback fra de medarbejdere, der skal bruge arbejdsgangen hver dag.
10Omsæt sammenhængende registreringer til brugbar driftsindsigt
Når produktionsdata er forbundet og troværdige, kan ledere stille bedre spørgsmål.
I stedet for blot at se en produktionsplan kan de sammenligne det planlagte med det, der faktisk er sket. I stedet for at sidestille produceret mængde med tilgængelige færdigvarer kan de se, hvor meget der er godkendt, afventer kontrol eller er spærret. Og i stedet for at betragte nedetid uden de tilhørende oplysninger kan de vurdere konsekvensen for igangværende arbejde og fremtidige leveringsforpligtelser.
Eksempler på nyttige driftsmål er:
Spørgsmål
Relevant datagrundlag
Følger produktionsordrerne planen?
Planlagte procestrin sammenholdt med faktiske starter, afslutninger og resterende arbejde
Hvor meget af den fremstillede mængde kan bruges?
Producerede, accepterede, afviste og spærrede mængder med klare definitioner
Hvorfor nåede en ordre ikke sit mål?
Materialebegrænsninger, vedligeholdelsesforhold, produktionshændelser og kvalitetsresultater
Påvirker materialeforsinkelser det fremtidige arbejde?
Nødvendige datoer, leverandørstatus, lagertilgængelighed og frigivelsesstatus
Kan vi stole på vores leveringsforpligtelse?
Godkendte, tilgængelige mængder, resterende procestrin og realistisk kapacitet
KPI-rammer for produktion som ISO 22400 understreger betydningen af ensartede definitioner, når produktionsdriften måles. Det konkrete sæt af KPI'er bør vælges ud fra fabrikkens beslutningsbehov – ikke ud fra en antagelse om, at alle tilgængelige tal skal vises i en oversigt.
Sammenhængende data danner også grundlag for mere avanceret analyse og kunstig intelligens. Men avancerede analyser kan ikke kompensere for upålidelige hændelsesregistreringer eller modstridende materiale- og kvalitetsstatusser. Første prioritet er troværdige oplysninger om driften.
11Sådan skaber I sammenhæng i produktionsdata uden at forstyrre driften
Forbedringsarbejdet er lettere at styre, når det tager udgangspunkt i en konkret driftsbeslutning frem for et mål om at integrere alle systemer på én gang.
Trin 1 — Vælg et problem med stor betydning
Vælg en tilbagevendende situation, der har betydning for virksomheden: leveringsløfter baseret på ufuldstændig ordrestatus, kvalitetsspærringer, der ikke er synlige for planlægning, eller materialetilgængelighed, der kræver manuel verifikation.
Definér, hvordan et godt beslutningsgrundlag ser ud. Eksempel: Kan salg og lager se den mængde, der faktisk er frigivet, før en forsendelse bekræftes?
Trin 2 — Følg hele arbejdsgangen på produktionsgulvet
Gennemgå, hvordan oplysningerne opstår og anvendes. Følg en ordre fra planlægning gennem udførelse og kontrol til lager. Notér de steder, hvor medarbejderne må ringe til andre, genindtaste data eller slå op i separate regneark.
Start ikke med at antage, at problemet altid er en manglende API. Nogle gange er den egentlige årsag en dårligt defineret proces eller en uklar status.
Trin 3 — Aftal betydning og ejerskab
Definer identifikatorer, tilstande og ansvarlige funktioner, der er nødvendige for den valgte arbejdsgang.
Skeln eksempelvis mellem fremstillet, afventer kontrol, spærret, godkendt og klar til levering, hvis disse er relevante trin i virksomhedens proces.
Trin 4 — Forbind de nødvendige oplysninger og handlinger
Gør den relevante ordre-, materiale-, produktions- og kvalitetsinformation tilgængelig for de personer, der bruger den. Behold de eksisterende systemejere, hvor det er relevant, og sørg for, at overførslen eller den delte visning bevarer identitet, timing og status.
Byg arbejdsgangen omkring, hvad medarbejderne skal udføre, ikke omkring de tekniske forbindelser i sig selv.
Trin 5 — Test med rigtige driftssituationer
Afprøv repræsentative situationer: en materialespærring, en kvalitetsafvisning, et forsinket procestrin, en maskine, der bliver utilgængelig, og en godkendt ændring af en dokumentrevision.
Bekræft, at de berørte teams forstår den samme situation, og at ingen kan forveksle en planlagt mængde for frigivne færdigvarer.
Trin 6 — Mål og forbedr
Undersøg, om ændringen har reduceret manuel afstemning, gjort oplysningerne mere aktuelle, forebygget modstridende statusser eller gjort beslutninger lettere at forklare. Udvid først til andre arbejdsgange, når den første har vist sin værdi.
Denne tilgang afspejler en bredere lektie fra produktionsintegrationspraksis: Formålet med integration er at få en specifik forretningsproces til at fungere bedre, ikke at samle så mange systemforbindelser som muligt.
12Typiske fejl i arbejdet med at nedbryde datasiloer
Systemer udskiftes, før processen er forstået. En ny platform kan ikke i sig selv rette op på en uklar definition af, hvornår en ordre er afsluttet, eller et materiale er frigivet.
Oversigter bygges, før registreringerne er troværdige. En visuelt tiltalende oversigt kan blot vise ufuldstændige eller modstridende oplysninger hurtigere.
Registreringer kopieres uden en autoritativ kilde. Når det samme materiale, den samme ordre eller den samme status kopieres flere steder, opstår nye muligheder for uoverensstemmelser, medmindre opdateringer og ansvar er styret.
Alt forbindes i ét stort projekt. Omfanget vokser hurtigt, når alle afdelinger og historiske undtagelser inddrages på én gang. Prioritér de arbejdsgange, der fjerner konkret friktion i driften.
Operatører og produktionsledere overses. En løsning, der fungerer flot i en mødelokaledemonstration, kan bryde sammen under det daglige produktionspres.
Automatisering forventes at træffe alle beslutninger. Oplysninger kan understøtte kontrol af begrænsninger og anbefalinger, men ansvaret for driften og de nødvendige godkendelser består.
13Capar Labs og OPERCOREs rolle
Hos Capar Labs betragter vi sammenhængende produktion som både en driftsmæssig og teknologisk udfordring.
Det kan involvere at vurdere den måde, afdelinger udveksler information på, at forbedre de underliggende arbejdsgange, definere dataejerskab og integrere eksisterende systemer. Den rigtige løsning er ikke altid at erstatte den software, en producent allerede bruger.
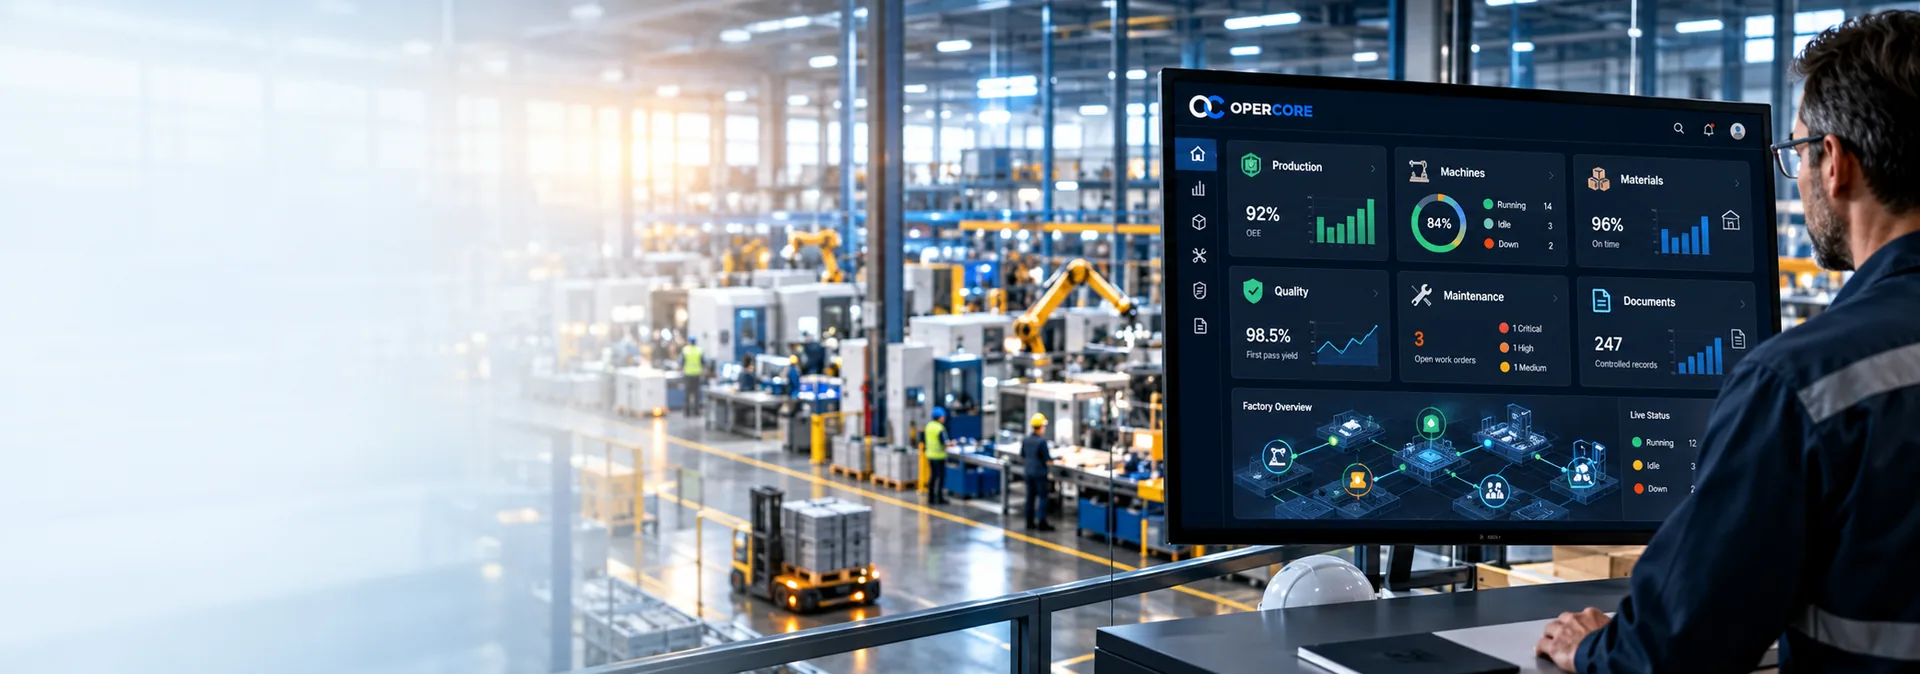
OPERCORE — Connects Operations er Capar Labs’ platform til produktionsdrift, designet omkring sammenhængende driftsprocesser og pålidelige produktionsoplysninger. Dens retning afspejler det samme princip, som diskuteres i denne artikel: produktion, planlægning, materialer, kvalitet og relevante støtteaktiviteter bør ikke behandles som adskilte øer.
Capar Labs’ rådgivning rækker bredere end OPERCORE. Produktionsvirksomheder kan samarbejde med Capar Labs om produktions- og procesforbedringer, strategi for digital transformation, industrielle data og systemintegration uden at tage platformen i brug.
Softwarefunktioner, integrationsomfang og eventuelle krav i regulerede miljøer skal altid vurderes i forhold til den konkrete implementering og tilsigtede anvendelse. Et forbundet system er ikke i sig selv dokumentation for driftsmæssig nøjagtighed eller overholdelse af krav.
Ofte stillede spørgsmål
Hvad forårsager datasiloer i produktionen?
Almindelige årsager omfatter separate systemer, modstridende statusdefinitioner, manuelle overførsler, forsinkede opdateringer, inkonsistente identifikatorer og uklart ejerskab af information. Siloer kan også eksistere inden for et enkelt softwaresystem, når afdelinger opretholder forskellige fortolkninger af den samme proces.
Hvad er forskellen mellem ERP og MES i produktionen?
ERP understøtter typisk forretningsplanlægning, indkøb, lager og ordrestyring, mens MES og andre systemer til produktionsdrift har større fokus på udførelsen og de faktiske driftsregistreringer. Den præcise grænse afhænger af softwaren og virksomhedens implementering. Det afgørende er, om de nødvendige oplysninger bevæger sig pålideligt mellem forretningsplanlægningen og den faktiske produktion.
Skal hvert produktionssystem udskiftes med én platform?
Nej. Separate systemer kan forblive passende, når de har klare ansvarsområder og udveksler de oplysninger, der kræves af medarbejdere og forretningsprocesser. En forbundet driftsoplevelse betyder mere end at tvinge hver funktion ind i en enkelt database.
Er realtidsdata altid nødvendige?
Ikke for alle registreringer. En maskinbegrænsning eller kvalitetsspærring, der påvirker en umiddelbar beslutning, kan kræve hurtig adgang til oplysningerne, mens andre data kan udveksles på bestemte punkter i arbejdsgangen. Den nødvendige hastighed afhænger af beslutningen, risikoen og driftsprocessen.
Kan små og mellemstore produktionsvirksomheder drage fordel af sammenhængende data?
Ja. Selv en lille fabrik kan opleve forsinkelser, når planlægning, materialetilgængelighed, produktionsrapportering og kvalitetsfrigivelser er afhængige af usammenhængende regneark eller verbale opdateringer. En fokuseret forbedring af en vigtig arbejdsgang kan være mere værdifuld end en stor softwareudskiftning.
Betyder sammenhængende produktionsdata, at AI overtager produktionsplanlægningen?
Nej. Bedre oplysninger kan understøtte analyser, identificere begrænsninger og hjælpe med at vurdere mulige ændringer, men planlægningsbeslutninger kræver fortsat menneskeligt ansvar og passende kontroller. Sammenhængende data understøtter den faglige vurdering; de fjerner ikke ansvaret.
Konklusion: Forbind beslutninger, ikke kun databaser
Produktionsvirksomheder mangler sjældent information. Oftere ligger oplysningerne forskellige steder, betyder noget forskelligt for de enkelte afdelinger eller når frem for sent til at understøtte den aktuelle beslutning.
At skabe sammenhæng mellem planlægning, produktion og kvalitet begynder med at afklare, hvad hver afdeling skal vide, og hvilke registreringer den kan stole på. Derefter forbindes kundebehov, teknisk parathed, materialestatus, den faktiske udførelse, kvalitetsbeslutninger og tilgængelige færdigvarer.
Målet er ikke at indsamle alle tænkelige datapunkter eller tvinge hele fabrikken ind i ét system. Målet er et pålideligt overblik over, hvad der er planlagt, hvad der faktisk er sket, hvad der er godkendt, og hvad der kræver opmærksomhed nu.
Når produktionsoplysningerne afspejler fabrikkens virkelighed, bruger medarbejderne mindre tid på at afstemme tal og mere tid på at træffe velunderbyggede beslutninger om driften.
Læs mere om Capar Labs’ ydelser inden for produktionsforbedring samt systemer og integration, eller få mere at vide om OPERCORE — Connects Operations.
Capar Labs er en teknologivirksomhed for produktionsindustrien og en partner gennem hele den digitale transformation. Vores produktionsfaglige artikler kombinerer praktisk erfaring med produktion og processer med uafhængig brancheviden, så produktionsvirksomheder kan træffe bedre beslutninger om driften.
OPERCORE
Forbind planlægning, produktion og kvalitet med OPERCORE
OPERCORE samler produktionsplanlægning, udførelse i produktionen, materialestyring, kvalitet og driftsprocesser i ét sammenhængende miljø.
 Capar Labs